CNC-Zerspanung als Ergänzung
Wir fräsen, drehen und schleifen die Teile, die wir anschließend erodieren, oder die zu einem erodierten Teil gehören. So bekommen Sie das Komplettteil aus einer Hand.
- Fräsen
- 3 und 5 Achsen
- Verfahrweg
- bis 760 × 510 × 610 mm
- Drehen
- Ø 250 × 790 mm
- Schleifen
- 400 × 200 × 270 mm
Zerspanung bei CSM in Kürze
CNC-Lohnfertigung ist bei CSM die Ergänzung zum Erodieren: Wir fräsen in 3 und 5 Achsen, drehen und schleifen plan, damit Ihr Teil nicht zwischen mehreren Lieferanten wandert. Unser Schwerpunkt liegt auf Einzelteilen und Kleinserien, nicht auf der Massenfertigung.
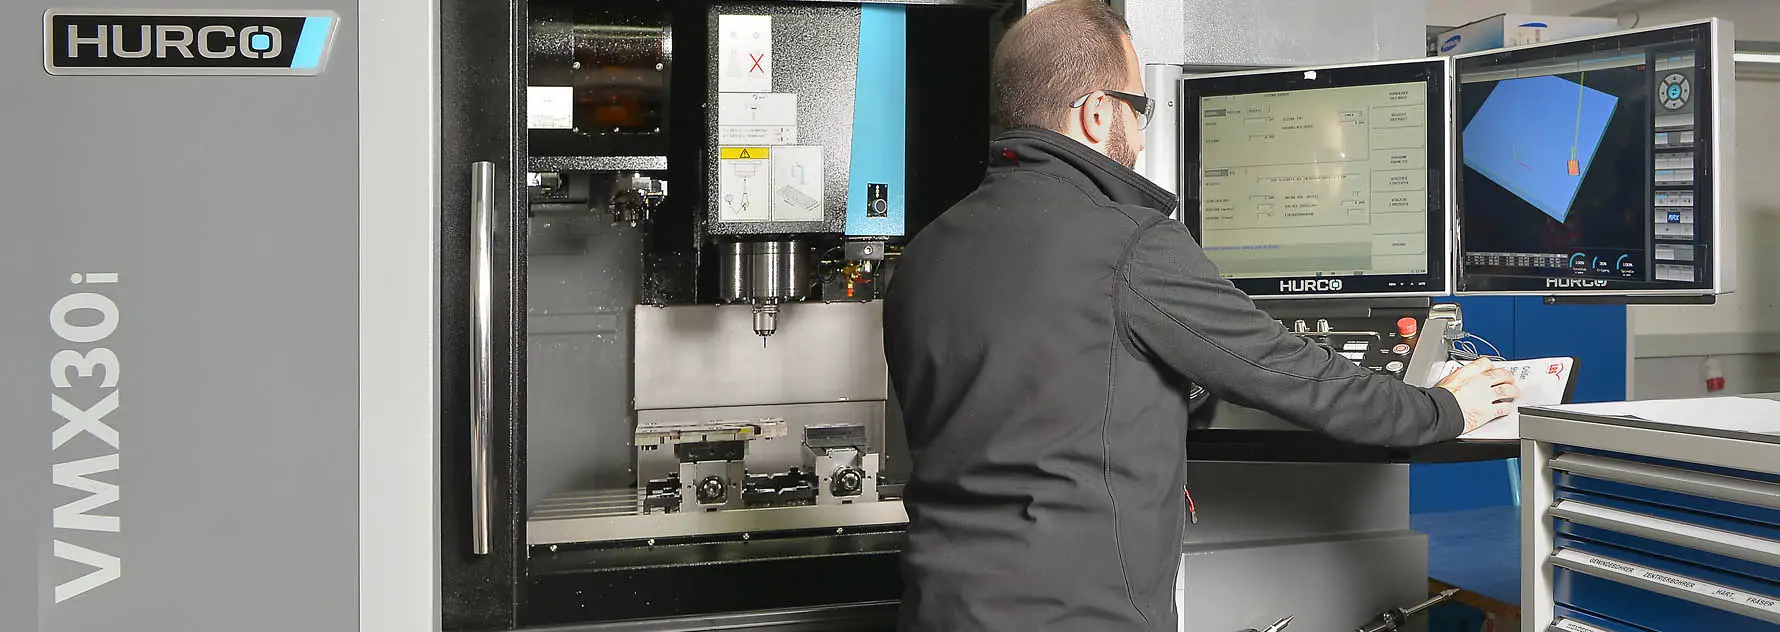
Dafür stehen ein 5-Achs-Bearbeitungszentrum DMG MORI CMX 50 U, ein 3-Achs-Bearbeitungszentrum Hurco VMX 30i, ein Drehzentrum Hurco TM 10i und eine Flachschleifmaschine von Okamoto bereit.
Typisch sind Werkzeugplatten, Vorrichtungsteile und Einsätze, die gefräst, später drahterodiert und zum Schluss plangeschliffen werden. Alle Schritte liegen in einer Halle, und die Verantwortung für das fertige Teil liegt bei uns.
Vier Anlagen für die Zerspanung
Die Daten unserer Zerspanungsmaschinen. Welche Anlage Ihr Teil bearbeitet, richtet sich nach Größe, Geometrie und Werkstoff.
| Anlage | Verfahren | Arbeitsbereich |
|---|---|---|
| DMG MORI CMX 50 U | Fräsen, 5 Achsen simultan | Tischaufspannfläche 630 × 500 mm |
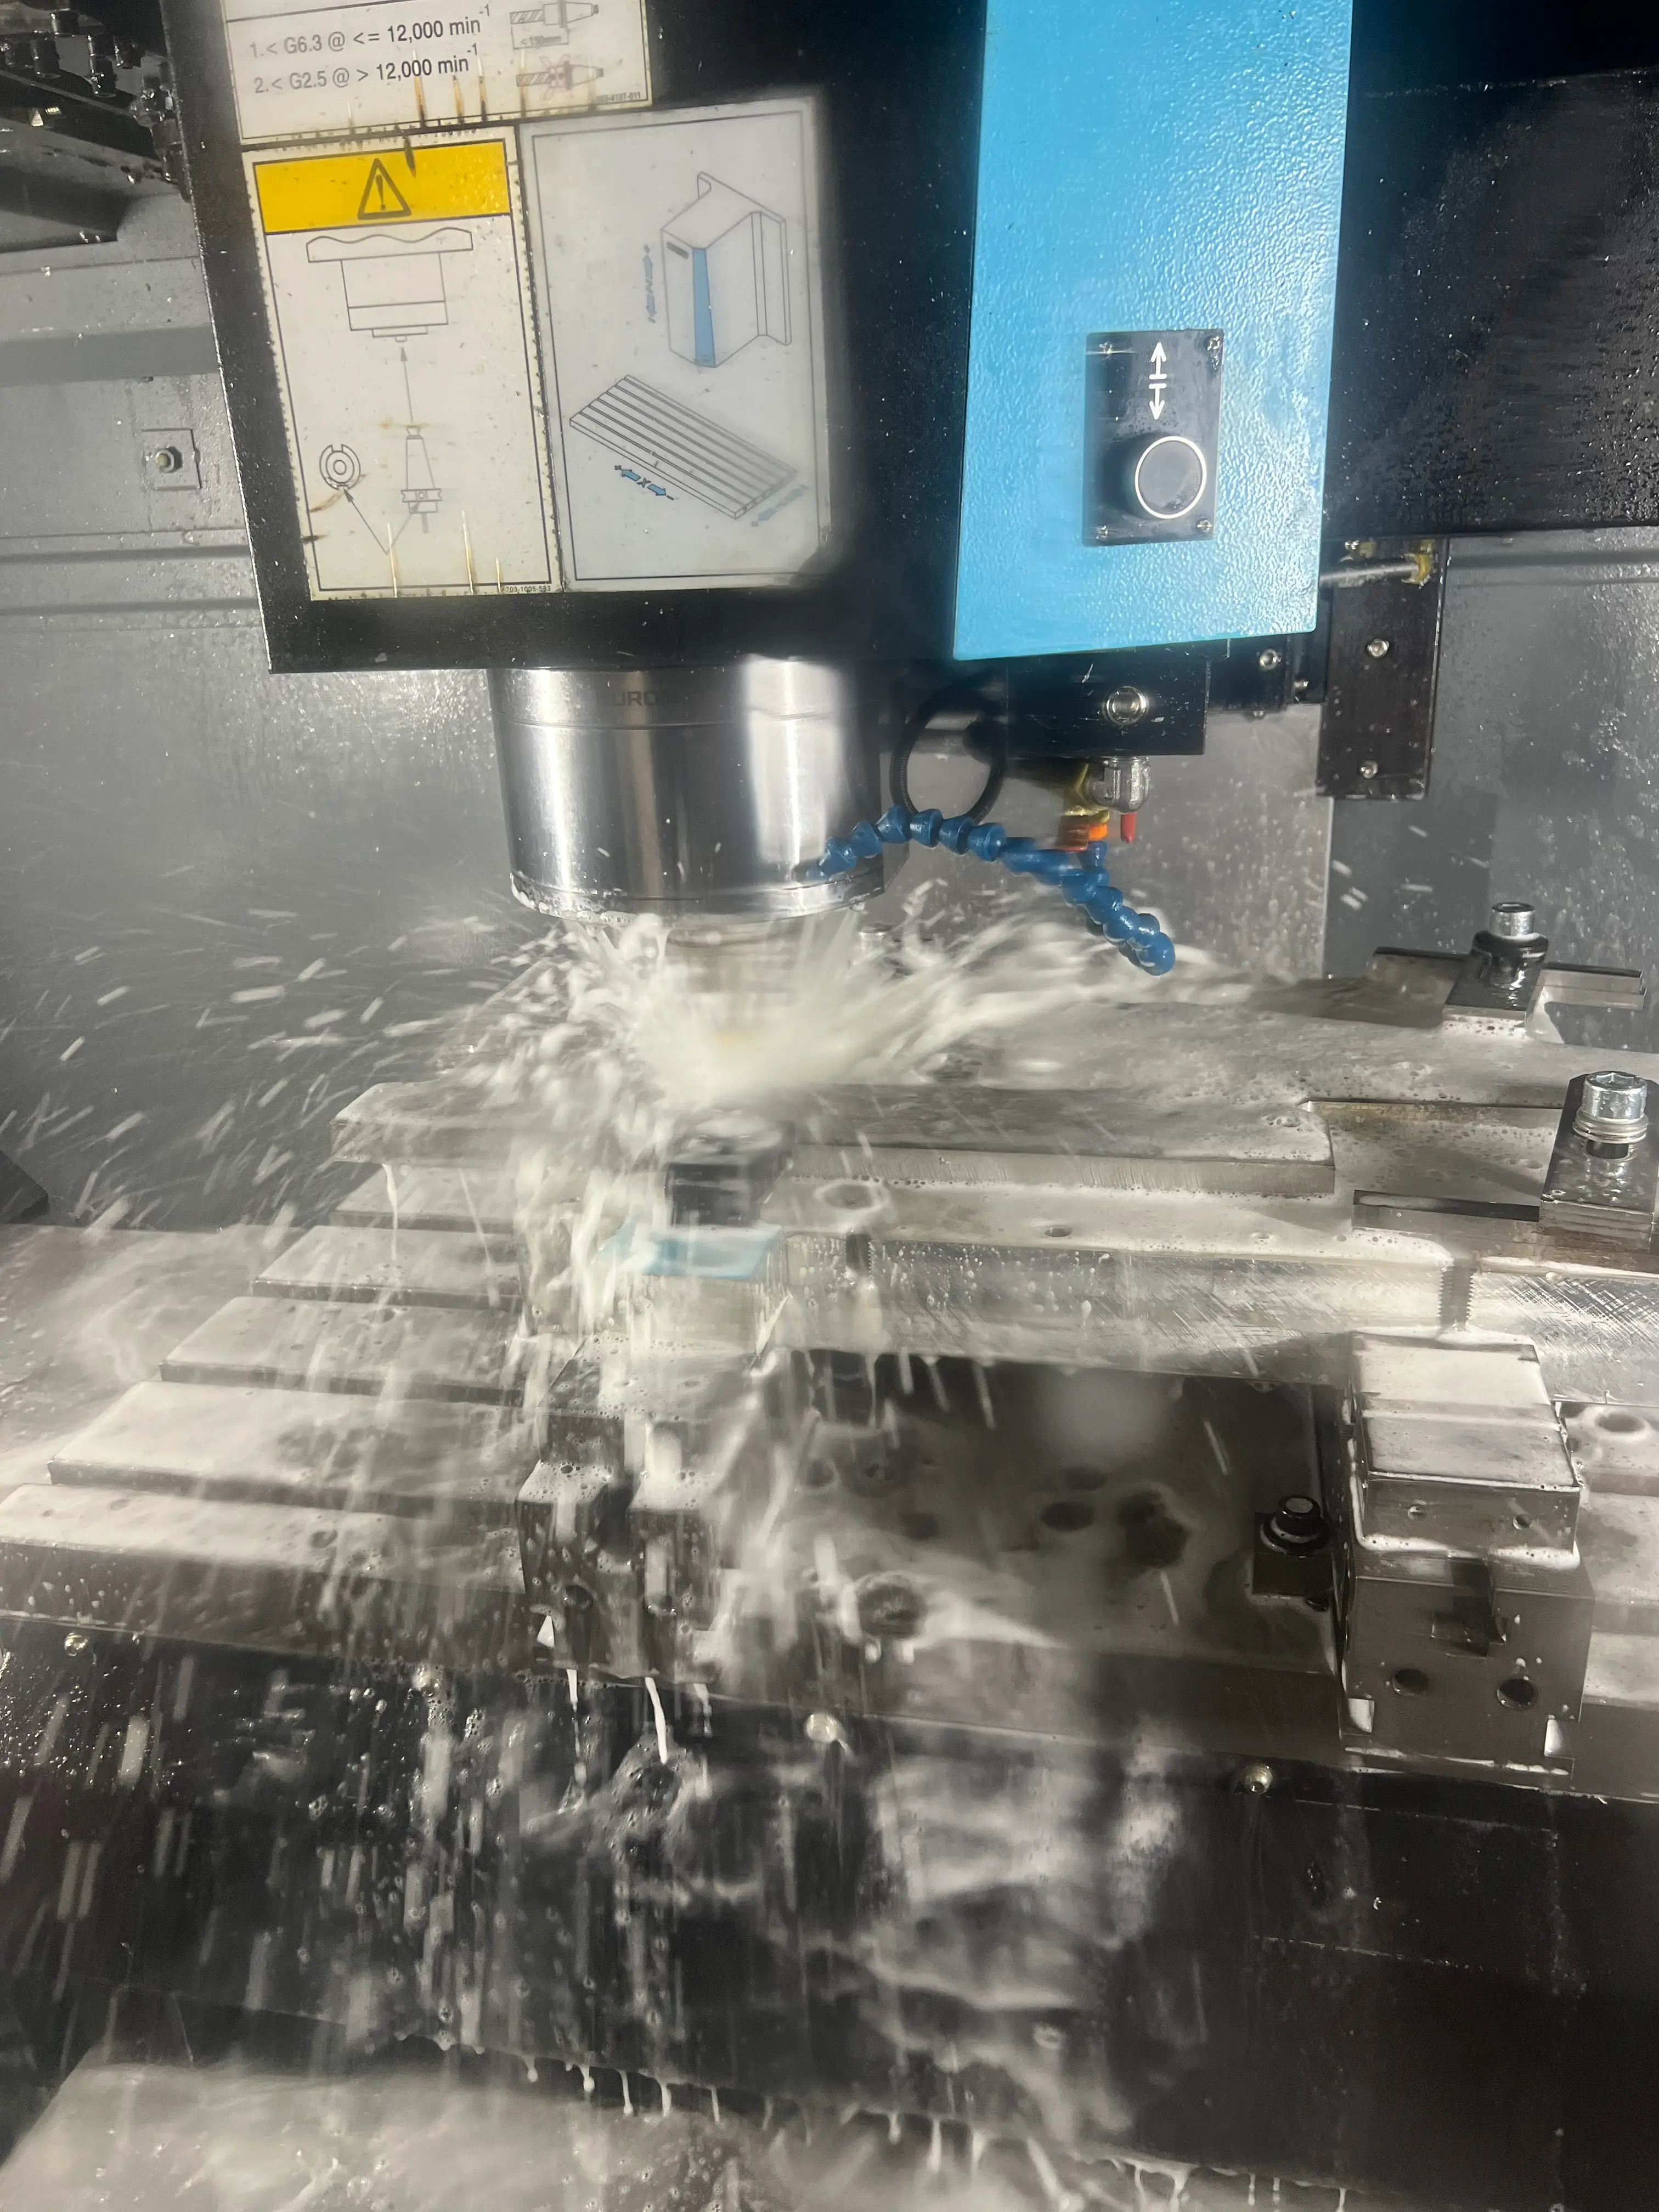
| Hurco VMX 30i | Fräsen, 3 Achsen | Verfahrweg 760 × 510 × 610 mm, Spindel bis 12.000 min⁻¹ |
| Hurco TM 10i | Drehen | Ø 250 × 790 mm |
| Okamoto ACC | Flachschleifen | 400 × 200 × 270 mm |
Fräsen in 3 und 5 Achsen
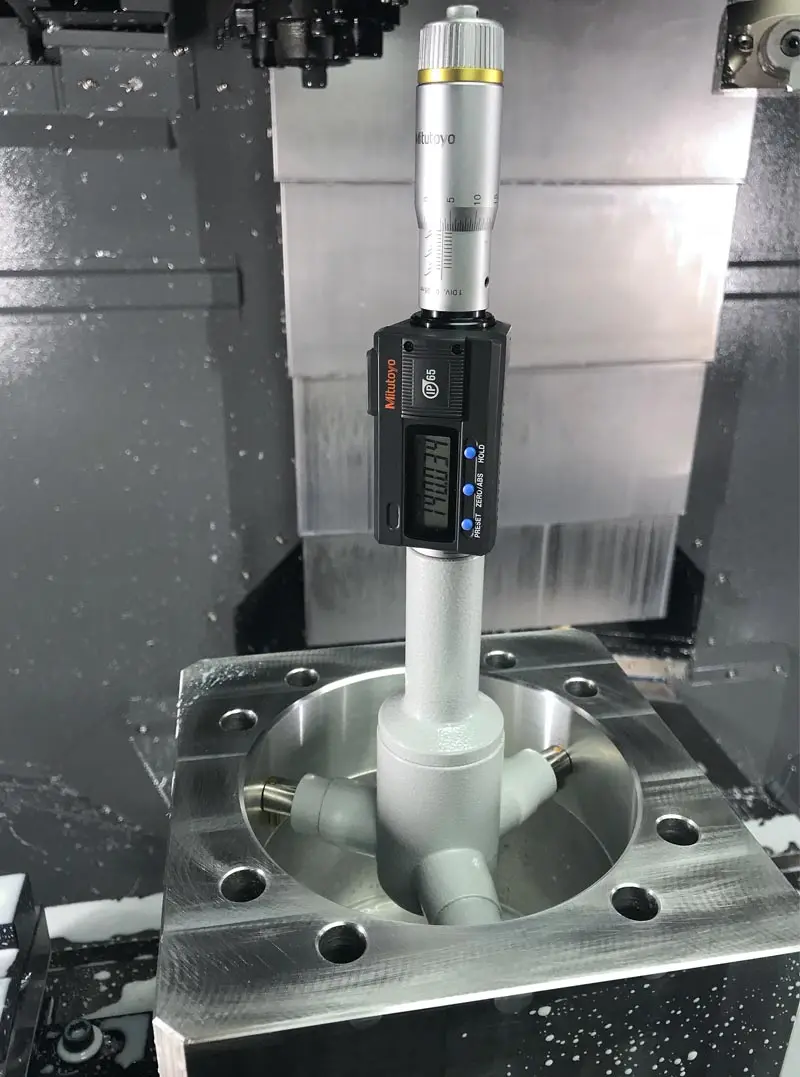
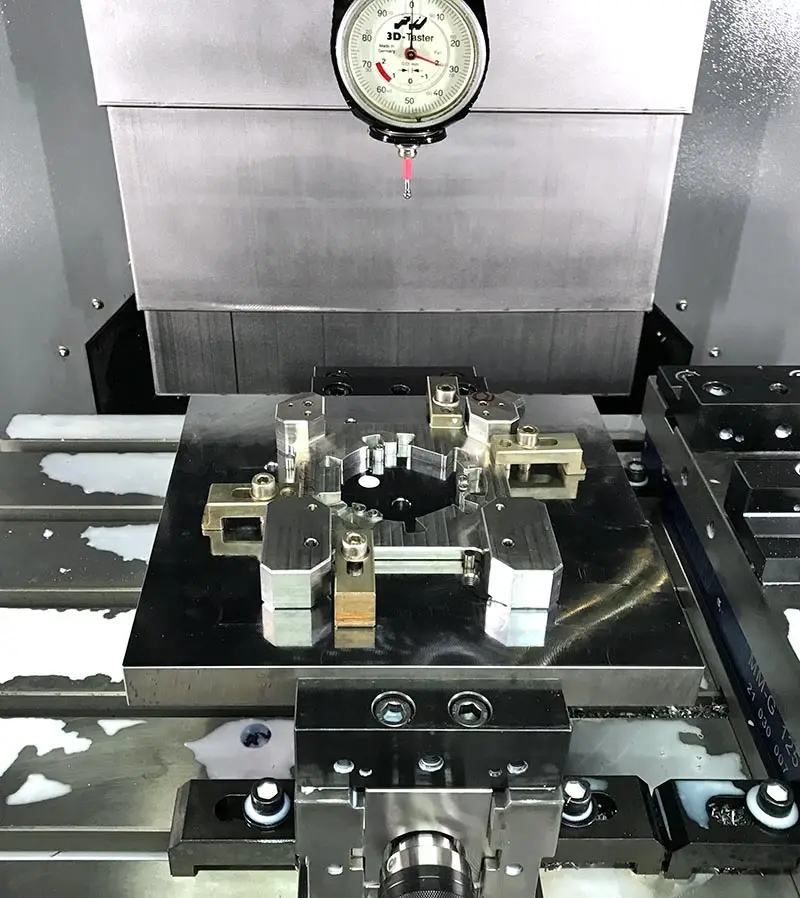
Auf der Hurco VMX 30i bearbeiten wir Platten und prismatische Teile mit Verfahrwegen bis 760 × 510 × 610 mm. Typische Arbeiten sind Taschen, Bohrbilder, Gewinde und Anschlagflächen für Werkzeug- und Vorrichtungsbau.
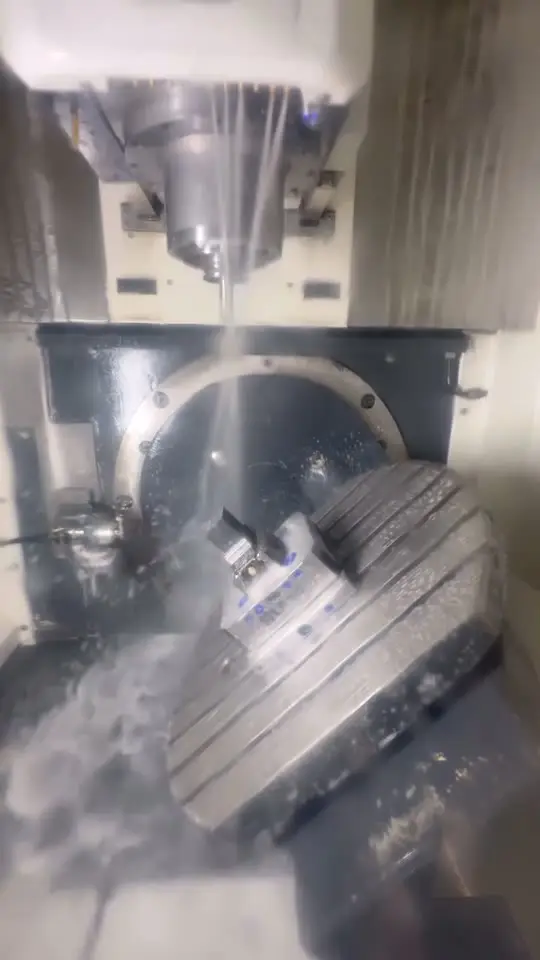
Die DMG MORI CMX 50 U fräst in 5 Achsen simultan. Das Werkstück wird in einer Aufspannung von bis zu fünf Seiten bearbeitet, auch Schrägen und Freiformflächen sind möglich. Weniger Umspannen heißt weniger Lagefehler zwischen den Seiten.
Drehen und Schleifen
Rotationsteile wie Buchsen, Bolzen, Ringe oder Stempelrohlinge drehen wir auf dem Hurco-Drehzentrum TM 10i mit einem Arbeitsbereich von Ø 250 × 790 mm.
Auf der Flachschleifmaschine von Okamoto schleifen wir Flächen eben und parallel, Arbeitsbereich 400 × 200 × 270 mm. Das ist oft der letzte Schritt vor dem Drahterodieren oder vor der Montage, zum Beispiel bei Werkzeugplatten, Schneidplatten und Distanzstücken.
Auf Wunsch polieren wir Oberflächen nach. Welche Ebenheit und Parallelität Ihr Teil erreicht, nennen wir mit dem Angebot.
Das Komplettteil aus einer Hand
Der eigentliche Vorteil unserer Zerspanung liegt in der Verbindung mit dem Erodieren. Ein typischer Ablauf für ein Werkzeug- oder Vorrichtungsteil:
- Rohteil fräsen oder drehen, Bohrungen und Gewinde setzen
- Wärmebehandlung als Fremdleistung, von uns beschafft
- Flächen plan schleifen
- Startlöcher erodieren und Konturen drahterodieren
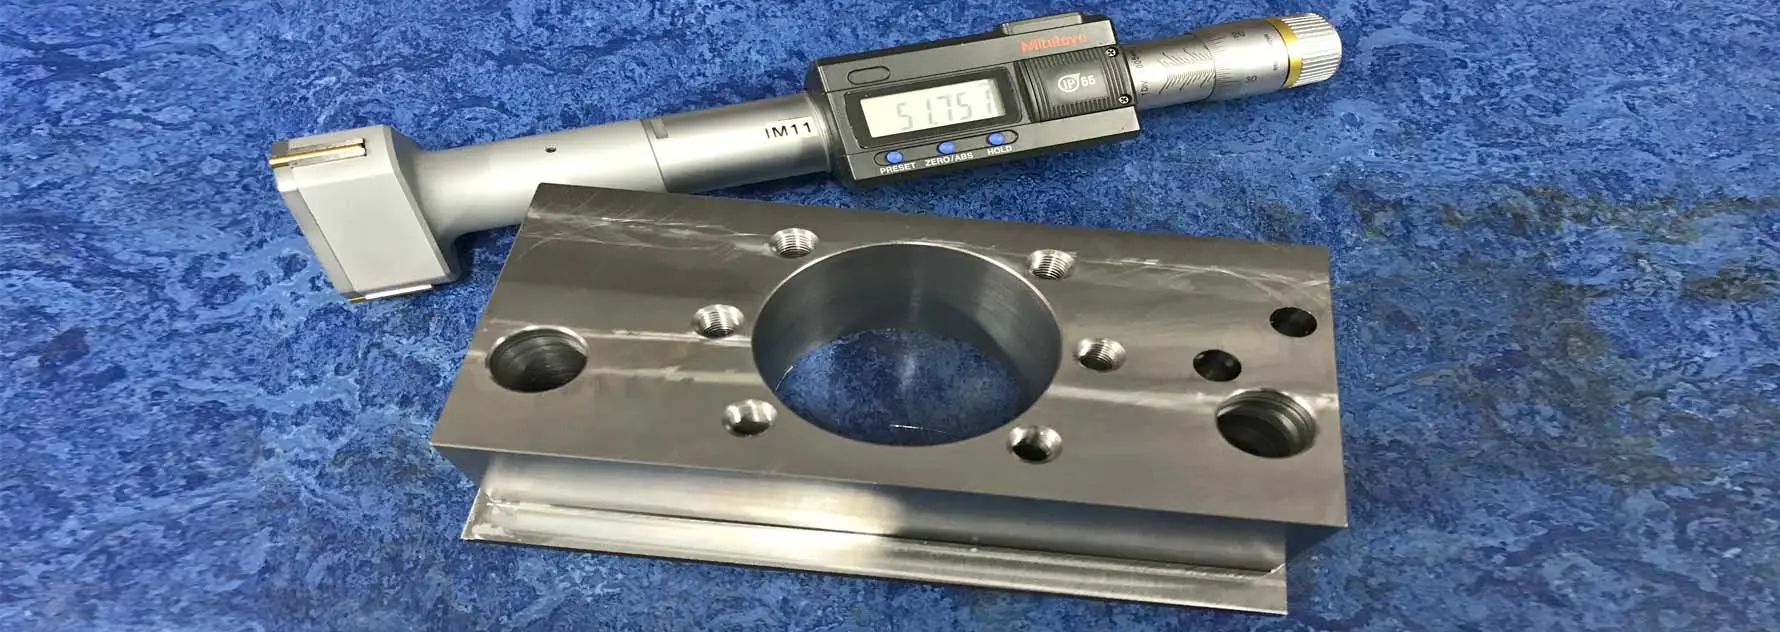
- Messen und, bei Bedarf, Montage zur Baugruppe
Sie haben einen Ansprechpartner und einen Liefertermin für das fertige Teil. Für Stanzwerkzeuge gilt das Gleiche, mehr unter Werkzeugbau.
Werkstoffe und Stückzahl ab 1
Wir zerspanen nahezu alle spanbaren Werkstoffe:
- Stahl und Edelstahl
- Aluminium
- Messing, Kupfer und Bronze
- Grauguss und Strangguss
Wir fertigen Einzelteile und Kleinserien nach Ihrer Zeichnung, ab Stückzahl 1. Für große Serien reiner Drehteile oder Frästeile sind spezialisierte Serienfertiger meist die wirtschaftlichere Wahl. Wir sagen Ihnen das offen, wenn es so ist.
Passende Verfahren
Viele Teile brauchen mehr als ein Verfahren. Bei CSM bleibt alles im Haus, vom Startloch bis zur Endkontrolle.
Drahterodieren
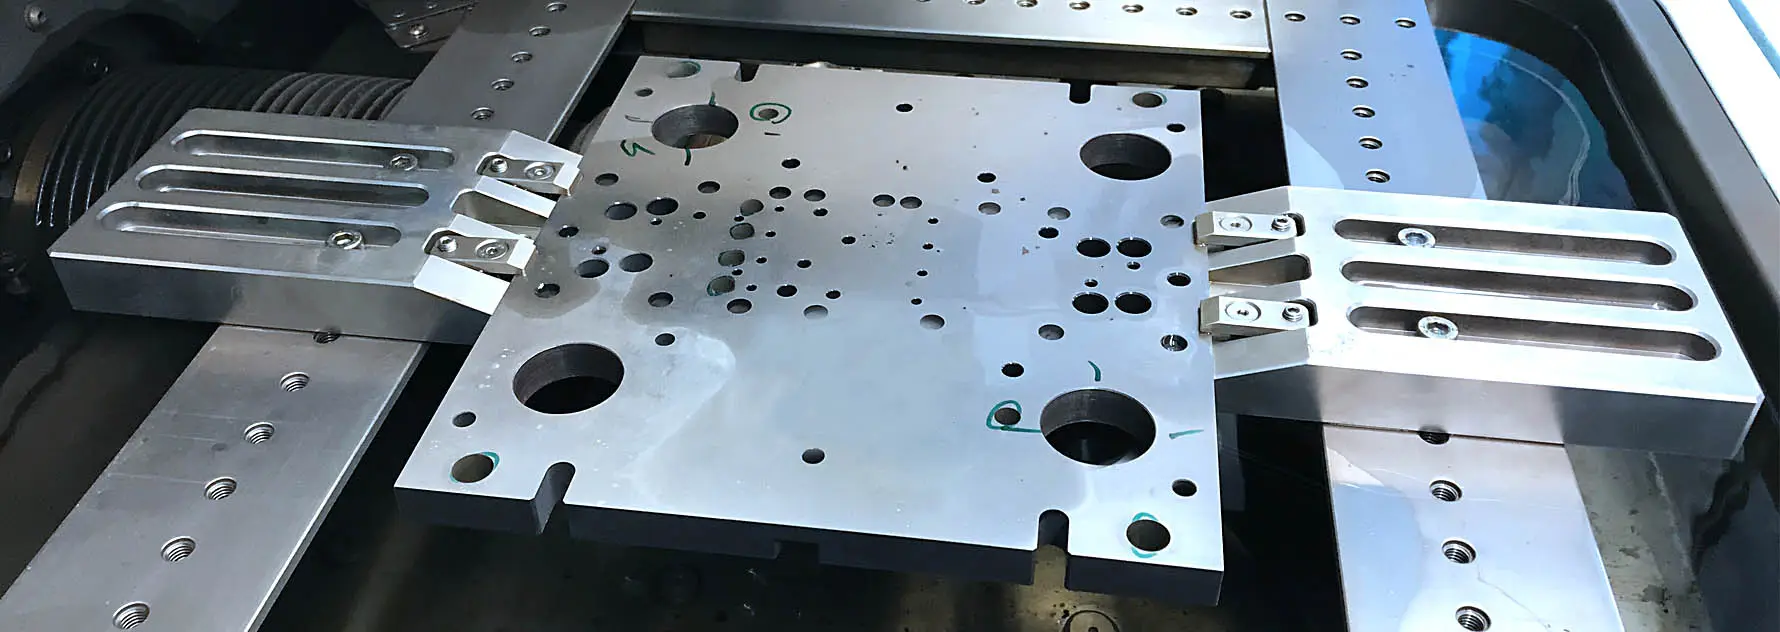
Konturen und Durchbrüche bis Ra 0,05 µm, Konus bis 30°.
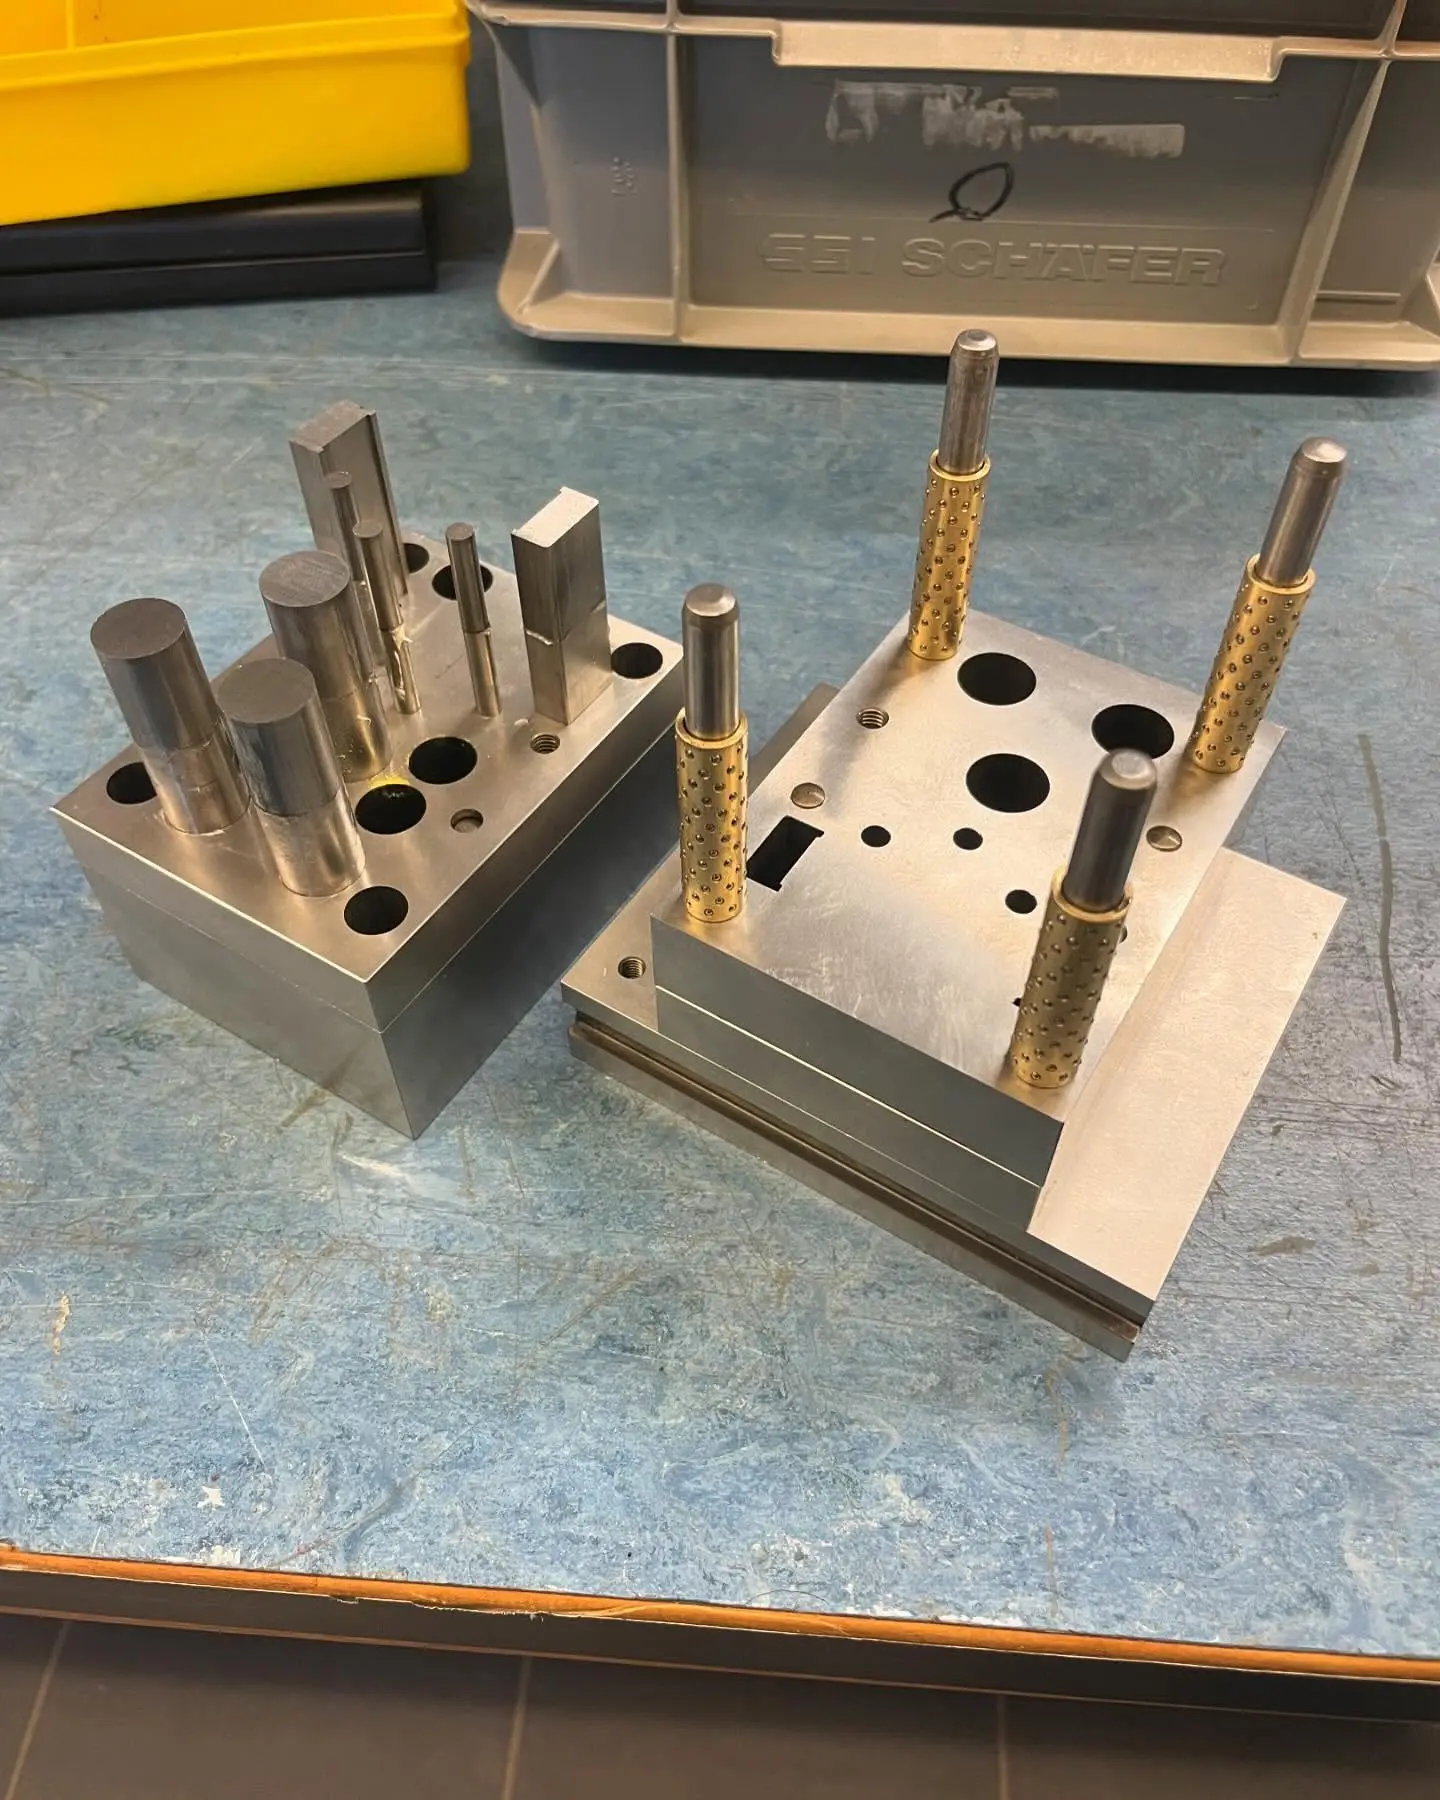
Werkzeugbau
Stanzwerkzeuge, Ersatzteile, Instandhaltung.
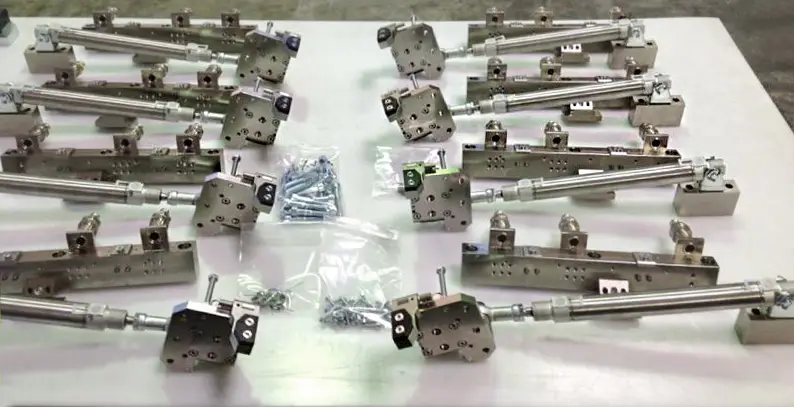
Montage und Prüfung
Baugruppenmontage und 100-%-Sichtprüfung.
Häufige Fragen kurz beantwortet
Ihre Frage ist nicht dabei? Rufen Sie direkt in der Fertigung an oder schreiben Sie uns.
Frage stellenWas ist eine Lohnfertigung?
Was bedeutet CNC-Fertigung?
Was kostet eine CNC-Stunde?
Fertigen Sie auch Einzelteile und Prototypen?
Übernehmen Sie auch Großserien?
Senden Sie uns Ihre Zeichnung
Laden Sie Zeichnung oder 3D-Modell hoch. Angebot in der Regel innerhalb von 24 Stunden.
- Adresse
- Lugwaldstraße 24
75417 Mühlacker - Telefon
- +49 7041 8281260
- Erreichbar
- Mo bis Fr, 7:30 bis 17:00 Uhr
Für ein schnelles Angebot brauchen wir
- Zeichnung als PDF, dazu STEP oder DXF
- Stückzahl und Wunschtermin
- Werkstoff und Härte, falls bekannt
- Toleranzen und Oberflächenangaben
Cemal Murat
Geschäftsführer, prüft jede Anfrage persönlich