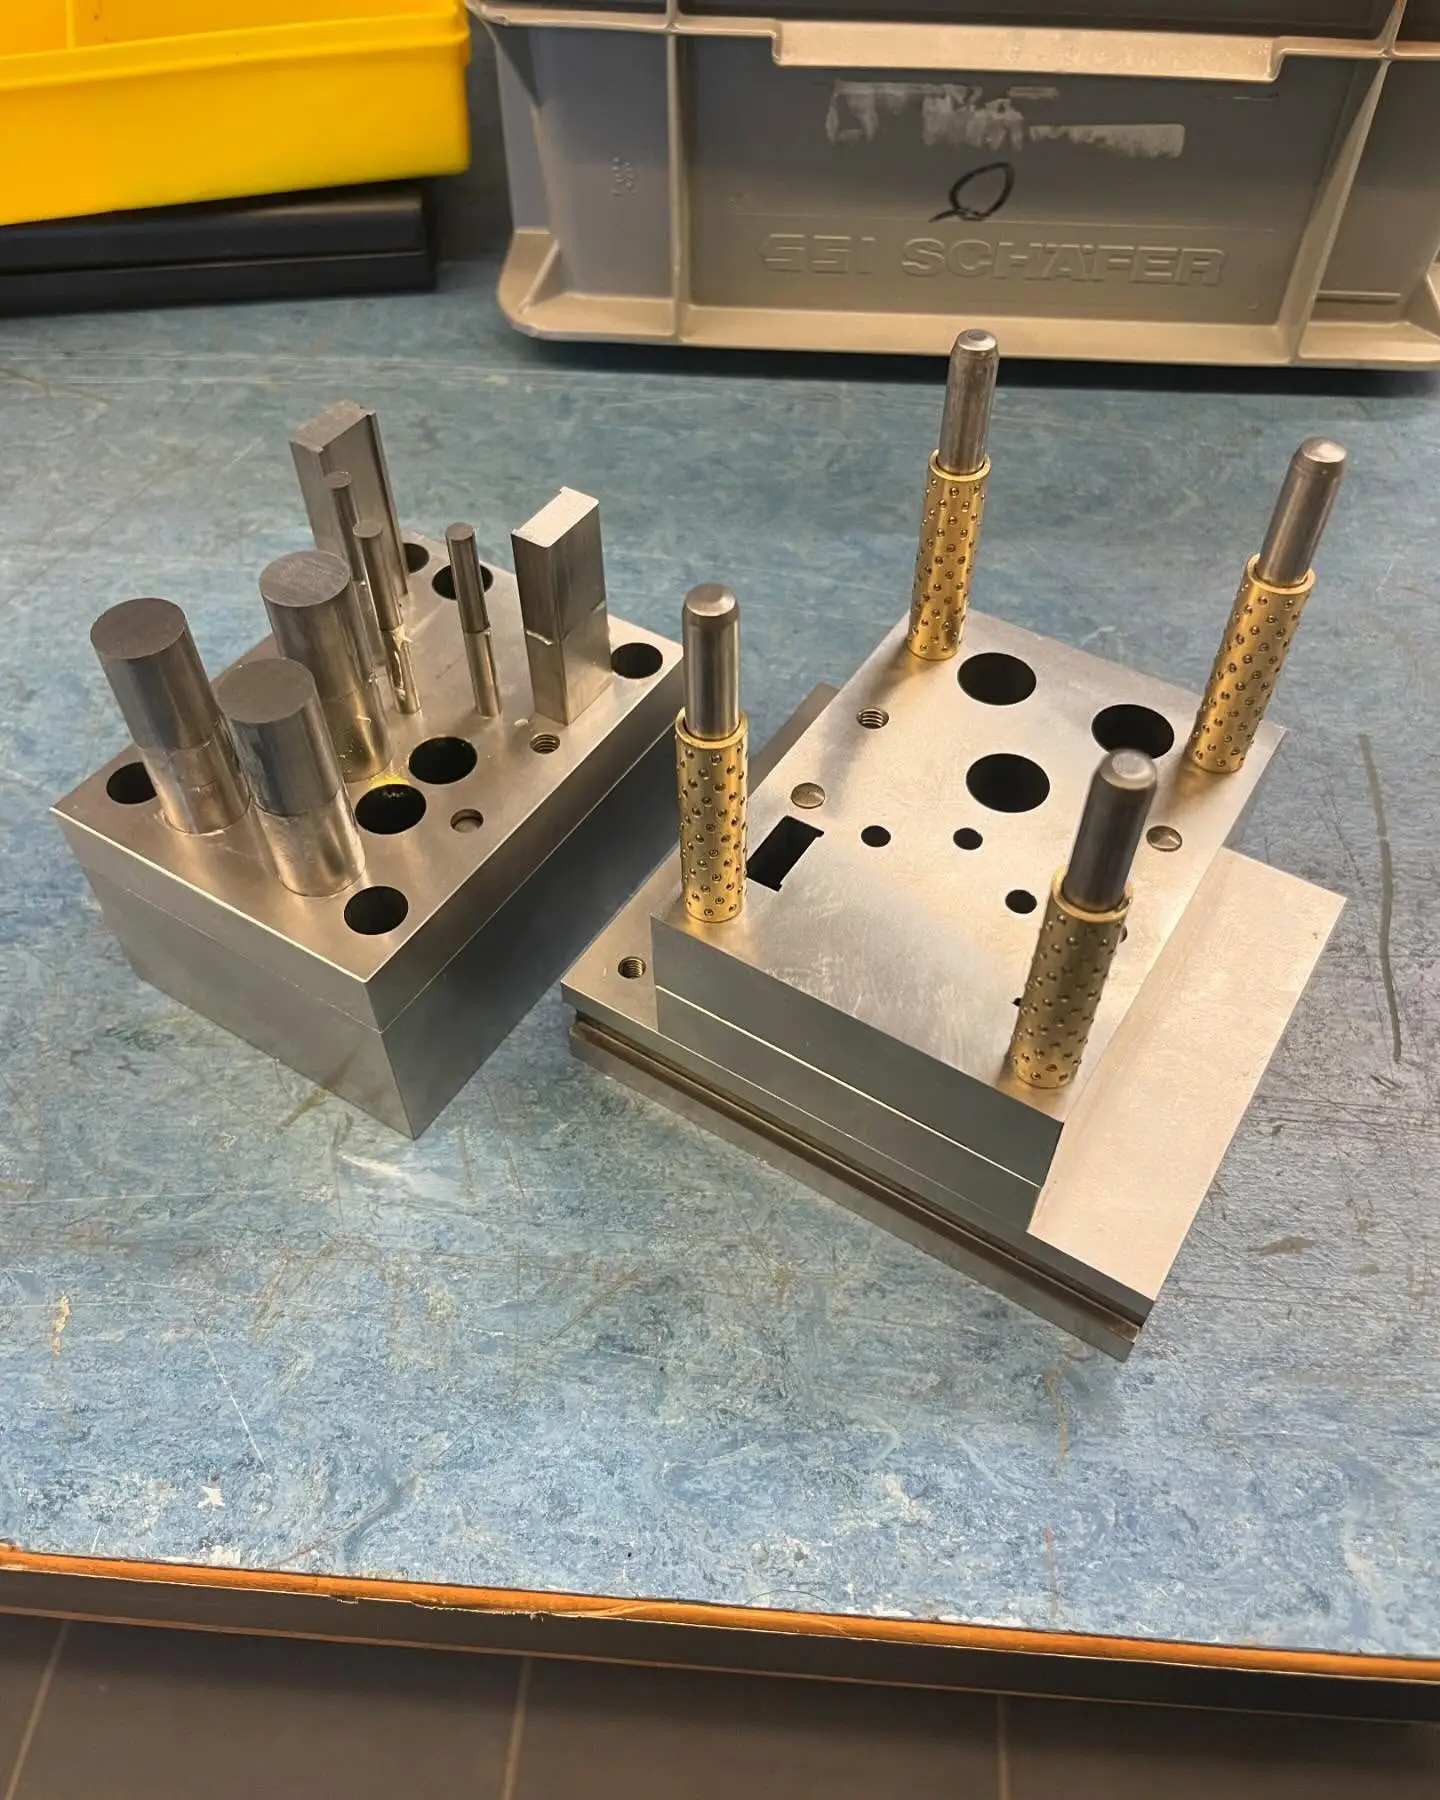
Stanzwerkzeuge aus einer Hand
Wir fertigen Werkzeuge für die Stanz- und Umformtechnik: von den Einzelteilen über Zukaufteile und Fremdleistungen bis zur Montage. Dazu Instandhaltung und Ersatzteile.
- Konus
- bis 30°
- Startloch
- ab Ø 0,15 mm
- Fräsen
- 3 und 5 Achsen
- Qualität
- ISO 9001
Stanzwerkzeugbau bei CSM in Kürze
Stanzwerkzeuge und Umformwerkzeuge fertigen wir seit Jahren für die Stanz- und Umformtechnik. Wir stellen die Werkzeugteile selbst her, beschaffen Zukaufteile und Fremdleistungen und montieren das Werkzeug im eigenen Haus.
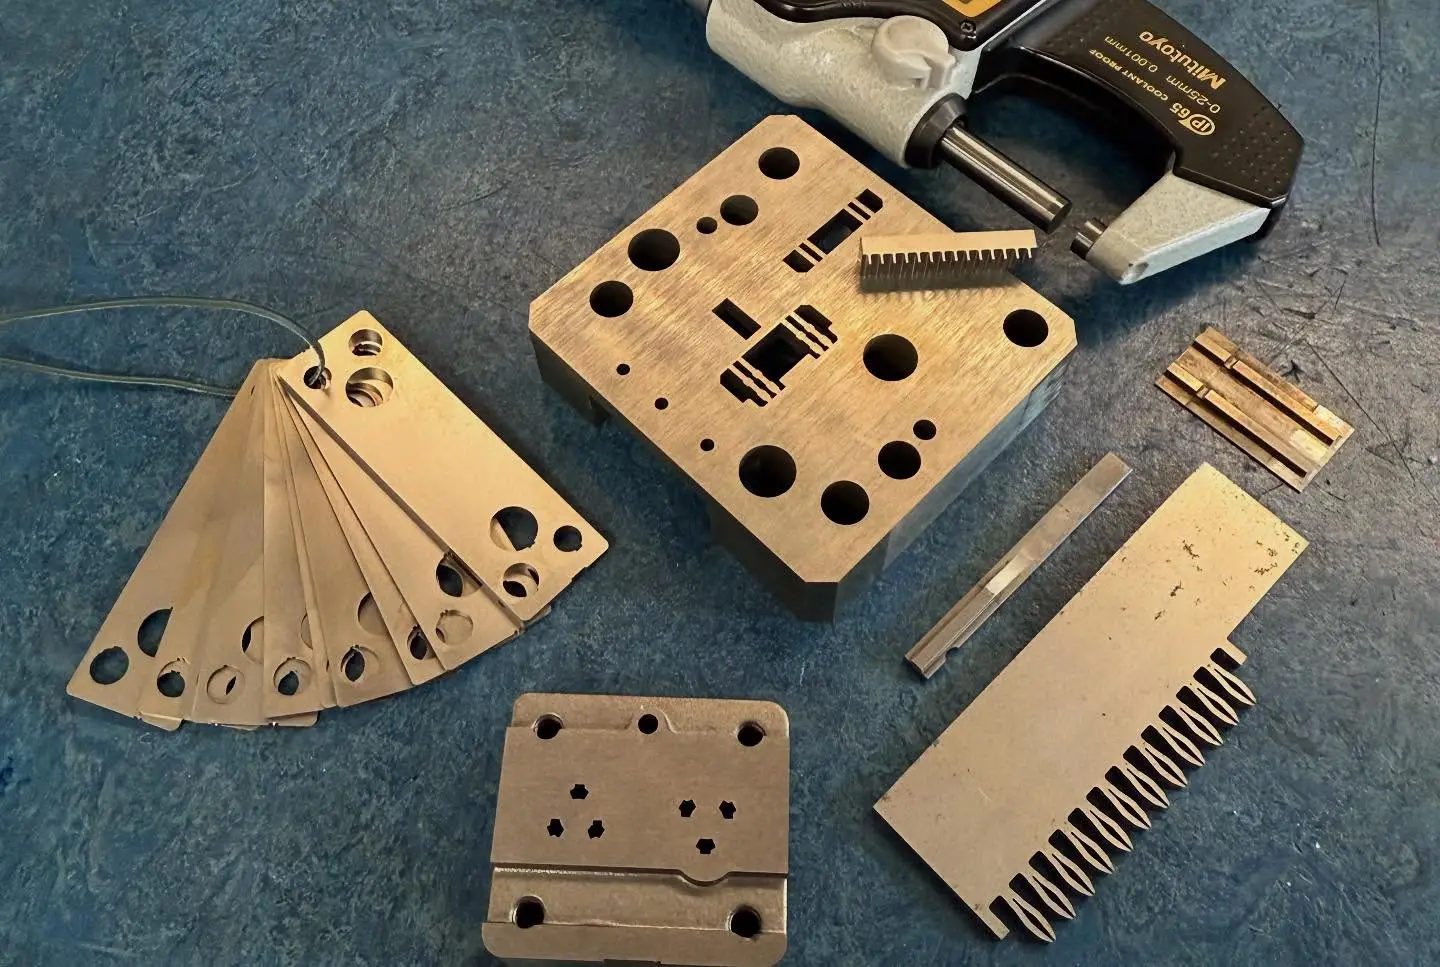
Die entscheidenden Teile eines Stanzwerkzeugs, Schneidstempel, Matrizen und Führungsplatten, entstehen bei uns auf drei AGIECUT-Drahterodiermaschinen. Startlöcher, Fräsen, Drehen und Flachschleifen erledigen wir in derselben Halle.
Neben neuen Werkzeugen übernehmen wir Instandhaltung und fertigen Ersatzteile nach Zeichnung. So bleibt Ihr Werkzeug in der Presse und nicht auf der Werkbank.
Unsere Anlagen im Werkzeugbau
Diese Anlagen stehen für den Werkzeugbau bereit. Die Werkzeuggröße, die wir bauen können, richtet sich nach den Arbeitsbereichen der Maschinen.
| Arbeitsschritt | Anlage | Kennwert |
|---|---|---|
| Stempel und Matrizen | 3 × AGIECUT | Verfahrweg bis 350 × 220 × 256 mm, Konus bis 30° auf 100 mm |
| Startlöcher | AGEMA und AGIE Prezidrill | Ø 0,15 bis 3,0 mm, bis 100 mm tief |
| Platten fräsen | Hurco VMX 30i | Verfahrweg 760 × 510 × 610 mm |
| 5-Achs-Fräsen | DMG MORI CMX 50 U | Tisch 630 × 500 mm |
| Drehen | Hurco TM 10i | Arbeitsbereich Ø 250 × 790 mm |
| Flachschleifen | Okamoto ACC | Arbeitsbereich 400 × 200 × 270 mm |
Werkzeugarten im Überblick
Stanzwerkzeuge unterscheiden sich vor allem darin, wie viele Arbeitsgänge sie in einem Hub oder nacheinander ausführen. Die gängigen Bauarten im Überblick:
- Schneidwerkzeug: trennt eine Kontur in einem Hub aus dem Blech, etwa zum Lochen oder Ausschneiden.
- Folgeschneidwerkzeug: schneidet in mehreren Stationen nacheinander, das Blech wird dazwischen weitergeschoben.
- Folgeverbundwerkzeug: verbindet Schneiden mit Biegen, Prägen oder Umformen in mehreren Stationen. Pro Hub fällt ein fertiges Teil.
- Gesamtschneidwerkzeug: schneidet Innen- und Außenkontur in einem Hub und erreicht dadurch eine hohe Lagegenauigkeit.
Welche Bauart für Ihr Teil passt, hängt von Geometrie, Blechdicke und Stückzahl ab. Das klären wir gemeinsam anhand der Bauteilzeichnung.
Aufbau eines Stanzwerkzeugs
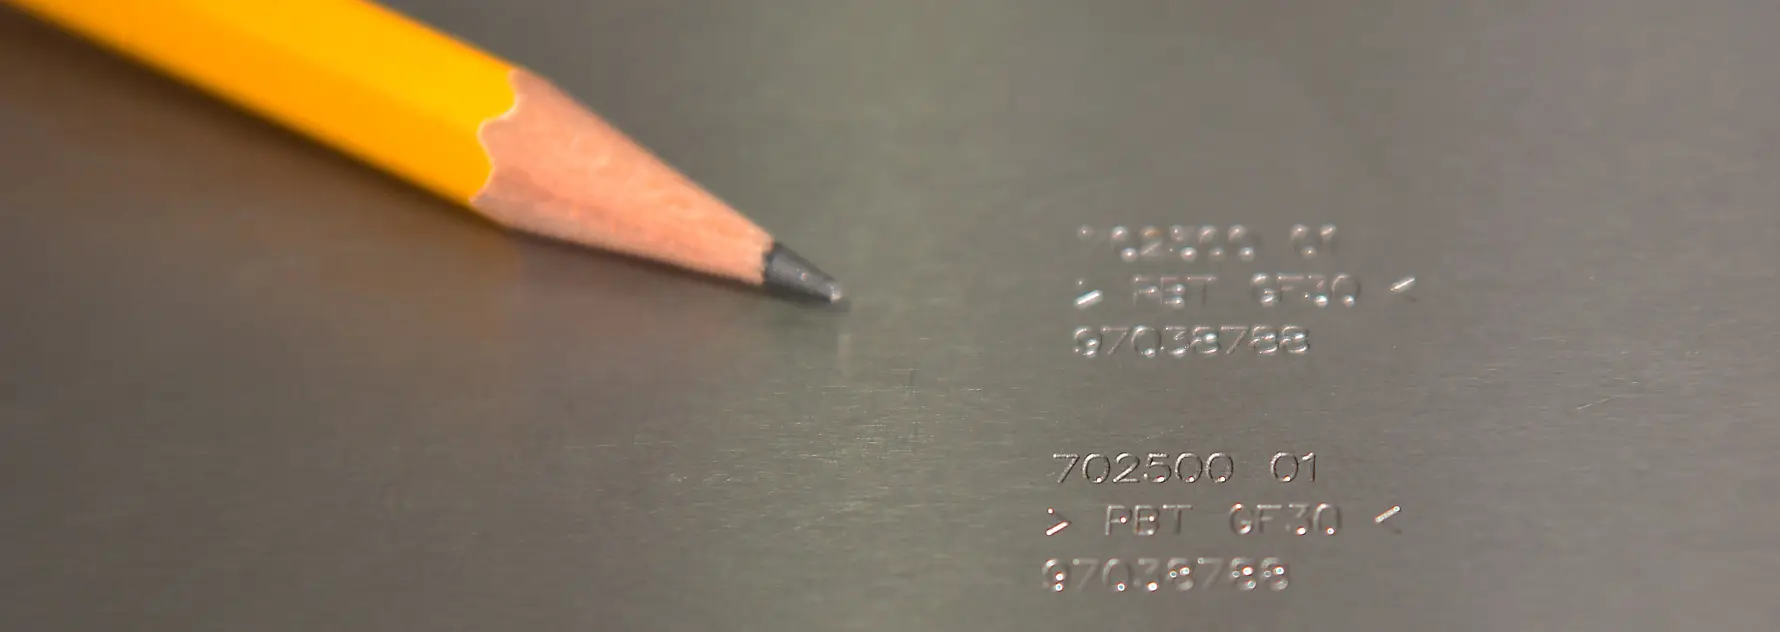
Ein Stanzwerkzeug besteht aus einem Oberteil, das mit dem Stößel der Presse verbunden ist, und einem Unterteil auf dem Pressentisch. Säulen mit Führungsbuchsen halten beide Hälften exakt zueinander.
- Schneidstempel im Oberteil, gehalten von der Stempelhalteplatte
- Schneidplatte oder Matrize im Unterteil, mit den Durchbrüchen für die Stempel
- Führungsplatte oder Abstreifer, die den Stempel führt und das Blech abstreift
- Streifenführung und Anschläge, beim Folgeverbundwerkzeug zusätzlich Suchstifte für den Vorschub
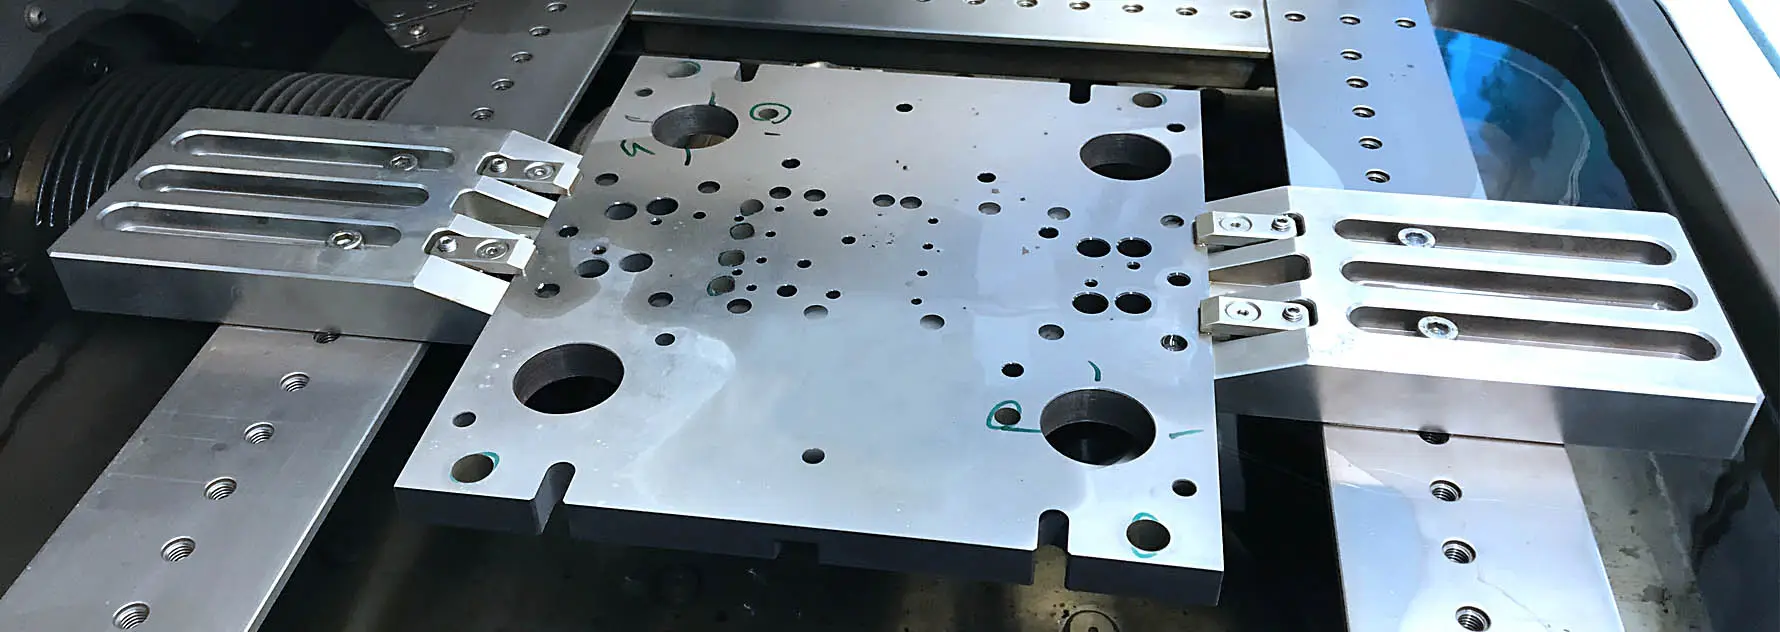
Die Genauigkeit des Werkzeugs entscheidet sich an Stempel und Matrize. Diese Teile schneiden wir auf der Drahterodiermaschine, meist im gehärteten Zustand.
Vom Bauteil zum Werkzeug
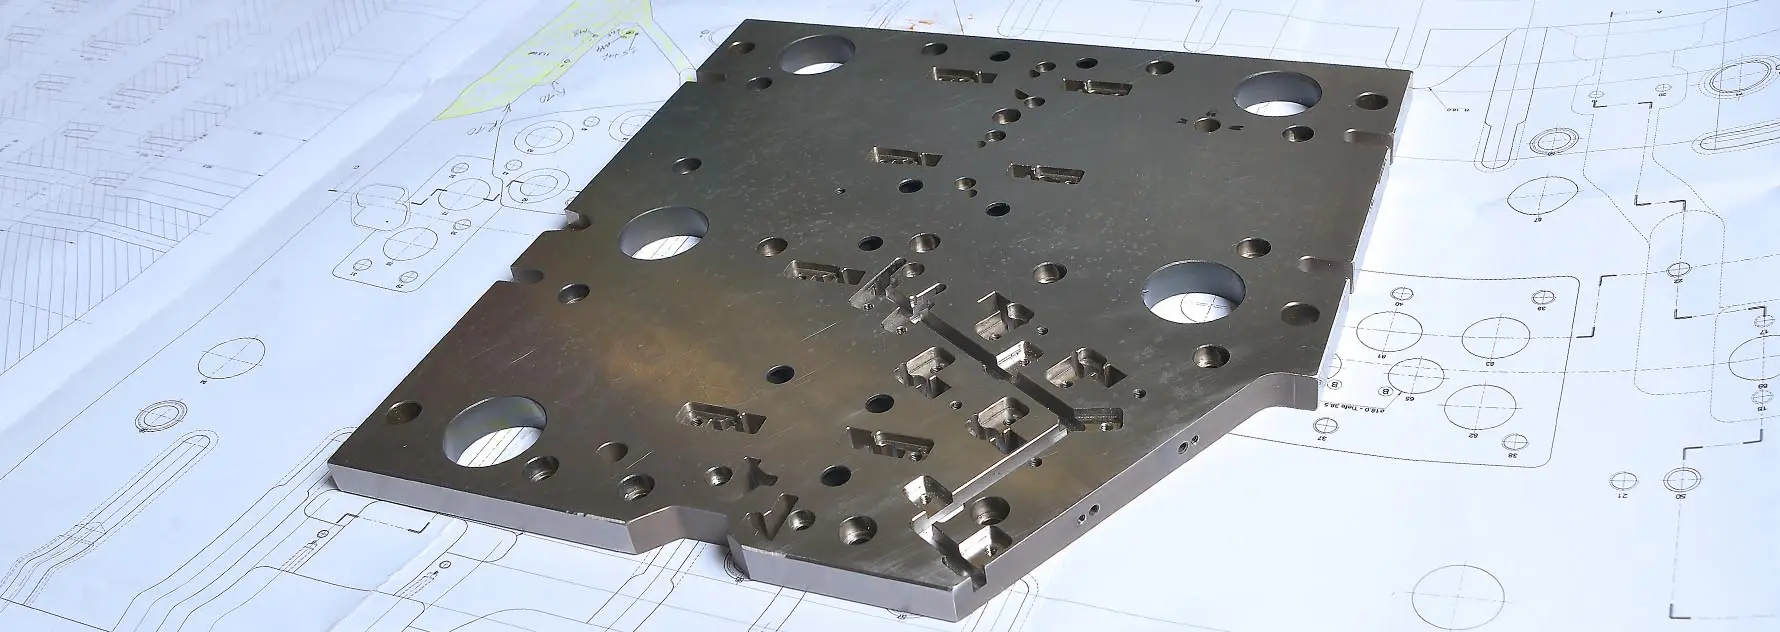
Ein Werkzeugprojekt beginnt mit Ihrer Bauteilzeichnung oder Ihren Werkzeugdaten. Der Ablauf im Überblick:
- Prüfung der Unterlagen und Abstimmung von Werkzeugart, Stückzahl und Presse
- Fertigung der Werkzeugteile: Fräsen, Drehen, Drahterodieren, Flachschleifen
- Beschaffung von Normalien, Zukaufteilen und Fremdleistungen
- Montage des Werkzeugs im eigenen Haus
- Endkontrolle und Übergabe an Sie
Ihre Daten übernehmen wir direkt, auch als STEP oder DXF. Mit welchem Vorlauf Sie rechnen müssen, nennen wir Ihnen mit dem Angebot.
Instandhaltung und Ersatzteile
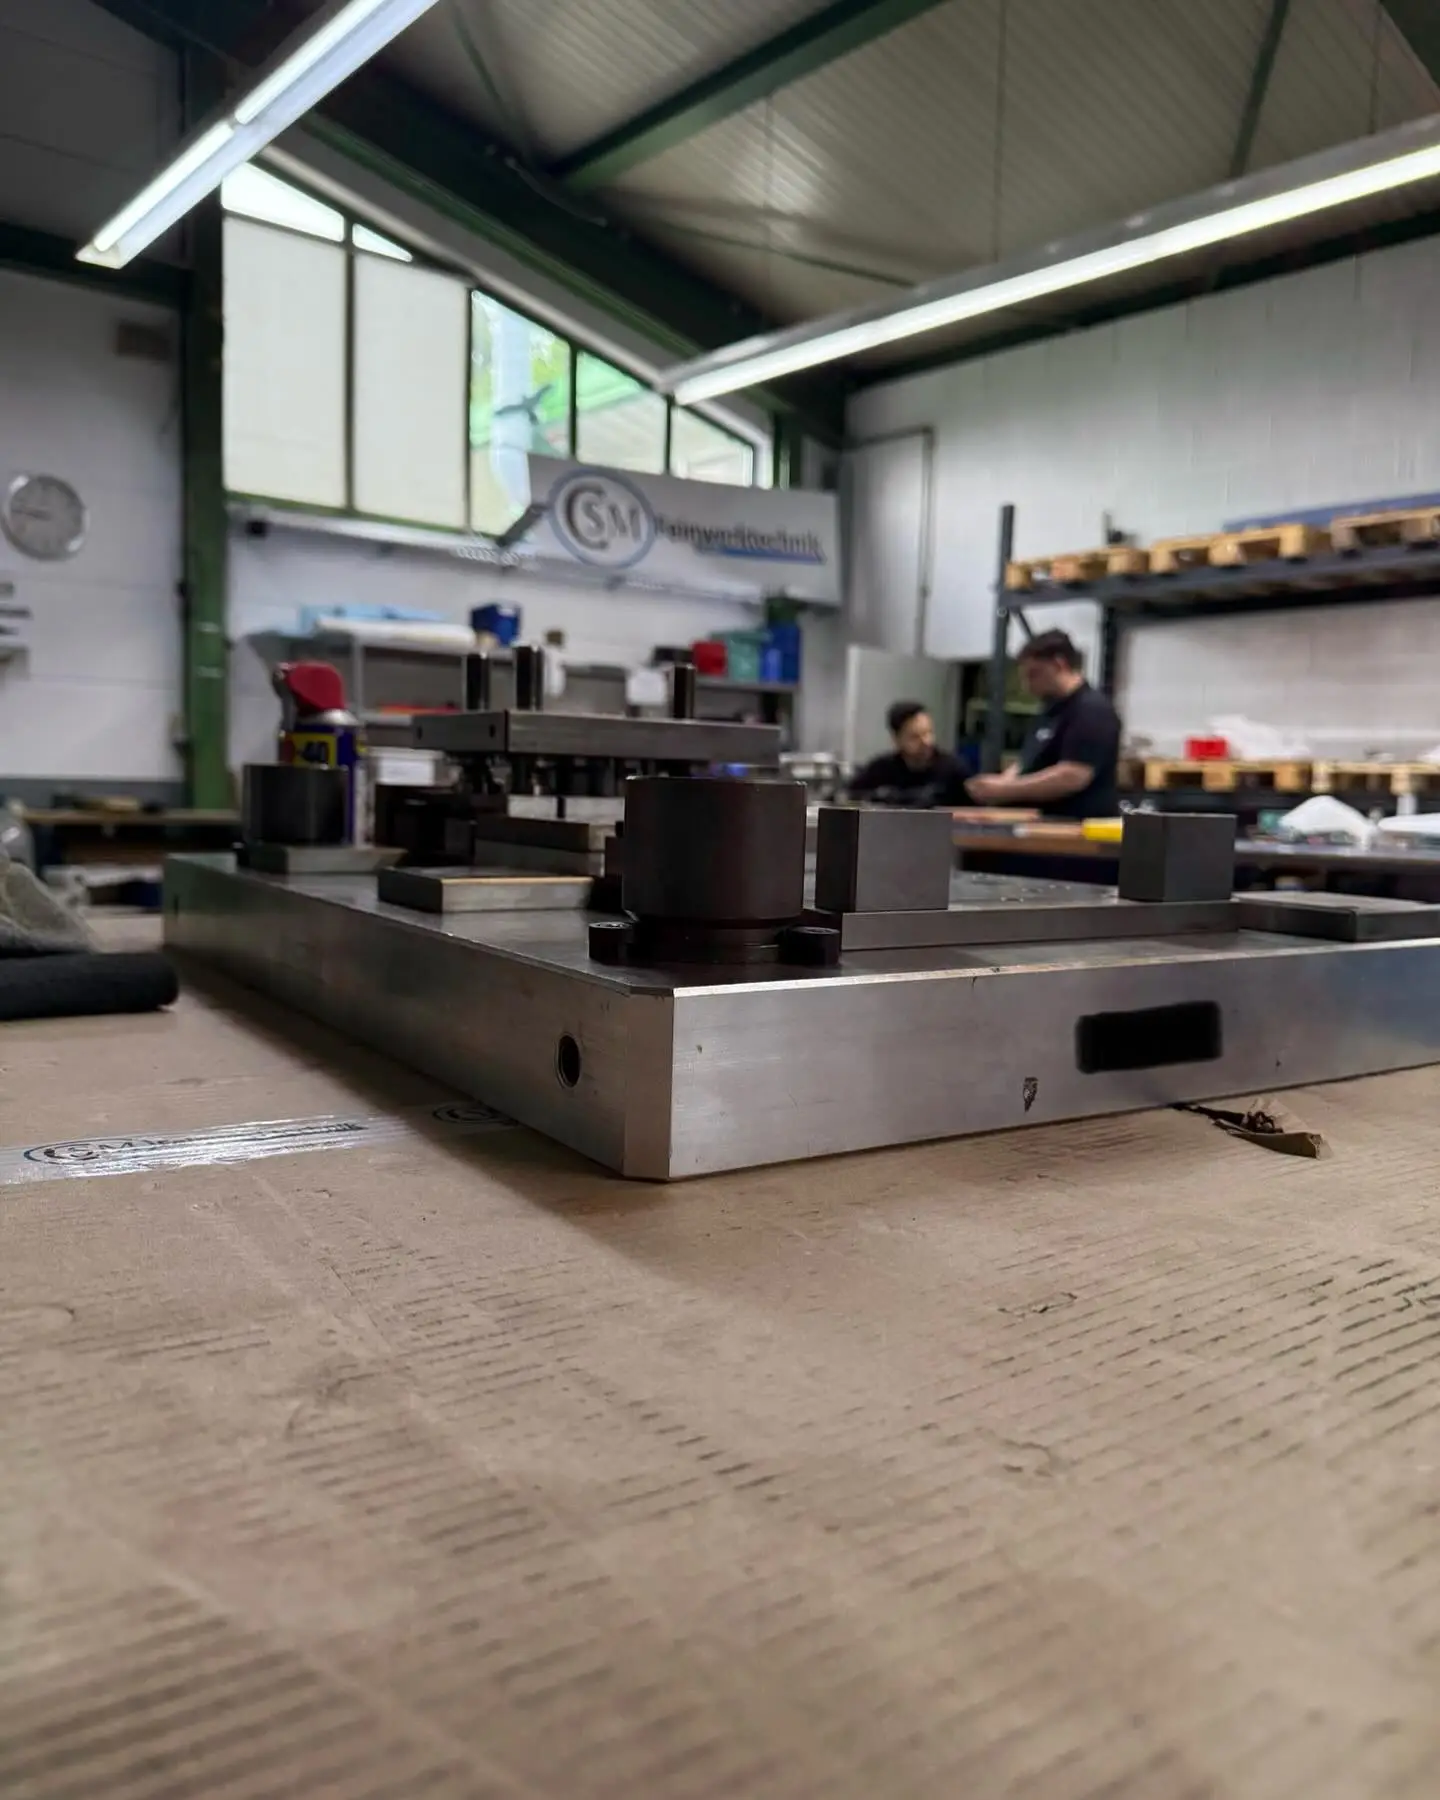
Stempel und Schneidkanten verschleißen, und ein ausgebrochener Stempel legt die Produktion still. Wir fertigen Ersatzstempel, Matrizeneinsätze und andere Verschleißteile nach Zeichnung oder Datensatz, ab Stückzahl 1.
Werkzeuge, die wir gebaut haben, kennen wir bis ins Detail. Ob wir auch ein Werkzeug eines anderen Herstellers instand setzen können, klären wir nach Sichtung von Werkzeug und Unterlagen.
Legen Sie für häufig verschleißende Teile einen Satz Ersatzteile an. Das verkürzt den Stillstand, wenn ein Stempel ausfällt.
Stempel, Matrize und Schneidspalt
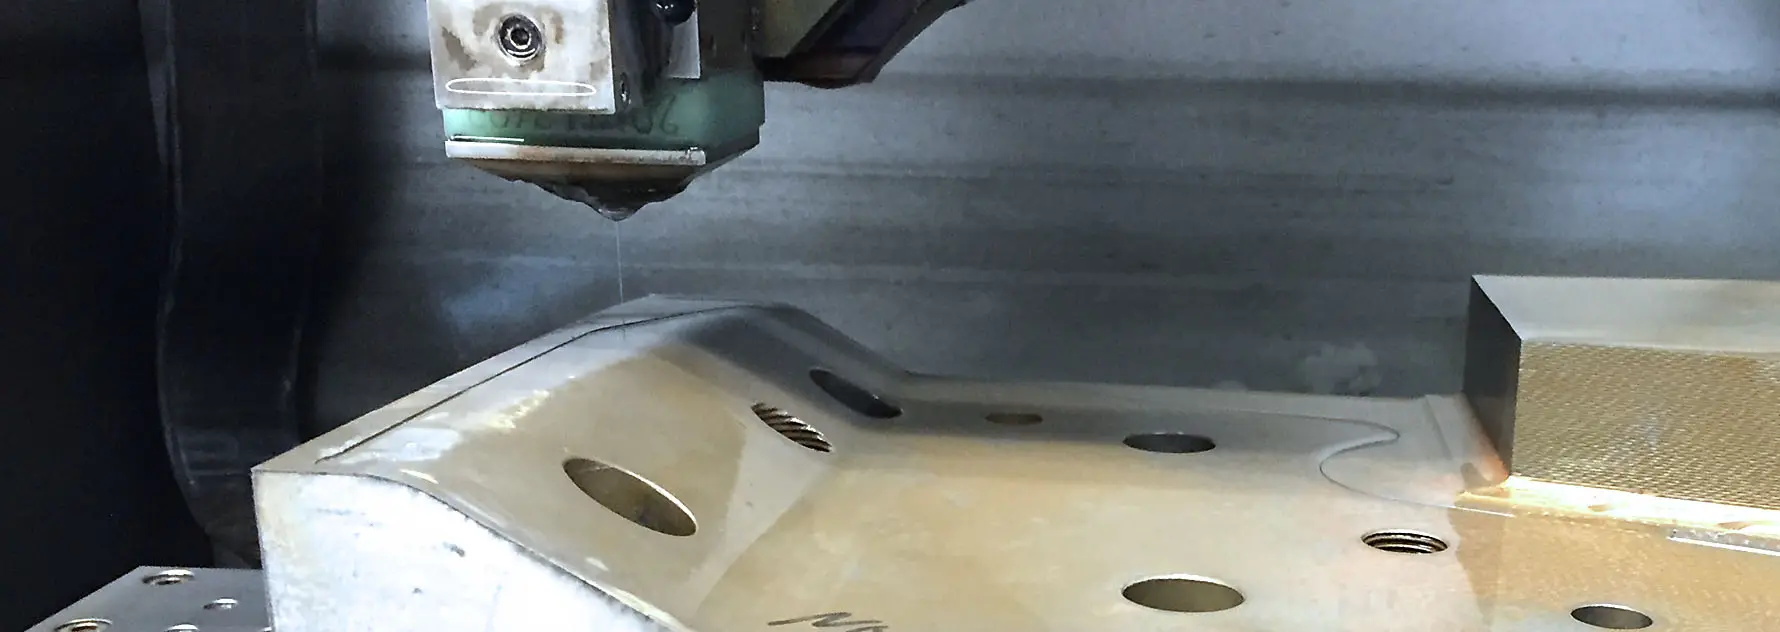
Beim Stanzen muss der Spalt zwischen Stempel und Matrize rundum gleich groß sein. Ist er ungleichmäßig, entstehen Grat, einseitiger Verschleiß und im schlimmsten Fall ein gebrochener Stempel.
Weil wir beide Teile im eigenen Haus drahterodieren, stimmen wir Stempel und Durchbruch direkt aufeinander ab. Freiwinkel in der Matrize, damit Butzen sauber durchfallen, schneiden wir als Konus bis 30° auf 100 mm Höhe.
Mehr zum Verfahren auf der Seite Drahterodieren. Welche Werkzeugstähle sich eignen, zeigt der Ratgeber Welche Werkstoffe lassen sich erodieren?
Passende Verfahren
Viele Teile brauchen mehr als ein Verfahren. Bei CSM bleibt alles im Haus, vom Startloch bis zur Endkontrolle.
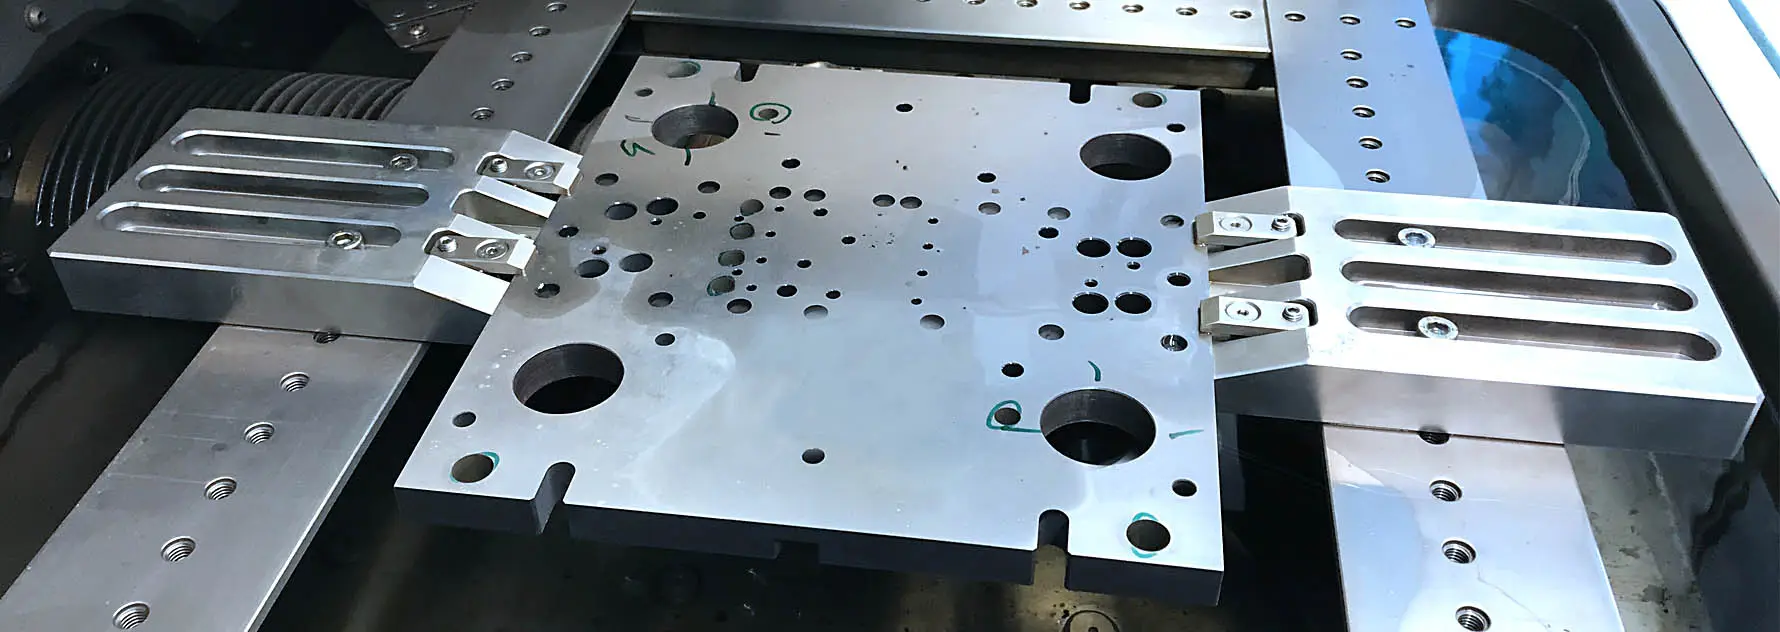
Drahterodieren
Konturen und Durchbrüche bis Ra 0,05 µm, Konus bis 30°.
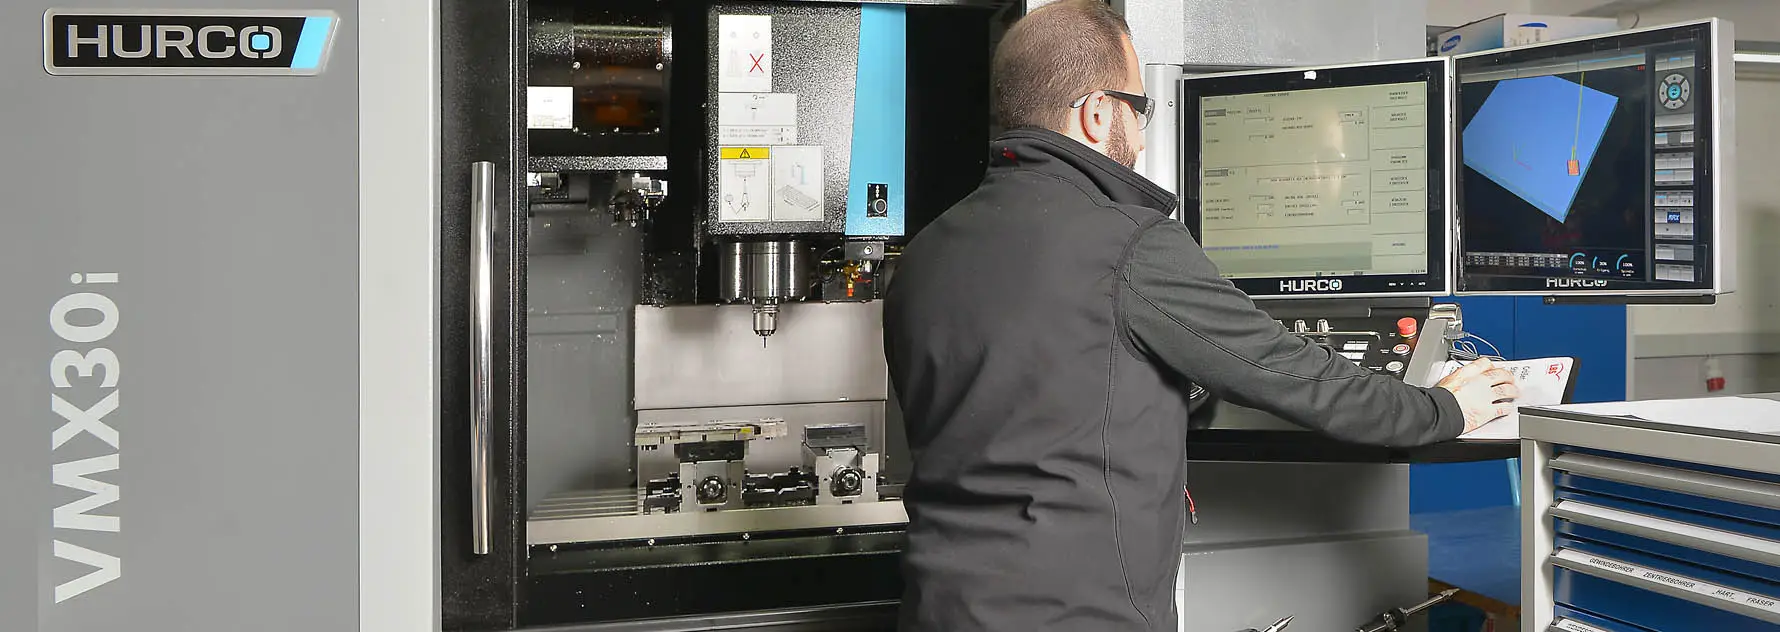
CNC-Zerspanung
Fräsen in 5 Achsen, Drehen, Flachschleifen.
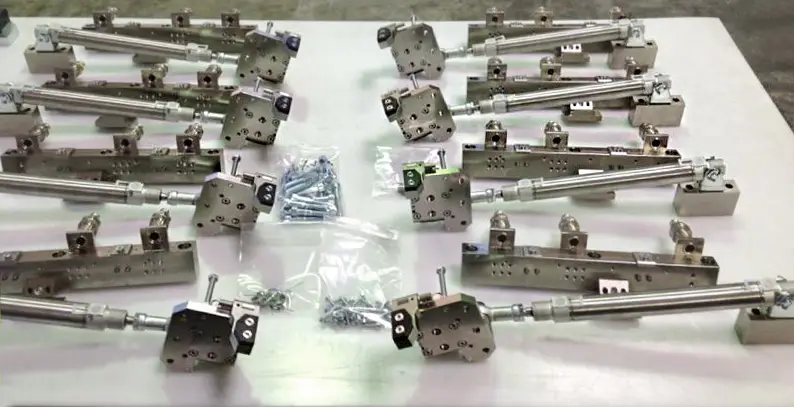
Montage und Prüfung
Baugruppenmontage und 100-%-Sichtprüfung.
Häufige Fragen kurz beantwortet
Ihre Frage ist nicht dabei? Rufen Sie direkt in der Fertigung an oder schreiben Sie uns.
Frage stellenWelche Stanzwerkzeuge gibt es?
Was sind Folgeverbundwerkzeuge?
Wie ist ein Stanzwerkzeug aufgebaut?
Welche Stanzverfahren gibt es?
Welche Hersteller von Stanzwerkzeugen gibt es?
Senden Sie uns Ihre Zeichnung
Laden Sie Zeichnung oder 3D-Modell hoch. Angebot in der Regel innerhalb von 24 Stunden.
- Adresse
- Lugwaldstraße 24
75417 Mühlacker - Telefon
- +49 7041 8281260
- Erreichbar
- Mo bis Fr, 7:30 bis 17:00 Uhr
Für ein schnelles Angebot brauchen wir
- Zeichnung als PDF, dazu STEP oder DXF
- Stückzahl und Wunschtermin
- Werkstoff und Härte, falls bekannt
- Toleranzen und Oberflächenangaben
Cemal Murat
Geschäftsführer, prüft jede Anfrage persönlich