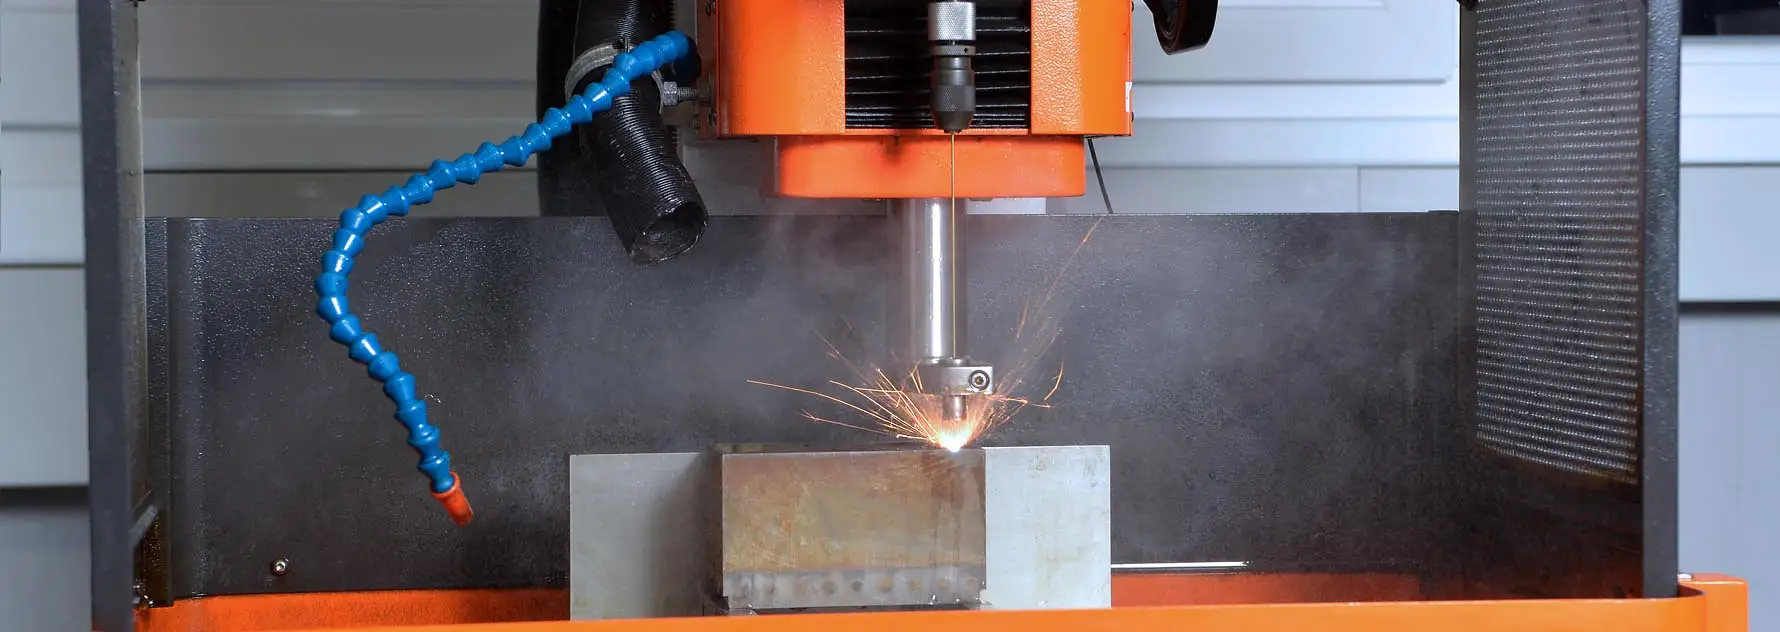
Startlocherodieren ab Ø 0,15 mm
Wir erodieren Startlöcher, Kühl- und Funktionsbohrungen in jeden elektrisch leitfähigen Werkstoff, auch im gehärteten Zustand. Auf drei Anlagen, vom Einzelteil bis zur Serie.
- Bohrung
- Ø 0,15 bis 3,0 mm
- Tiefe
- bis 100 mm
- Verfahrweg
- bis 300 × 200 mm
- Anlagen
- AGEMA und AGIE
Startlocherodieren bei CSM in Kürze
Startlocherodieren bohrt bei CSM Löcher von Ø 0,15 bis 3,0 mm mit Tiefen bis 100 mm, in jeden elektrisch leitfähigen Werkstoff und unabhängig von seiner Härte. Das Verfahren heißt auch Bohrerodieren, Erodierbohren oder Startlochbohren.
Wir fertigen Startlöcher für den anschließenden Drahtschnitt, Funktionsbohrungen im Mikrobereich und Kühlbohrungen. Dafür stehen drei Anlagen bereit: AGEMA AS 320 CNC, AGEMA AS 210 und AGIE Prezidrill 20.
Der größte Vorteil liegt im Ablauf: Startloch und Drahterodieren erledigen wir im selben Haus. Ihr Teil wechselt nicht zwischen zwei Lieferanten, und die Lage der Startlöcher passt direkt zum Drahtprogramm.
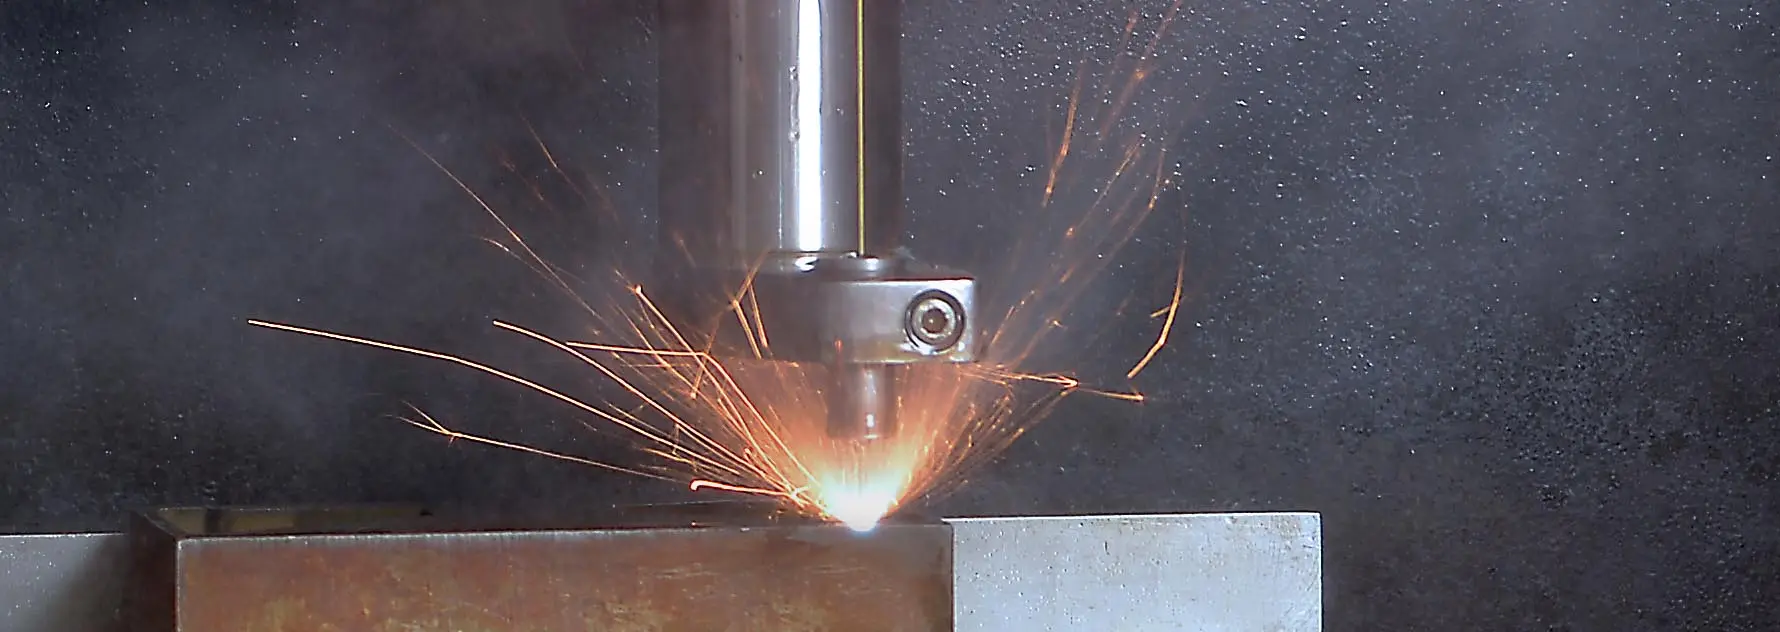
Drei Anlagen für feine Bohrungen
Die Daten unserer Bohrerodieranlagen. Welche Anlage Ihr Teil bearbeitet, richtet sich nach Bohrungsdurchmesser und Werkstückgröße.
| Bohrungsdurchmesser | Ø 0,15 bis 3,0 mm |
|---|---|
| Bohrtiefe | bis 100 mm, abhängig vom Durchmesser |
| AGEMA AS 320 CNC | Verfahrweg X / Y 300 × 200 mm, Elektrode Ø 0,15 bis 3,0 mm, mit Gewindeerodiermodul |
| AGEMA AS 210 | Verfahrweg X / Y 200 × 100 mm, Elektrode Ø 0,15 bis 3,0 mm |
| AGIE Prezidrill 20 | Verfahrweg X / Y 300 × 200 mm, Elektrode Ø 0,2 bis 3,0 mm |
| Werkstoffe | alle elektrisch leitfähigen, auch gehärtet |
Das Prinzip beim Startlocherodieren
Beim Startlocherodieren dient eine dünne Rohrelektrode als Werkzeug, meist aus Messing oder Kupfer. Sie dreht sich und wird langsam in das Werkstück geführt. Zwischen Elektrode und Werkstück entstehen elektrische Entladungen, die das Material Schicht für Schicht abtragen.
Durch die hohle Elektrode strömt Spülflüssigkeit bis zum Bohrungsgrund. Sie kühlt, isoliert den Funkenspalt und spült die abgetragenen Partikel aus der Bohrung. Nur so gelingen tiefe Bohrungen mit kleinem Durchmesser.
Ohne Schnittkraft
Die Elektrode berührt das Werkstück nicht. Es wirken keine Schnittkräfte, deshalb verziehen sich auch dünnwandige oder gehärtete Teile nicht. Kleine Bohrungen in hartem Werkstoff entstehen ohne das Risiko eines abgebrochenen Bohrers im Teil.
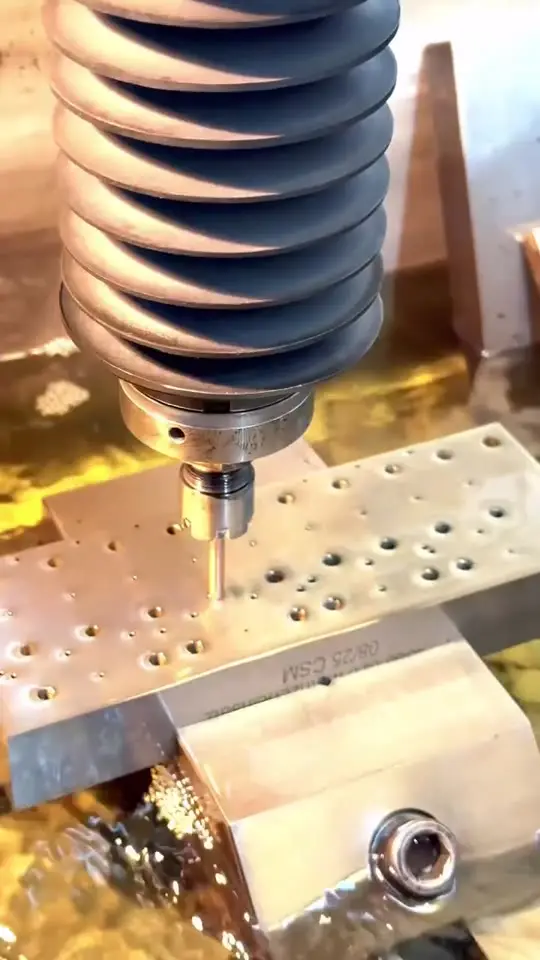
Wofür Startlöcher gebraucht werden
Die häufigste Aufgabe ist das Startloch für das Drahterodieren. Soll eine Kontur innen aus dem Werkstück geschnitten werden, braucht der Draht eine Bohrung, durch die er eingefädelt wird. Wir setzen diese Startlöcher genau dort, wo das Drahtprogramm sie vorsieht.
- Startlöcher für innen liegende Konturen, Durchbrüche und Matrizen
- Funktionsbohrungen im Mikrobereich, etwa für Düsen oder Entlüftungen
- Kühlbohrungen in Werkzeugen und Einsätzen
- Serienbohrungen mit vielen gleichen Löchern in einer Platte
Die AGEMA AS 320 CNC ist zusätzlich mit einem Gewindeerodiermodul ausgestattet. Ob es für Ihre Aufgabe passt, klären wir anhand der Zeichnung.
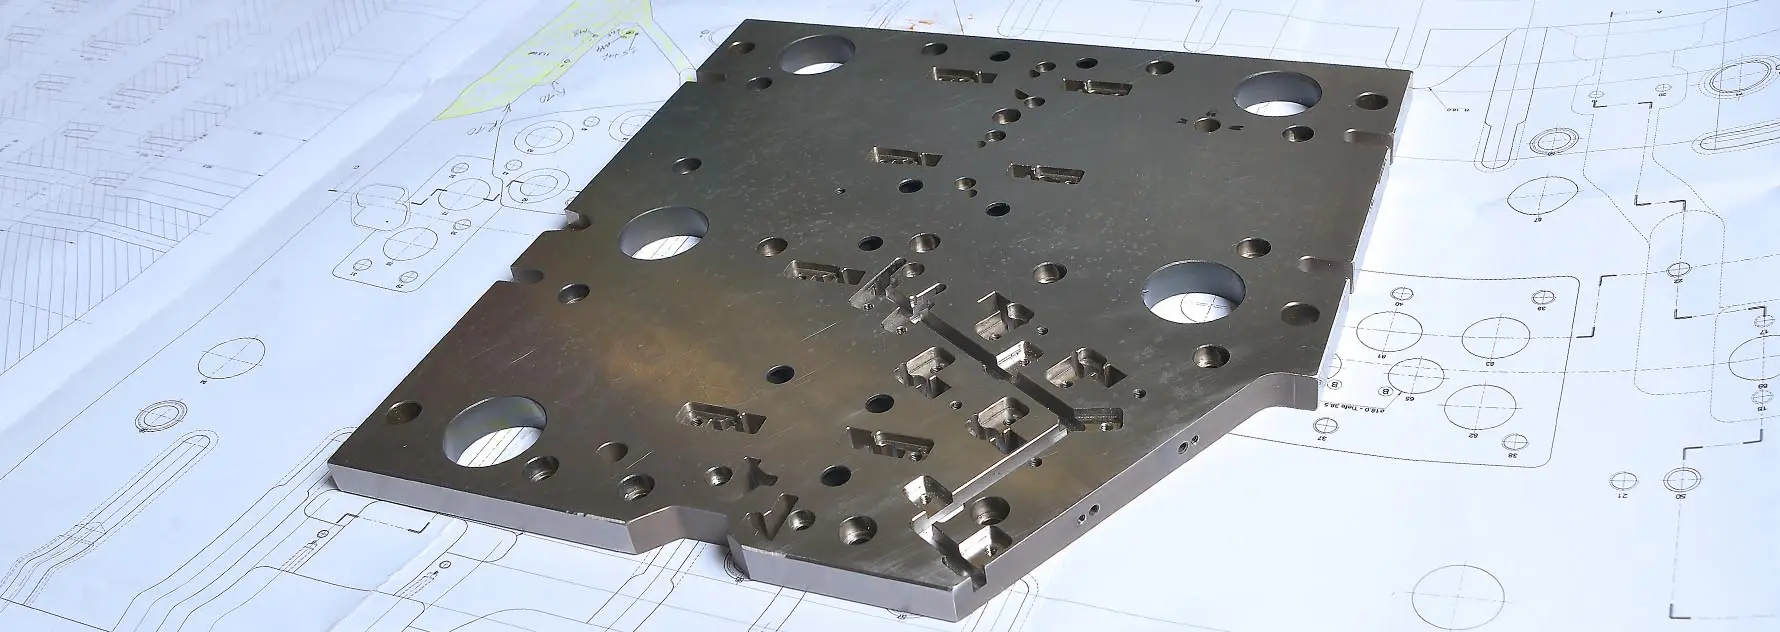
Bohrungen bis 100 mm Tiefe
Unsere Anlagen erodieren Bohrungen von Ø 0,15 bis 3,0 mm und Tiefen bis 100 mm. Beide Werte gelten nicht gleichzeitig für jede Bohrung: Je kleiner der Durchmesser, desto schwieriger wird das Ausspülen, und desto geringer ist die wirtschaftlich erreichbare Tiefe.
Neben Durchmesser und Tiefe bestimmen Werkstoff und Spülbedingungen, wie schnell und wie genau eine Bohrung entsteht. Welche Kombination für Ihr Teil möglich ist, nennen wir Ihnen verbindlich mit dem Angebot.
Geben Sie in der Anfrage Durchmesser, Tiefe, Anzahl der Bohrungen und den Werkstoff an. Dann können wir schnell und belastbar antworten.
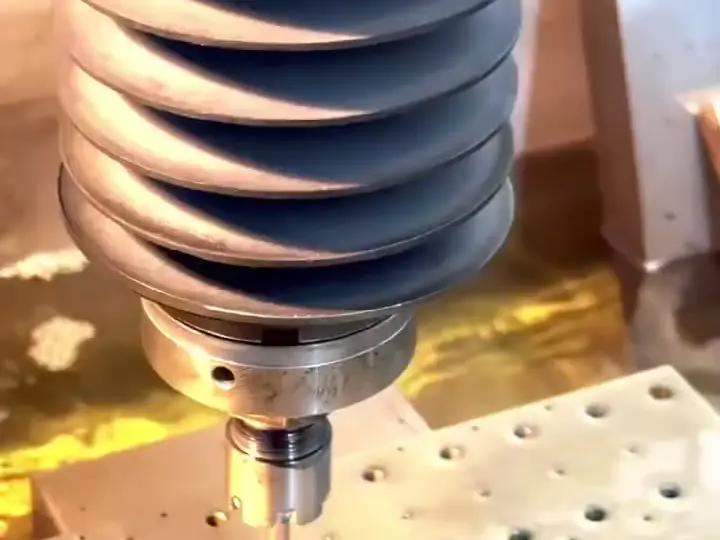
Gehärteter Stahl und Hartmetall
Startlocherodieren funktioniert mit allen elektrisch leitfähigen Werkstoffen. Die Härte spielt für den Abtrag keine Rolle. Deshalb bohren wir auch dort, wo ein Spiralbohrer an seine Grenzen kommt oder bricht.
- Gehärteter Werkzeugstahl
- Hartmetall
- Edelstahl und Titan
- Kupfer, Messing und Aluminium
Kunststoff, Glas und technische Keramik leiten keinen Strom und lassen sich nicht erodieren.
Hinweise zu einzelnen Werkstoffen finden Sie im Ratgeber Welche Werkstoffe lassen sich erodieren?
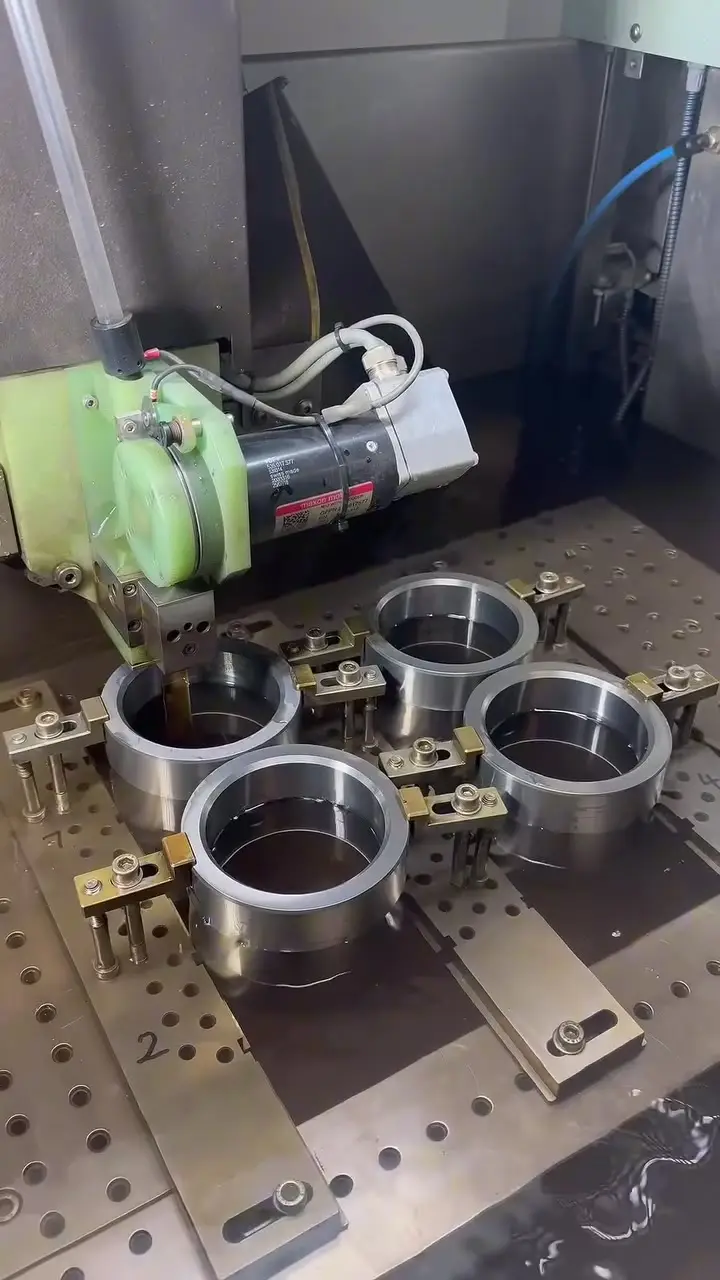
Startloch und Draht im Haus
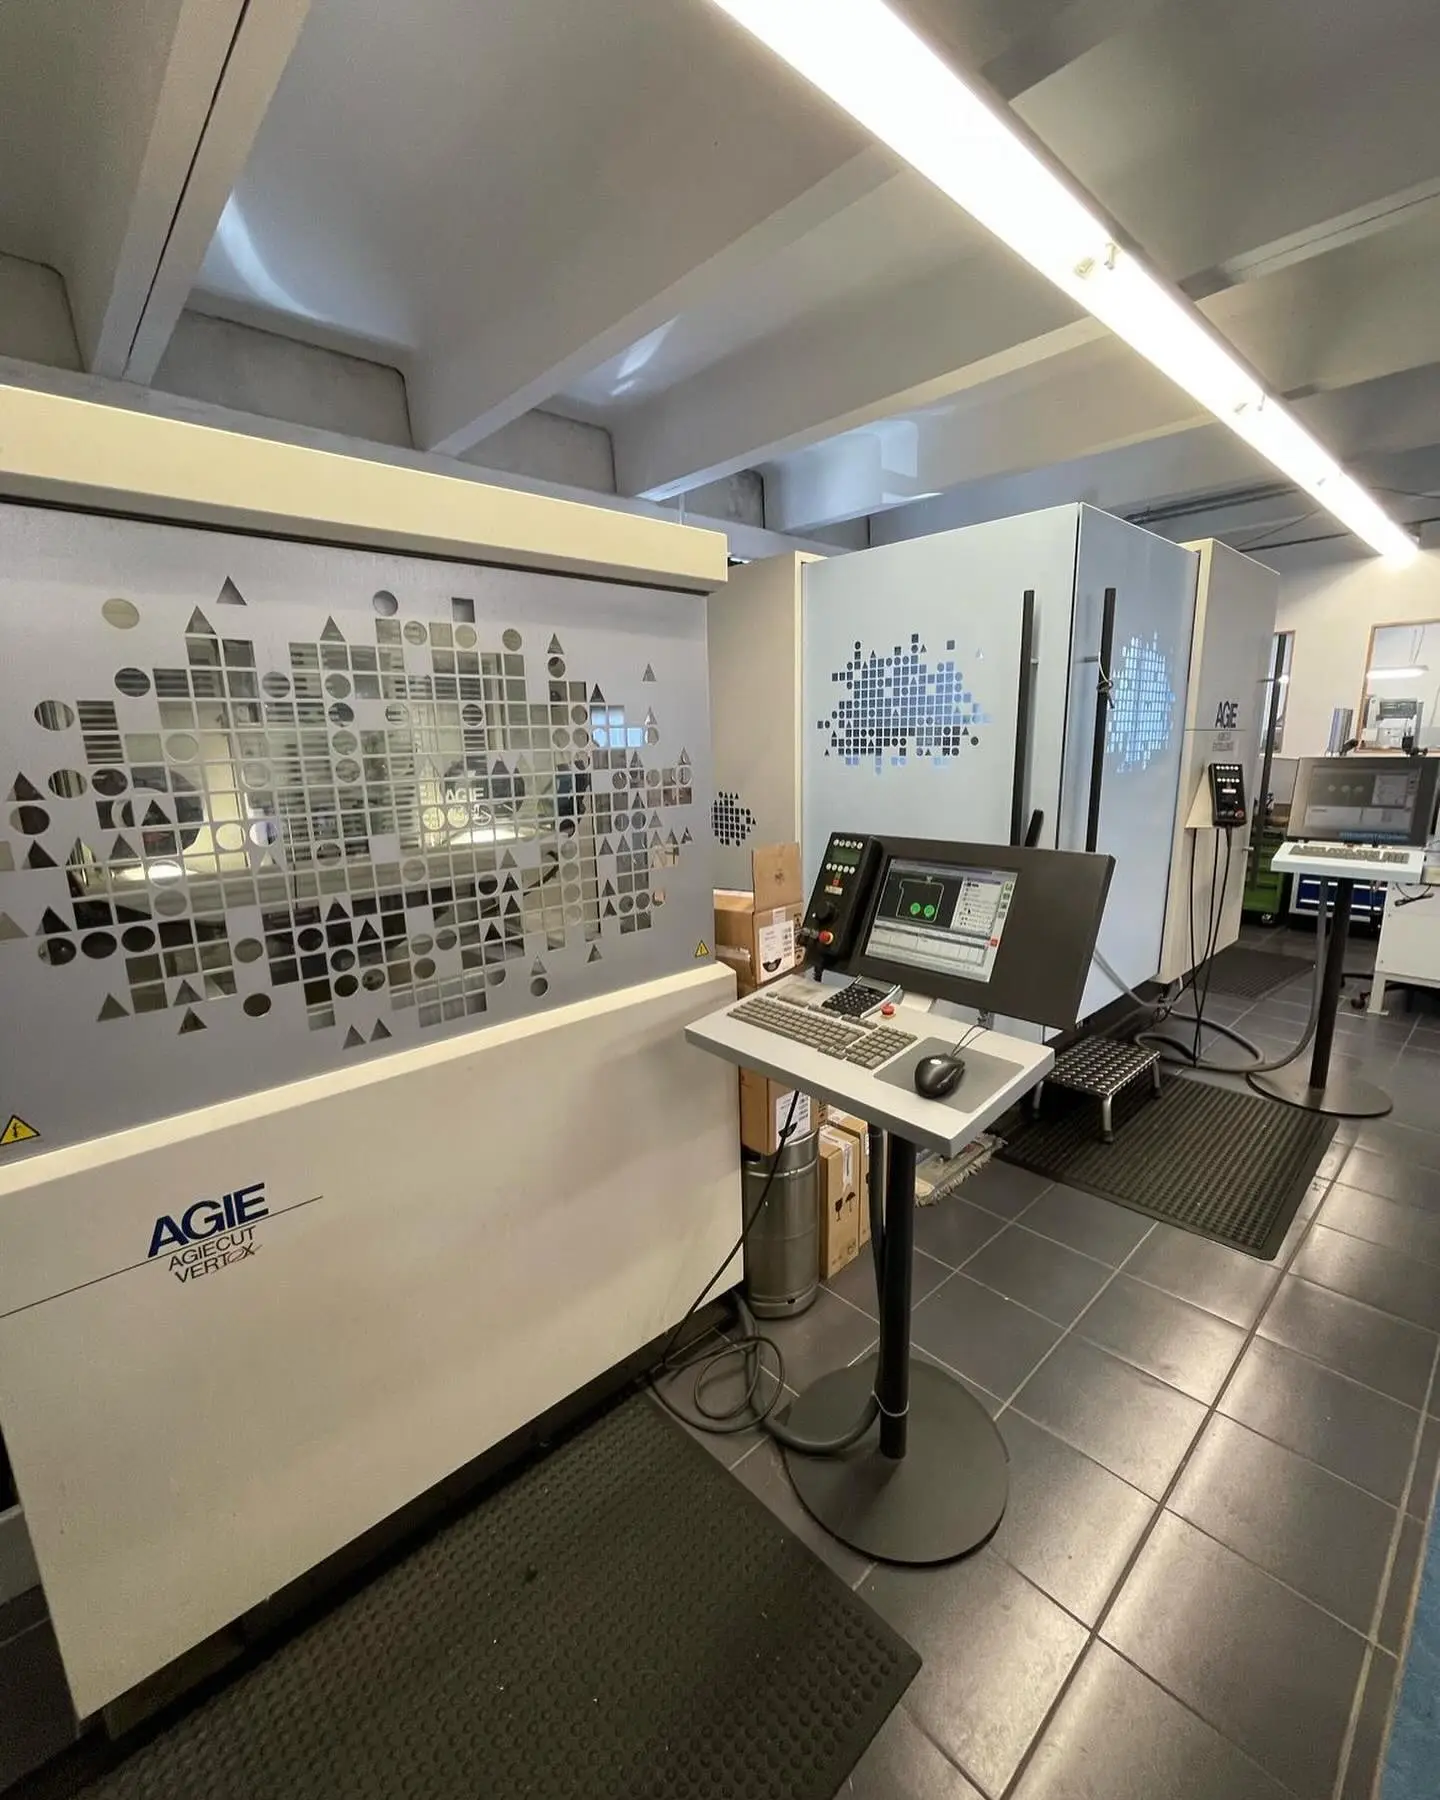
Liegen Startloch und Drahtschnitt bei zwei Lieferanten, kostet das Transport, Abstimmung und eine zusätzliche Aufspannung. Bei CSM stehen die Bohrerodieranlagen und drei AGIECUT-Drahterodiermaschinen in derselben Halle.
Startlöcher und Drahtschnitt legen wir anhand derselben Daten fest. Ihre Zeichnung oder Ihr 3D-Modell übernehmen wir direkt, auch als STEP oder DXF. Fräsen und Flachschleifen kommen auf Wunsch hinzu.
Mehr zum Drahtschnitt auf der Seite Drahterodieren. Wie sich der Preis für erodierte Teile zusammensetzt, erklärt der Ratgeber Was kostet Drahterodieren?
Passende Verfahren
Viele Teile brauchen mehr als ein Verfahren. Bei CSM bleibt alles im Haus, vom Startloch bis zur Endkontrolle.
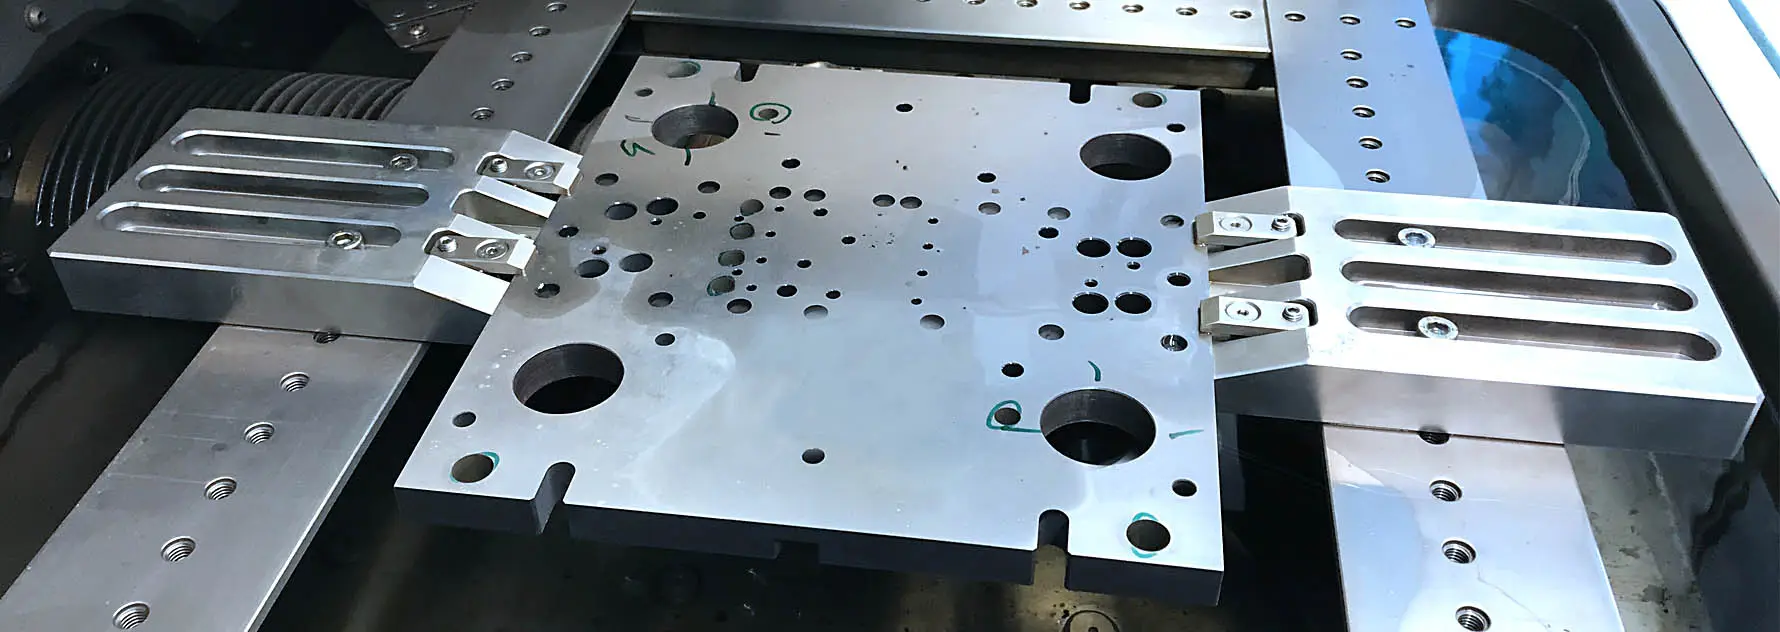
Drahterodieren
Konturen und Durchbrüche bis Ra 0,05 µm, Konus bis 30°.
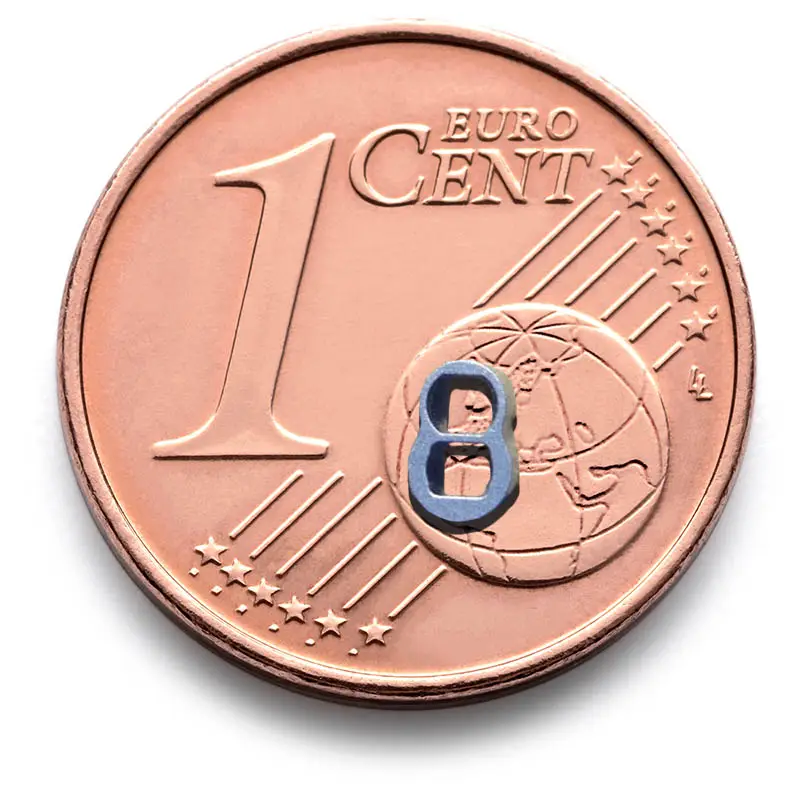
Mikrobearbeitung
Kleinste Konturen für Medizintechnik und Luftfahrt.
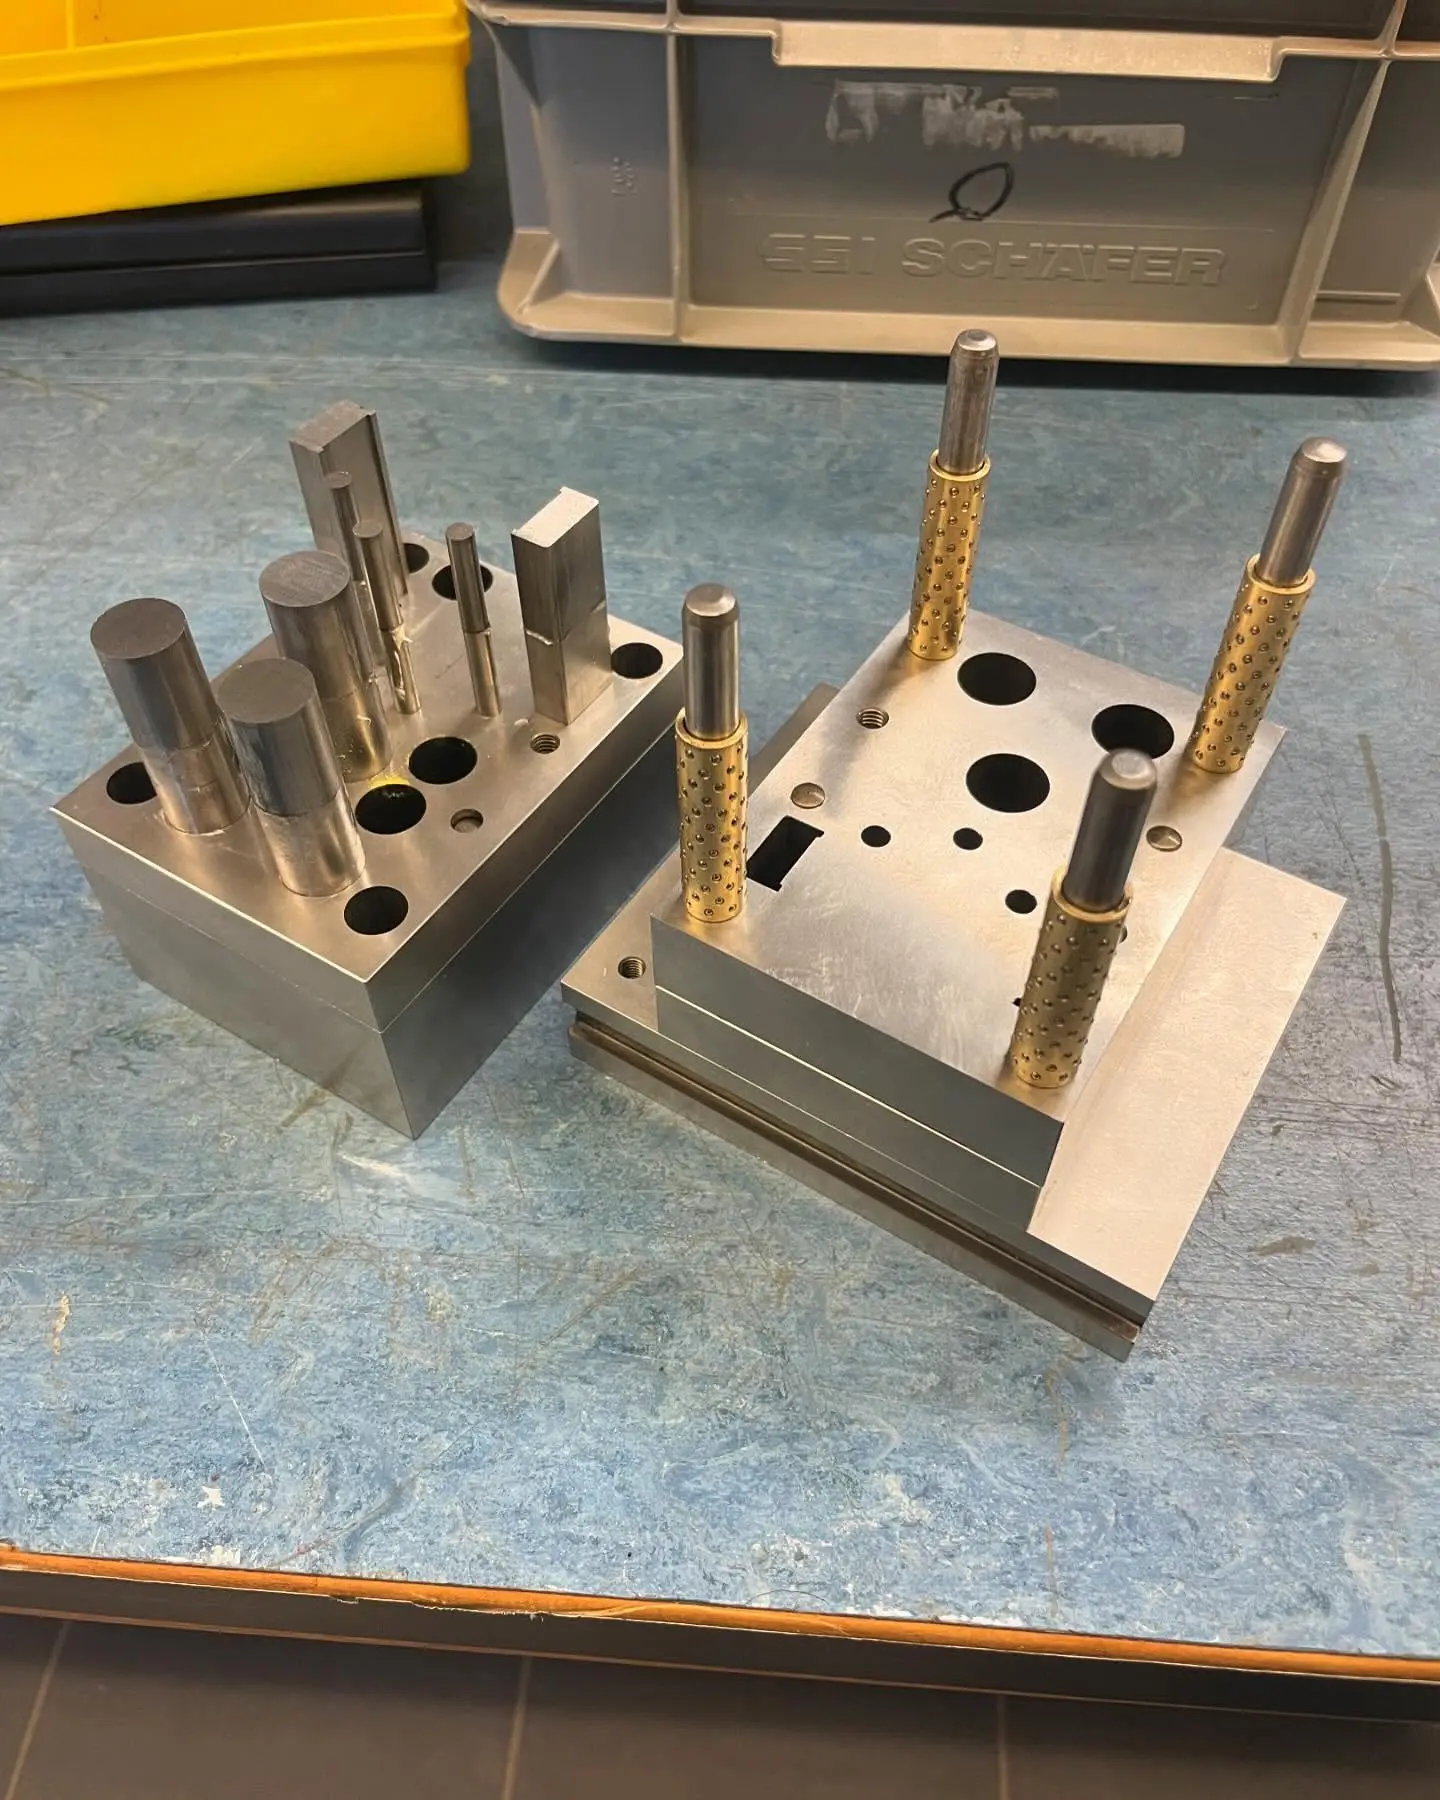
Werkzeugbau
Stanzwerkzeuge, Ersatzteile, Instandhaltung.
Häufige Fragen kurz beantwortet
Ihre Frage ist nicht dabei? Rufen Sie direkt in der Fertigung an oder schreiben Sie uns.
Frage stellenWas ist Startlocherodieren?
Wann erodiert man statt zu bohren?
Welche Arten von Erodieren gibt es?
Was kostet eine Stunde Erodieren?
Wie tief kann man mit Startlocherodieren bohren?
Senden Sie uns Ihre Zeichnung
Laden Sie Zeichnung oder 3D-Modell hoch. Angebot in der Regel innerhalb von 24 Stunden.
- Adresse
- Lugwaldstraße 24
75417 Mühlacker - Telefon
- +49 7041 8281260
- Erreichbar
- Mo bis Fr, 7:30 bis 17:00 Uhr
Für ein schnelles Angebot brauchen wir
- Zeichnung als PDF, dazu STEP oder DXF
- Stückzahl und Wunschtermin
- Werkstoff und Härte, falls bekannt
- Toleranzen und Oberflächenangaben
Cemal Murat
Geschäftsführer, prüft jede Anfrage persönlich