Mikrobearbeitung für Medizintechnik
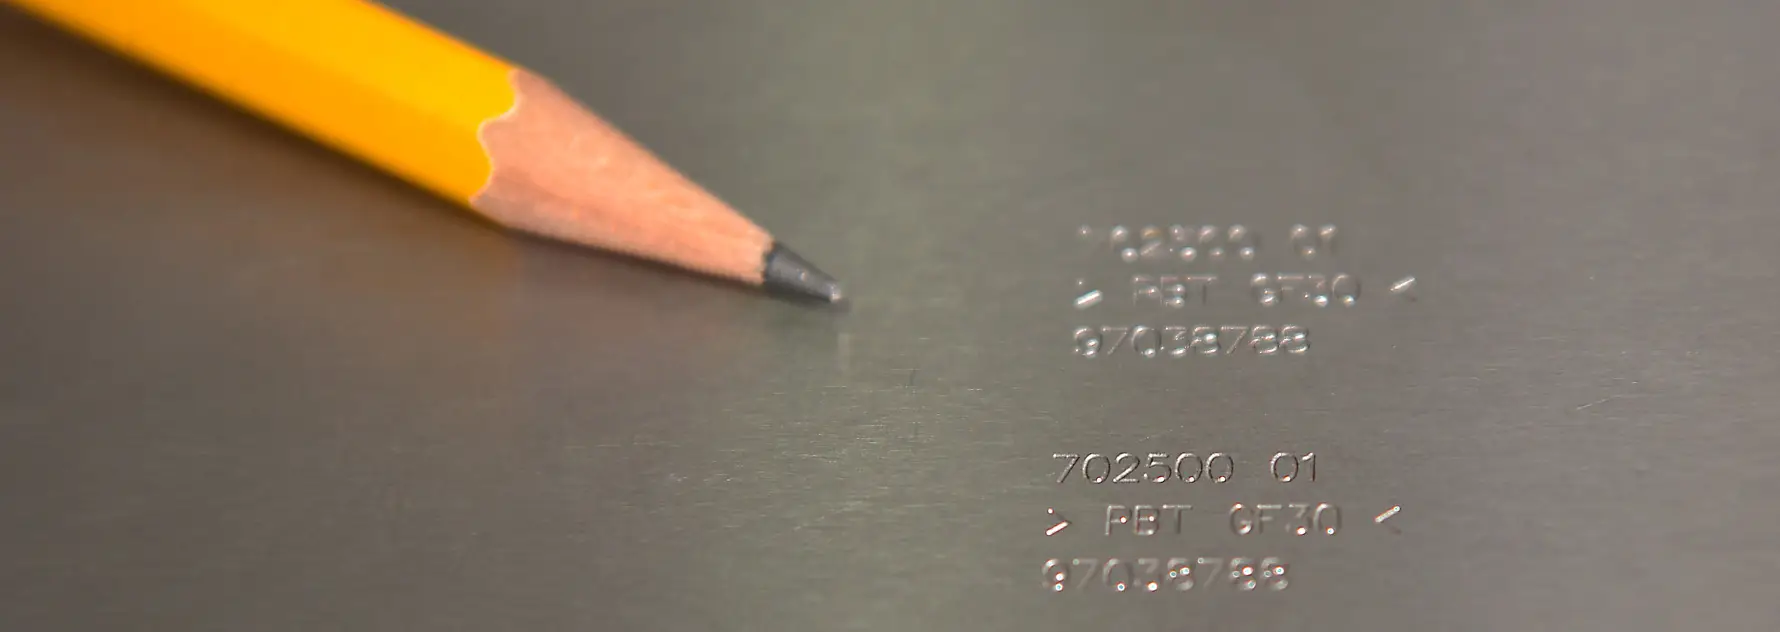
Wir fertigen kleinste Konturen, Schlitze und Bohrungen in gehärtetem Stahl, Hartmetall und anderen leitfähigen Werkstoffen. Ohne Schnittkraft, gemessen im eigenen Haus.
- Draht
- ab Ø 0,1 mm
- Bohrung
- ab Ø 0,15 mm
- Oberfläche
- bis Ra 0,05 µm
- Fräsen
- 5 Achsen simultan
Mikroerodieren bei CSM in Kürze
Mikroerodieren heißt bei CSM: Konturen mit einem Draht ab Ø 0,1 mm schneiden, Bohrungen ab Ø 0,15 mm erodieren und Oberflächen bis Ra 0,05 µm erreichen, in jedem elektrisch leitfähigen Werkstoff. Ergänzend fräsen wir auf einem 5-Achs-Bearbeitungszentrum.
Solche Mikrobauteile fertigen wir für Medizintechnik, Luft- und Raumfahrt und Halbleitertechnik, ebenso für den Werkzeugbau. Aufträge nehmen wir ab Stückzahl 1 an, vom Prototyp bis zur Serie.
Unser Ansatz ist die Kombination: Startloch, Drahtschnitt, Fräsen und Messen liegen in einer Hand. Bei kleinen Teilen spart jede eingesparte Übergabe Zeit und das Risiko, dass ein Bauteil beim Umspannen Schaden nimmt.
Kleinste Werte im Überblick
Was im Mikrobereich auf unseren Anlagen möglich ist. Welche Werte für Ihr Teil wirtschaftlich sind, hängt von Werkstoff, Höhe und Kontur ab.
| Merkmal | Wert | Anlage und Bedingung |
|---|---|---|
| Drahtdurchmesser | ab Ø 0,1 mm | AGIECUT Vertex 1 und AGIECUT 2000 |
| Oberfläche | bis Ra 0,05 µm | AGIECUT Vertex 1, mit Nachschnitten |
| Bohrung | ab Ø 0,15 mm | AGEMA AS 320 CNC und AGEMA AS 210 |
| Bohrtiefe | bis 100 mm | Bohrerodieren, abhängig vom Durchmesser |
| Fräsen | 5 Achsen simultan | DMG MORI CMX 50 U, Tisch 630 × 500 mm |
| Messen | Messprojektor 20 bis 50fach | dazu TESA-Höhenmessgeräte und Messschrauben |
Was Mikroerodieren im Kern bedeutet
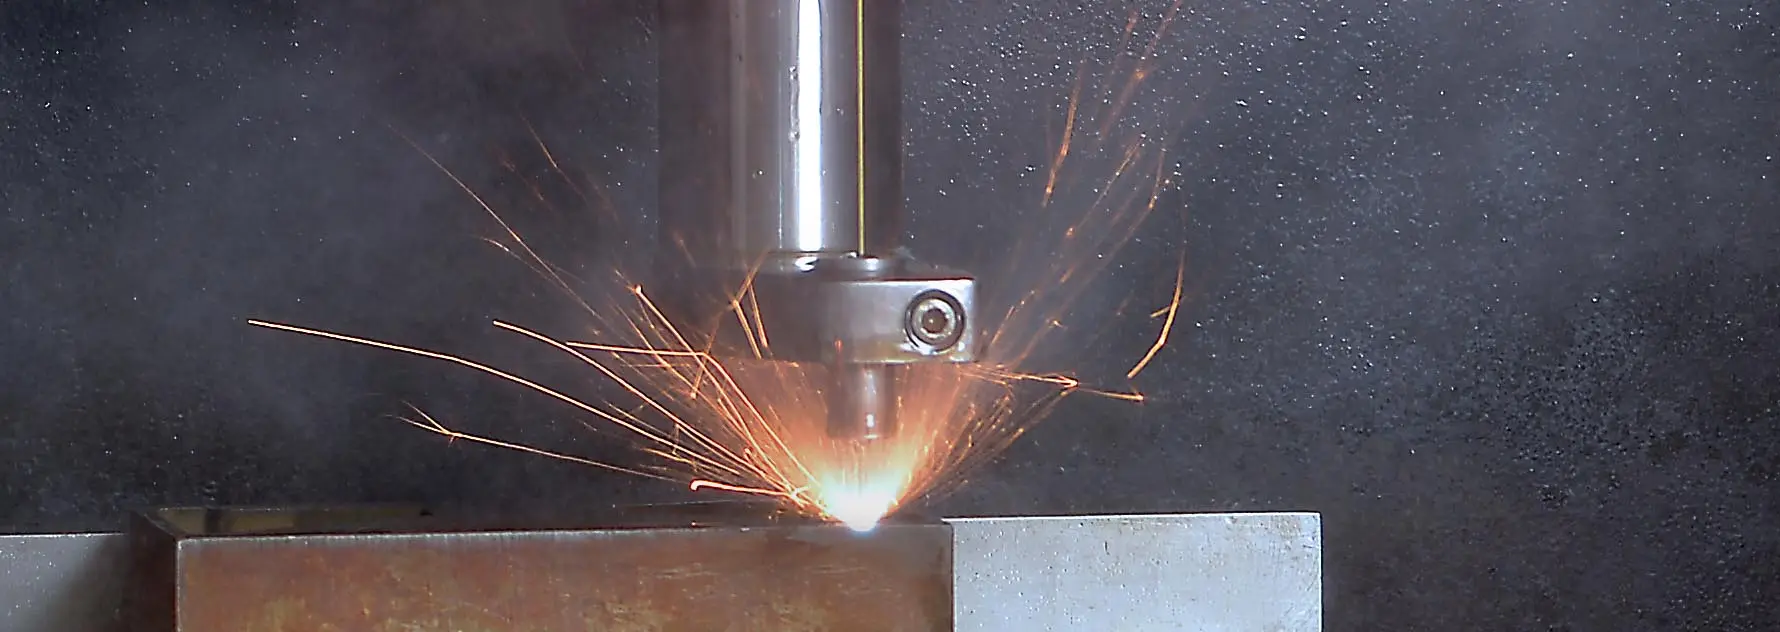
Mikroerodieren ist Funkenerosion im Kleinstformat. Ein dünner Draht oder eine feine Rohrelektrode trägt durch sehr kleine elektrische Entladungen Material ab. Das Werkzeug berührt das Werkstück dabei nicht.
Genau das macht das Verfahren für Mikroteile interessant: Es wirken keine Schnittkräfte. Filigrane Stege, dünne Wände und schmale Schlitze verbiegen sich nicht. Auch gehärtete Werkstoffe lassen sich so fertig bearbeiten.
Was die Größe begrenzt
Der kleinste Innenradius einer drahterodierten Kontur ergibt sich aus dem halben Drahtdurchmesser plus dem Funkenspalt. Mit Draht ab Ø 0,1 mm lassen sich deshalb sehr enge Ecken und schmale Schlitze schneiden. Den erreichbaren Radius für Ihre Kontur nennen wir mit dem Angebot.
Drei Verfahren für Mikroteile
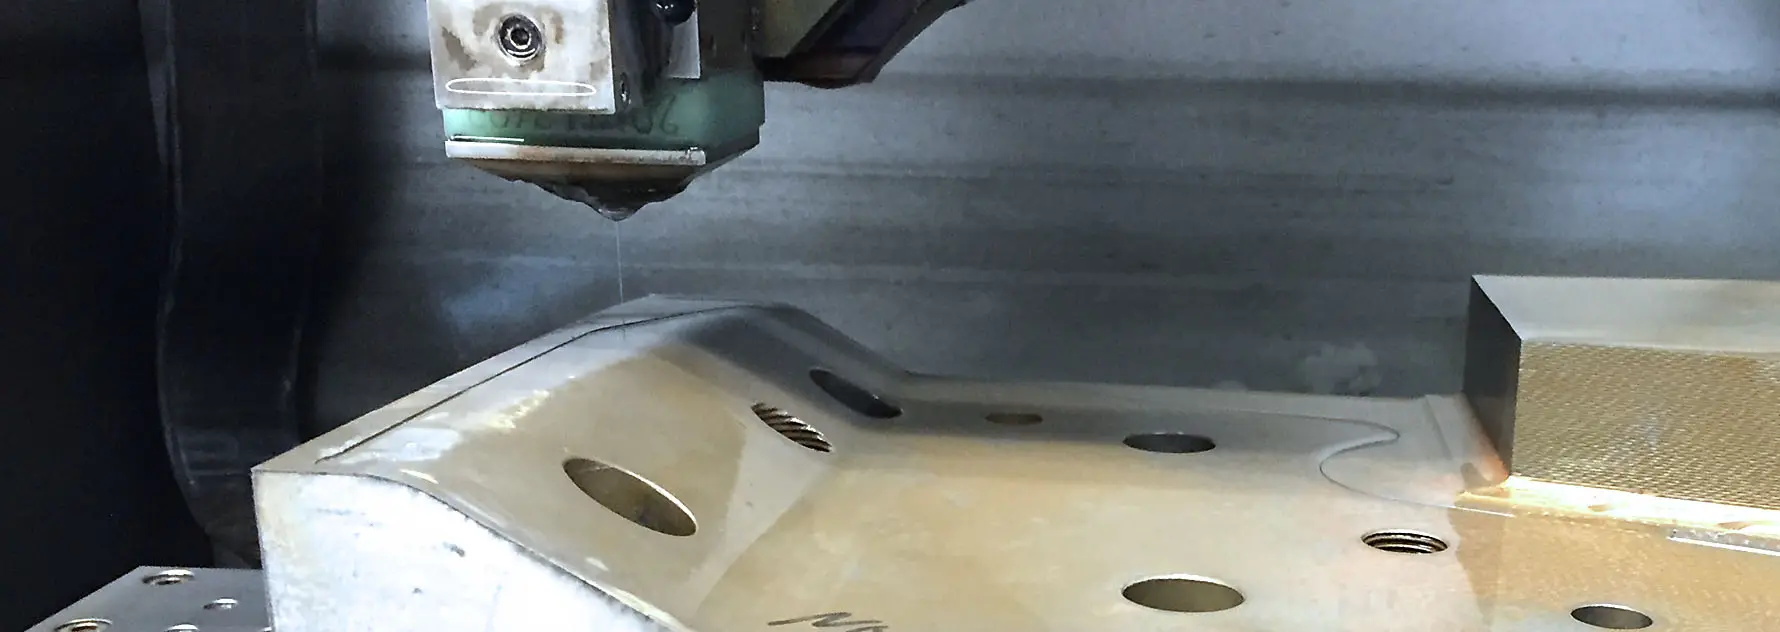
Viele Mikroteile brauchen mehr als ein Verfahren. Bei CSM greifen drei Schritte ineinander, ohne dass das Teil das Haus verlässt.
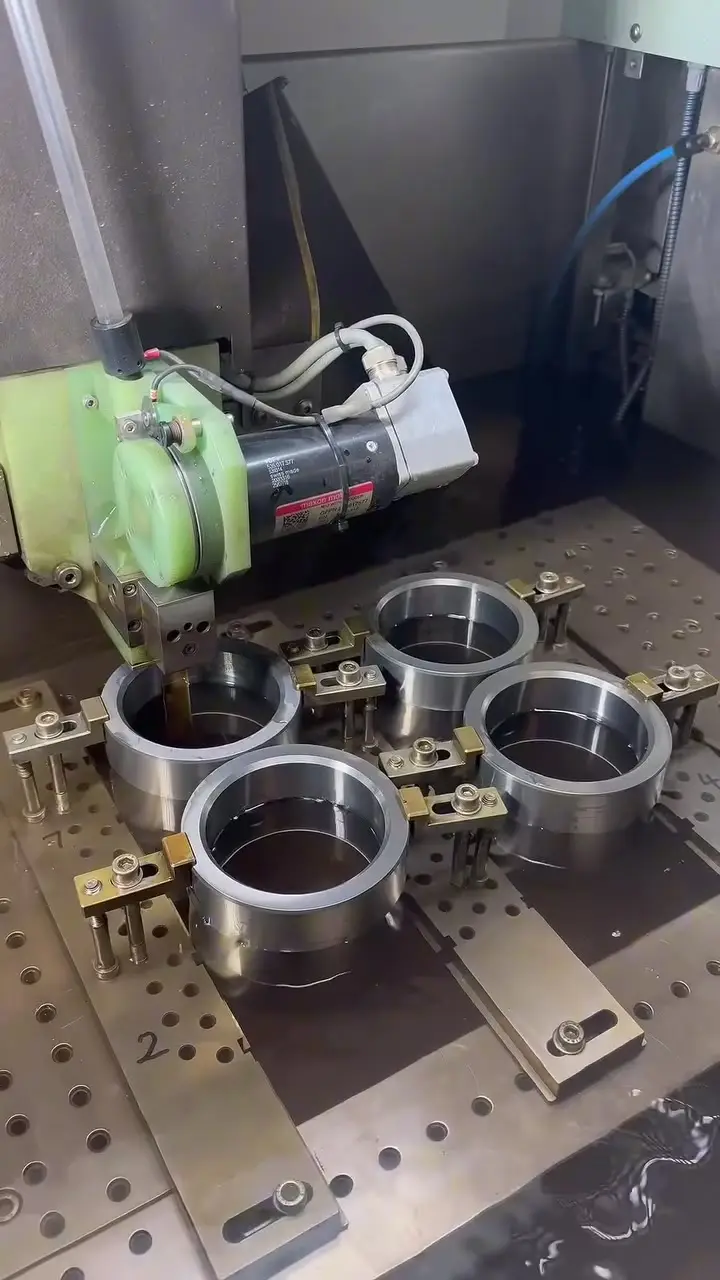
- Startlocherodieren: Bohrungen ab Ø 0,15 mm, auch als Startloch für innen liegende Konturen. Mehr auf der Seite Startlocherodieren.
- Drahterodieren: Konturen, Schlitze und Durchbrüche mit Draht ab Ø 0,1 mm. Mehr auf der Seite Drahterodieren.
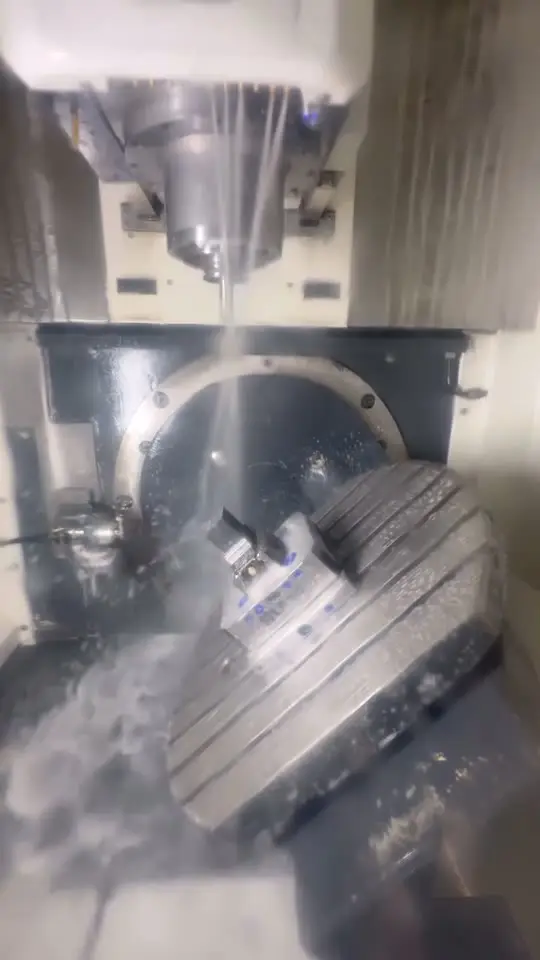
- 5-Achs-Fräsen: Freiformflächen und Taschen auf der DMG MORI CMX 50 U. Mehr auf der Seite CNC-Zerspanung.
Welche Reihenfolge sinnvoll ist, legen wir nach Ihrer Zeichnung fest. Häufig wird zuerst gefräst, dann gebohrt und zuletzt drahterodiert.
Branchen und Anwendungen
Unsere Mikrobearbeitung richtet sich an Branchen, in denen kleine Teile hohe Anforderungen an Form und Oberfläche stellen.
- Medizintechnik: filigrane Bauteile für Instrumente und Geräte
- Luft- und Raumfahrt: feine Konturen und Kühlbohrungen in hochfesten Werkstoffen
- Halbleitertechnik: Kleinteile mit schmalen Schlitzen und präzisen Durchbrüchen
- Werkzeug- und Formenbau: kleine Schneidstempel, Matrizen und Einsätze
Kundenteile zeigen wir nur mit Freigabe. Beispiele aus unserer Fertigung finden Sie unter Referenzen.
Erodieren, Laser oder Mikrofräsen
Für Mikrostrukturen kommen mehrere Verfahren infrage. Als Faustregel gilt:
- Erodieren eignet sich für leitfähige Werkstoffe jeder Härte, für scharfe Innenkonturen, tiefe Schnitte und kraftfreie Bearbeitung.
- Laser ist schnell bei sehr dünnem Material und bearbeitet auch nicht leitfähige Werkstoffe. Am Schnittrand bleibt eine Wärmeeinflusszone.
- Mikrofräsen passt für Freiformflächen und Taschen in weicheren Werkstoffen, stößt aber bei gehärtetem Stahl und kleinsten Innenradien an Grenzen.
Lasern bieten wir nicht an. Einen ausführlichen Vergleich finden Sie im Ratgeber Drahterodieren, Senkerodieren oder Laser?
Messen und Nachweise
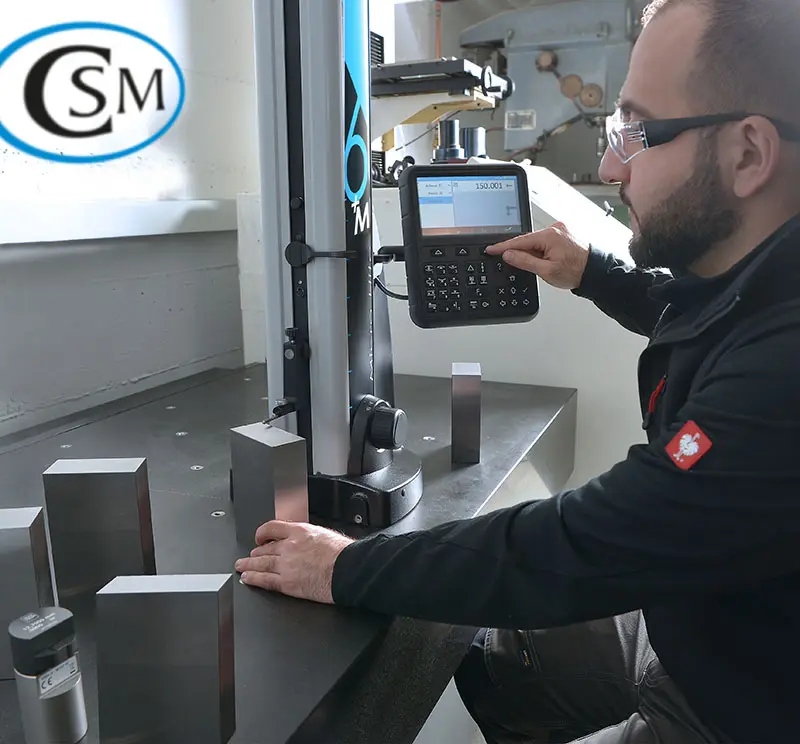
Bei Mikroteilen ist die Messung so wichtig wie die Fertigung. Wir prüfen im eigenen Haus mit Messprojektor bei 20- bis 50-facher Vergrößerung, mit den Höhenmessgeräten TESA MICRO-HITE +M 600 und TESA µ-HITE sowie mit Messschrauben.
Welche Nachweise Sie brauchen, etwa ein Messprotokoll zu ausgewählten Merkmalen, stimmen wir mit dem Angebot ab. Unser Qualitätsmanagement ist nach ISO 9001:2015 zertifiziert.
Teile aus dem Mikrobereich
Ein Auszug aus unserer Fertigung. Kundenteile zeigen wir nur mit Freigabe.
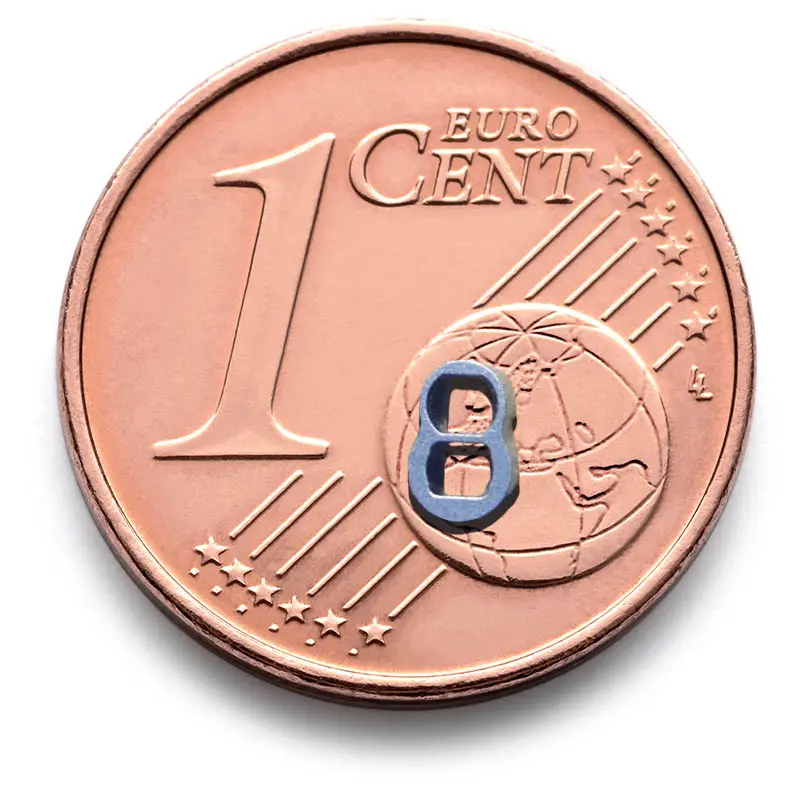
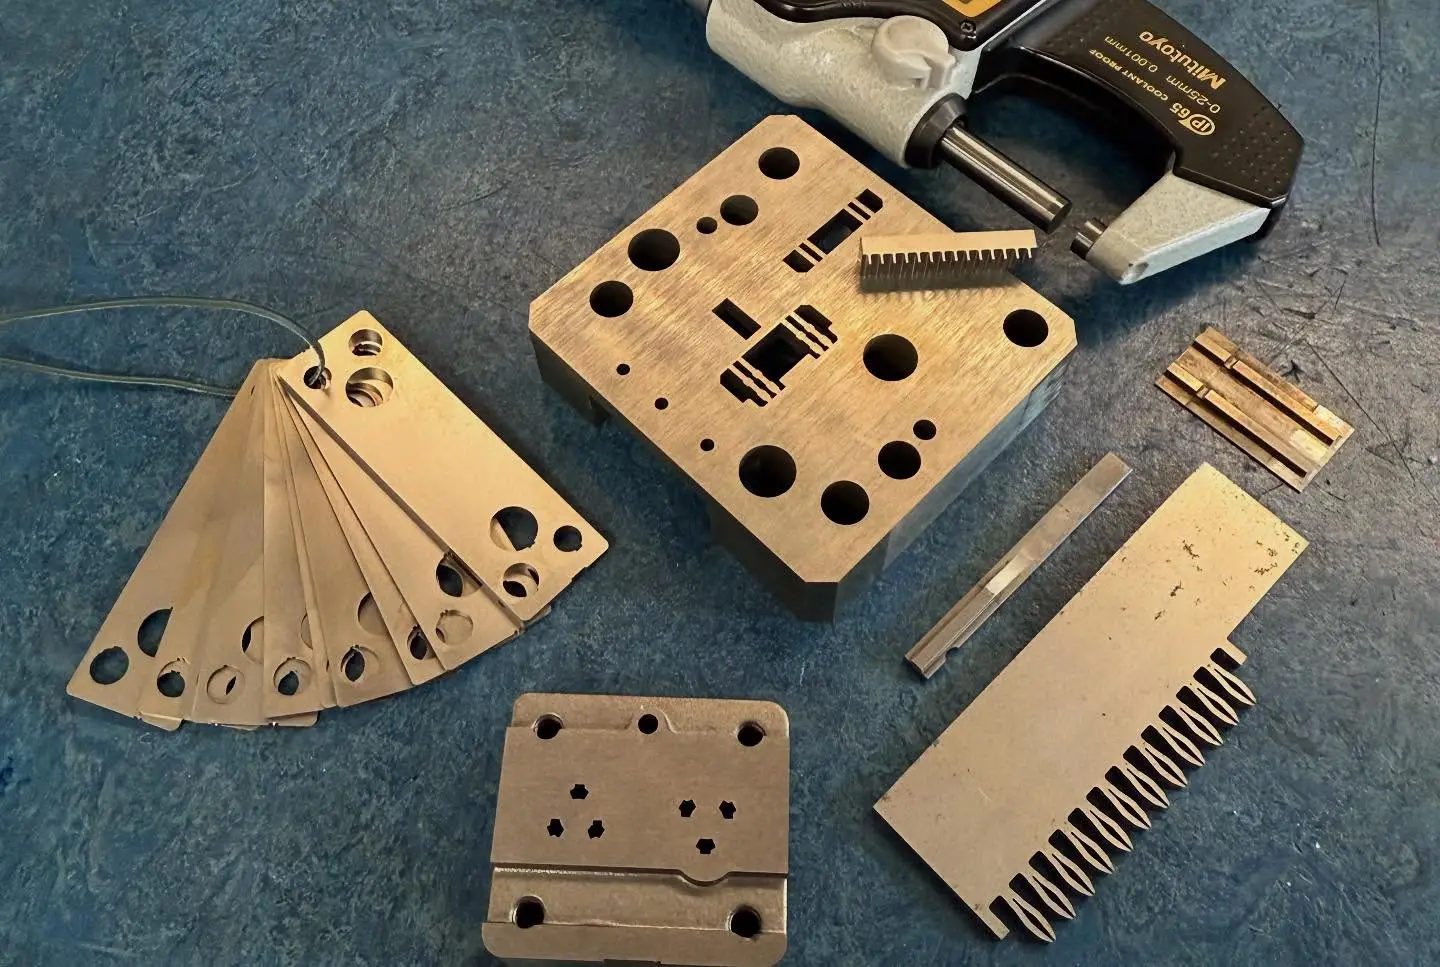
Filigrane Konturteile
Drahterodiertes Kleinteil, zum Größenvergleich auf einer 1-Cent-Münze. Geschnitten ohne Schnittkraft, daher ohne Verzug.
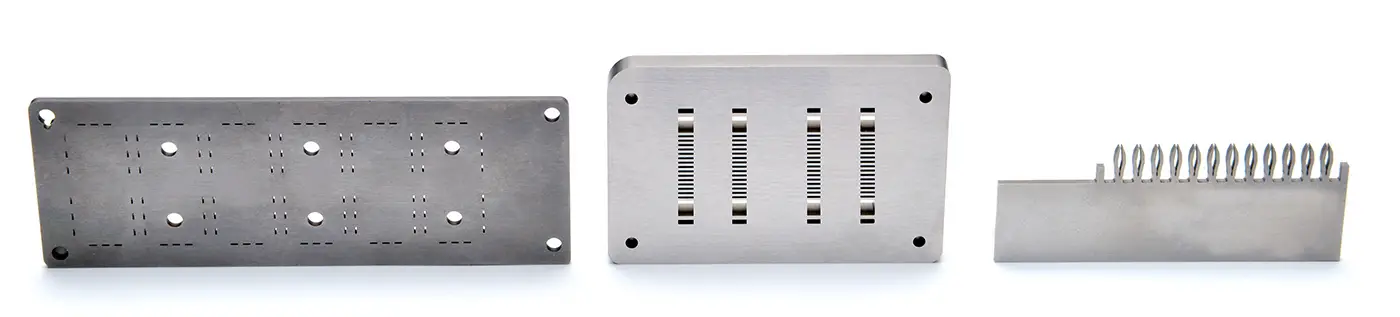
Schlitze und Kammstrukturen
Platten mit Reihen schmaler Schlitze und ein feiner Kamm, erodiert aus dem vollen Material.
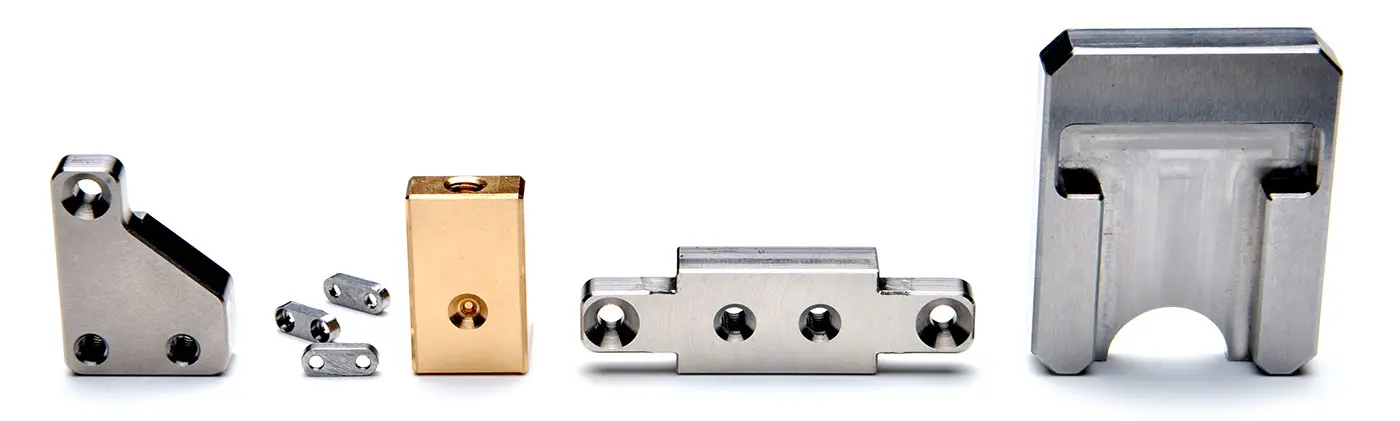
Präzise Kleinteile
Kleine Funktionsteile aus Stahl und Messing, gefertigt mit Erodieren und Fräsen aus einer Hand.
Passende Verfahren
Viele Teile brauchen mehr als ein Verfahren. Bei CSM bleibt alles im Haus, vom Startloch bis zur Endkontrolle.
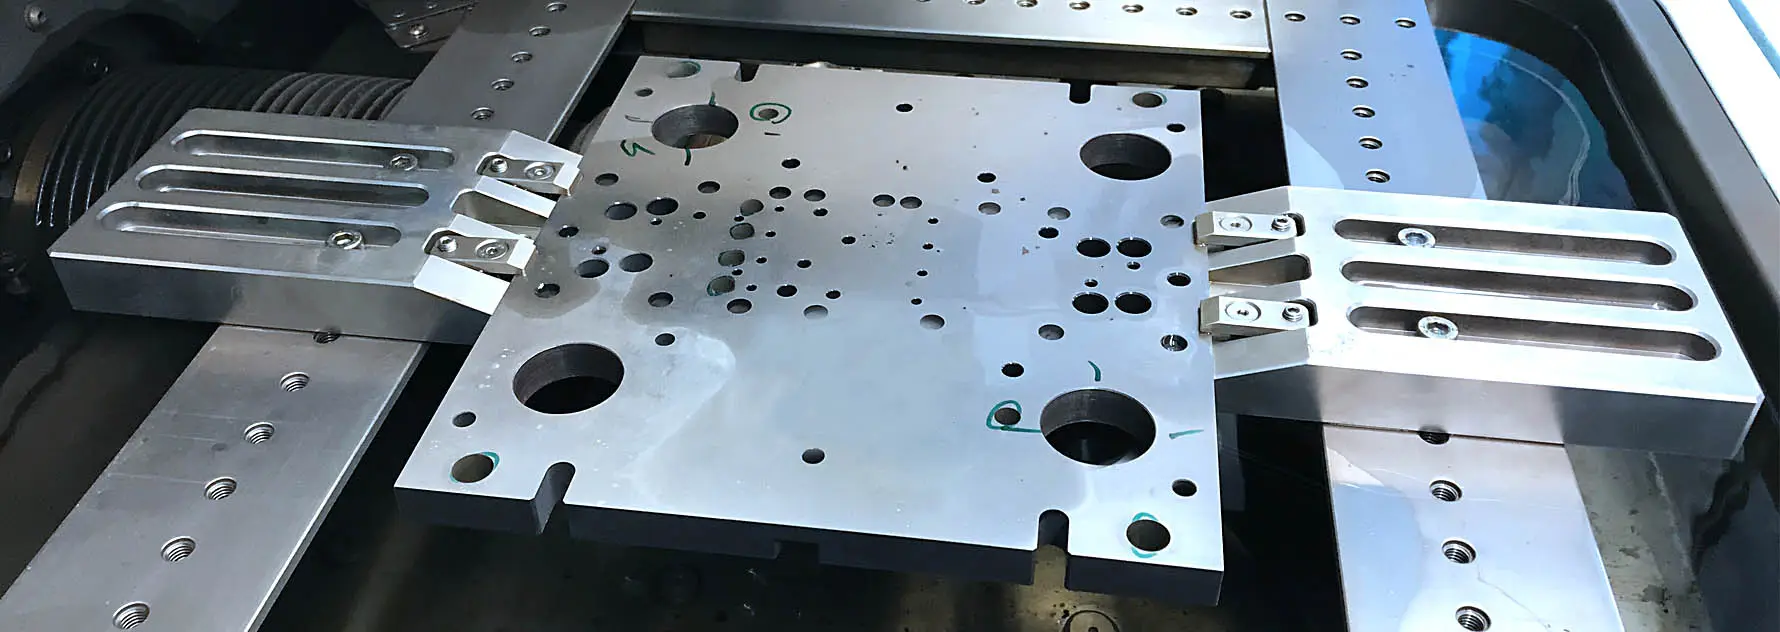
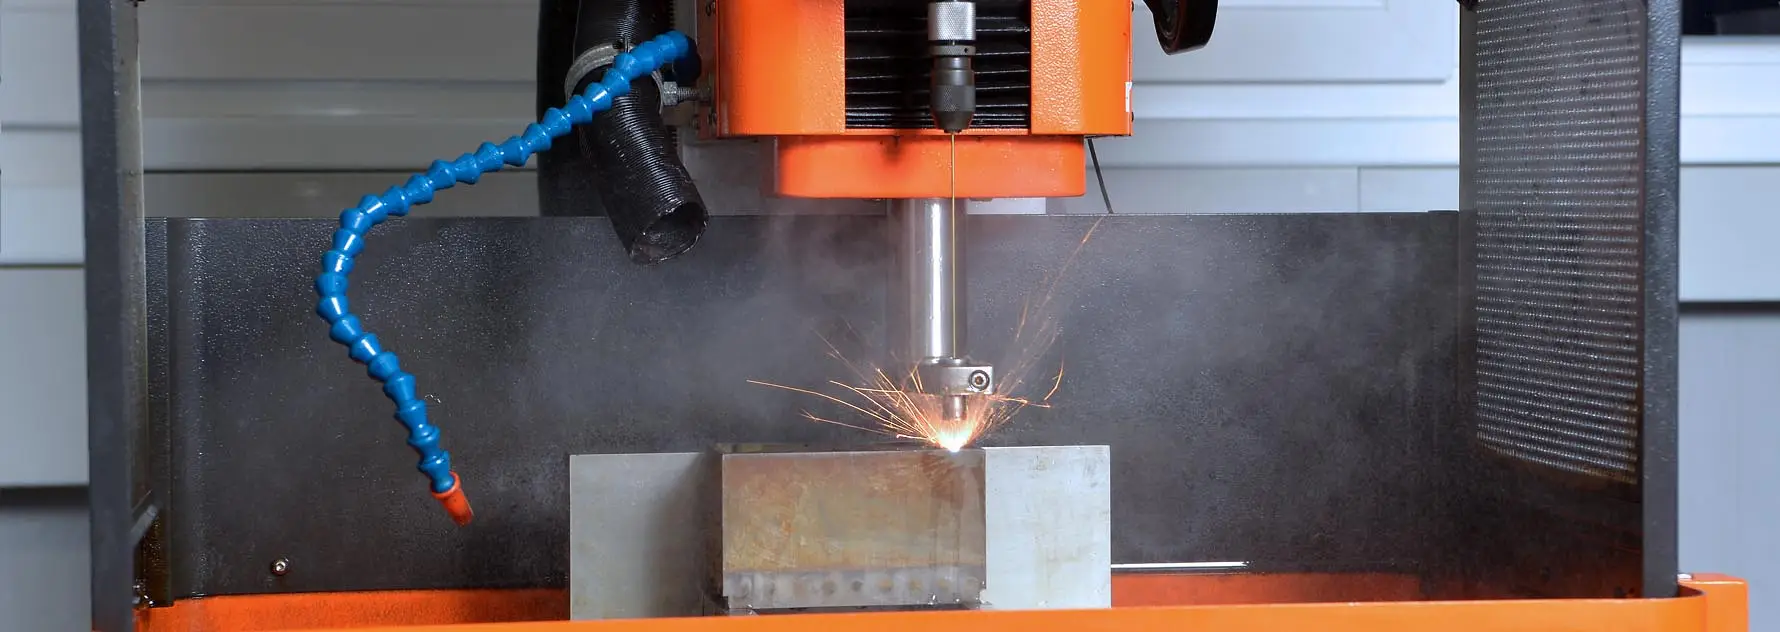
Drahterodieren
Konturen und Durchbrüche bis Ra 0,05 µm, Konus bis 30°.
Startlocherodieren
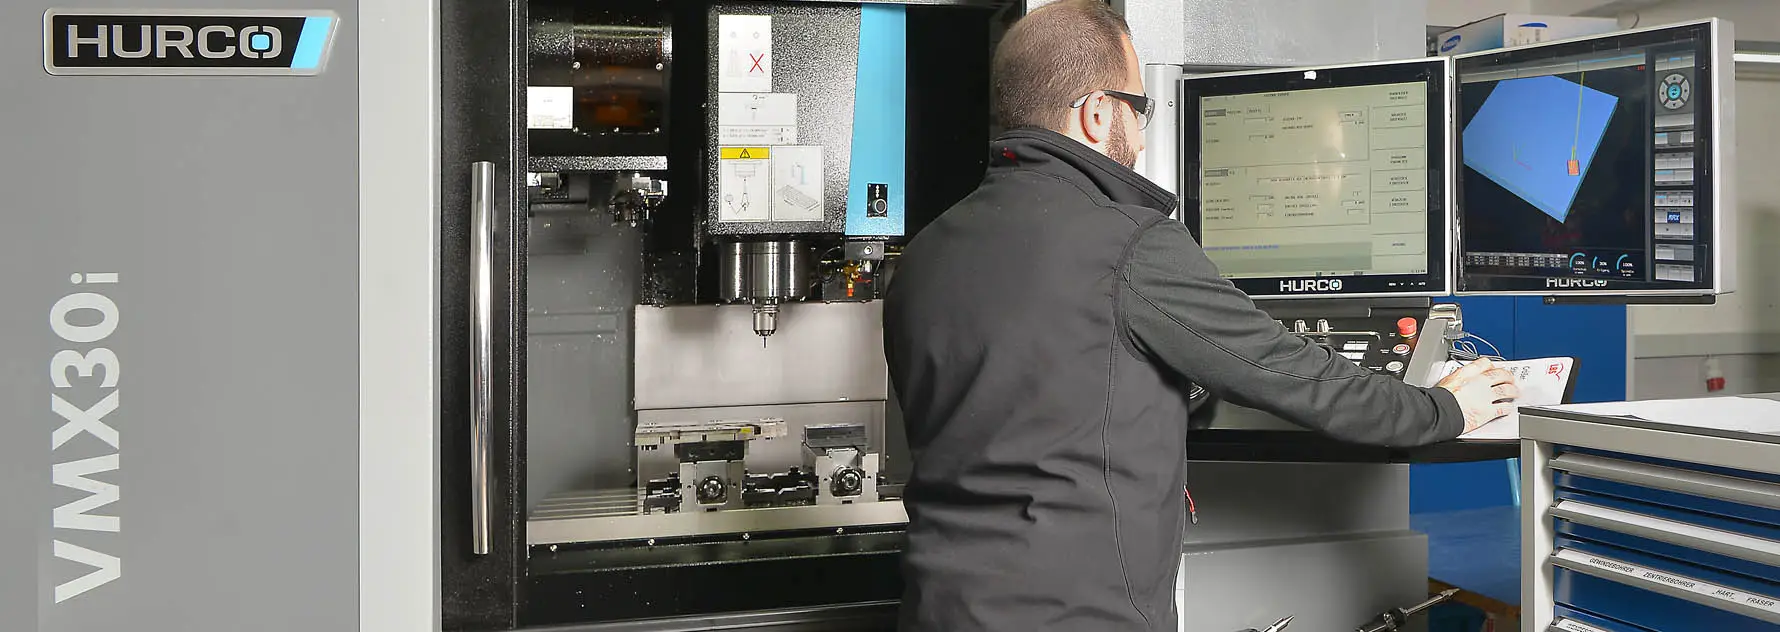
Bohrungen Ø 0,15 bis 3,0 mm, bis 100 mm tief.
CNC-Zerspanung
Fräsen in 5 Achsen, Drehen, Flachschleifen.
Häufige Fragen kurz beantwortet
Ihre Frage ist nicht dabei? Rufen Sie direkt in der Fertigung an oder schreiben Sie uns.
Frage stellenWas ist Mikroerodieren?
Welche Werkstoffe eignen sich für das Mikroerodieren?
Was ist der Unterschied zwischen Mikroerodieren und Mikrolasern?
Wie klein kann eine erodierte Bohrung sein?
Fertigen Sie auch Einzelteile und Prototypen für die Medizintechnik?
Senden Sie uns Ihre Zeichnung
Laden Sie Zeichnung oder 3D-Modell hoch. Angebot in der Regel innerhalb von 24 Stunden.
- Adresse
- Lugwaldstraße 24
75417 Mühlacker - Telefon
- +49 7041 8281260
- Erreichbar
- Mo bis Fr, 7:30 bis 17:00 Uhr
Für ein schnelles Angebot brauchen wir
- Zeichnung als PDF, dazu STEP oder DXF
- Stückzahl und Wunschtermin
- Werkstoff und Härte, falls bekannt
- Toleranzen und Oberflächenangaben
Cemal Murat
Geschäftsführer, prüft jede Anfrage persönlich