Drahterodieren in Lohnfertigung
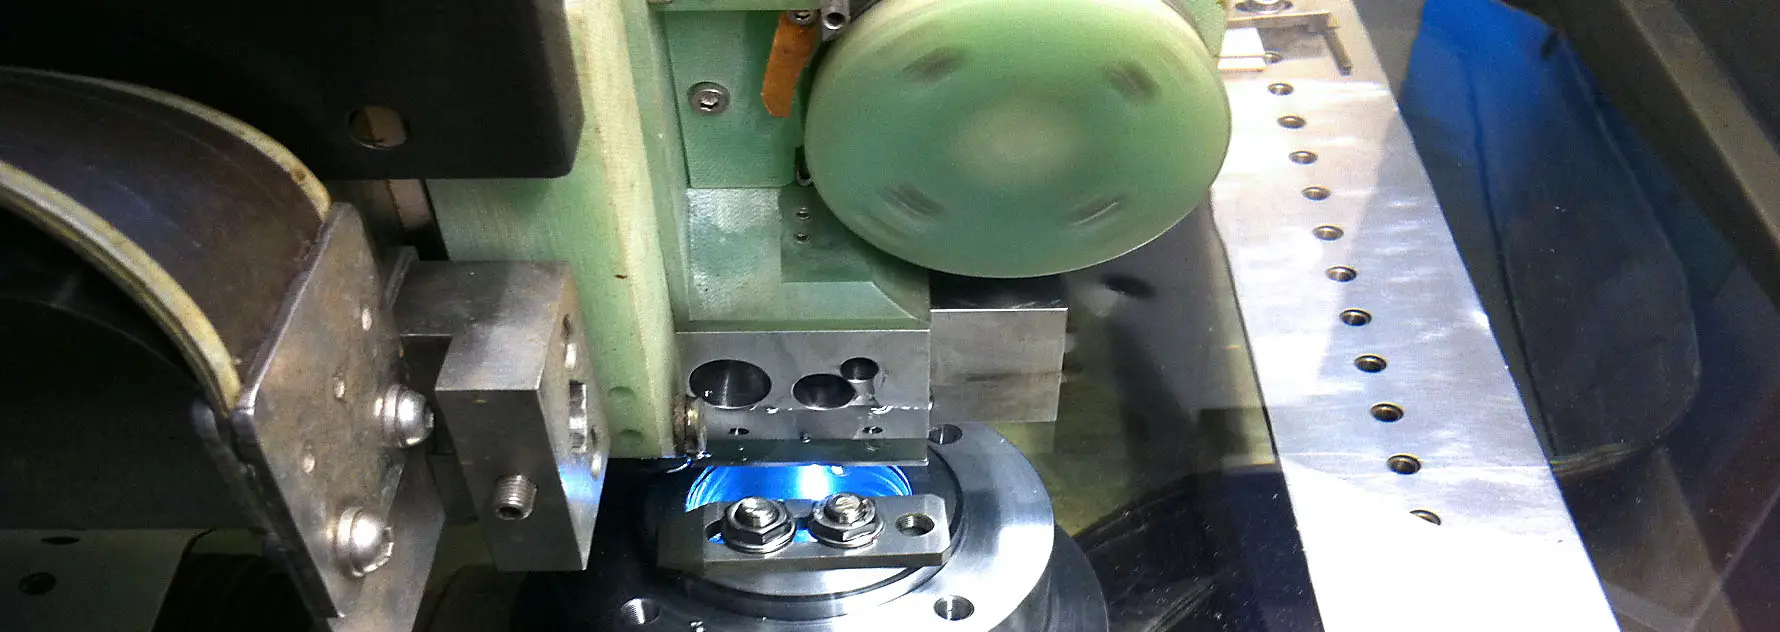
Wir schneiden Konturen, Durchbrüche und Stempel aus gehärtetem Stahl, Hartmetall und allen anderen leitfähigen Werkstoffen. Vom Einzelteil bis zur Serie, geprüft nach ISO 9001.
- Oberfläche
- bis Ra 0,05 µm
- Draht
- ab Ø 0,1 mm
- Konus
- bis 30°
- Anlagen
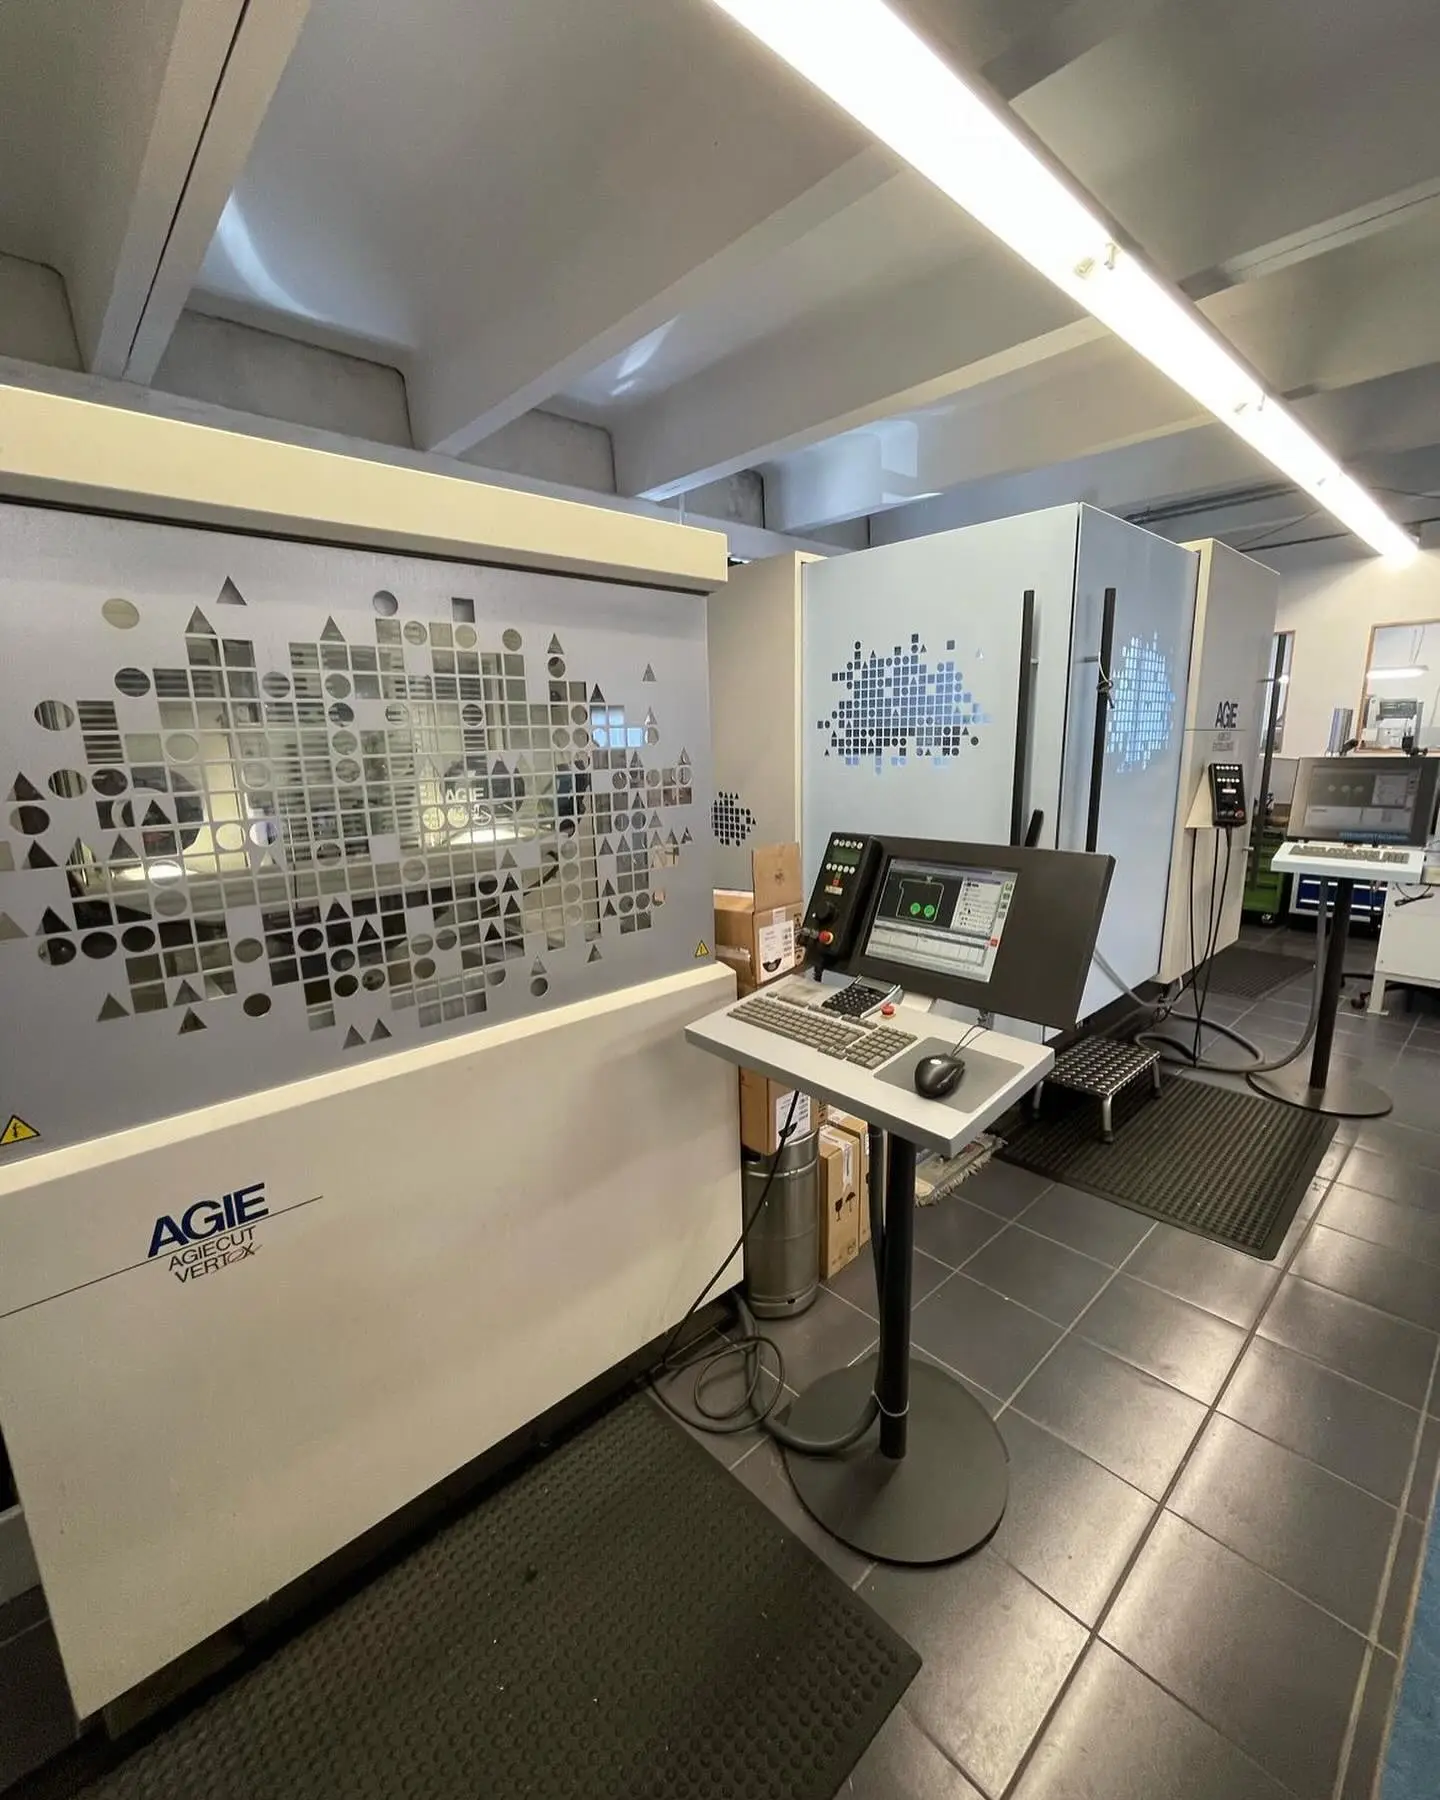
- 3 × AGIECUT
Drahterodieren bei CSM in Kürze
Drahterodieren ist bei CSM der Kern der Fertigung. Auf drei AGIECUT-Anlagen schneiden wir Konturen mit einem Draht ab Ø 0,1 mm, erreichen mit Nachschnitten Oberflächen bis Ra 0,05 µm und fertigen Konusschnitte bis 30° auf 100 mm Höhe.
Wir arbeiten als Lohnfertiger für Werkzeug- und Formenbau, Maschinenbau, Medizintechnik sowie Luft- und Raumfahrt. Aufträge nehmen wir ab Stückzahl 1 an, vom Ersatzstempel über das Erstmuster bis zur wiederkehrenden Serie.
Ihre Daten übernehmen wir direkt: Unser CAD/CAM-System PEPS liest alle gängigen Formate, auch STEP und DXF. Startloch, Drahtschnitt, Fräsen und Schleifen erledigen wir im selben Haus.
Drei Anlagen, klare Kennwerte
Die Daten unserer Drahterodiermaschinen. Welche Anlage Ihr Teil fertigt, richtet sich nach Größe, Schnitthöhe und geforderter Oberfläche.
| Kennwert | AGIECUT Vertex 1 | AGIECUT 2000 | AGIECUT Excellence 2 |
|---|---|---|---|
| Verfahrweg X / Y / Z | 220 × 160 × 100 mm | 350 × 220 × 256 mm | 350 × 220 × 256 mm |
| Oberfläche mit Nachschnitten | bis Ra 0,05 µm | bis Ra 0,2 µm | bis Ra 0,2 µm |
| Kleinster Drahtdurchmesser | Ø 0,1 mm | Ø 0,1 mm | Ø 0,2 mm |
| Maximaler Konus | 3° auf 100 mm | 30° auf 100 mm | 30° auf 100 mm |
So funktioniert Drahterodieren
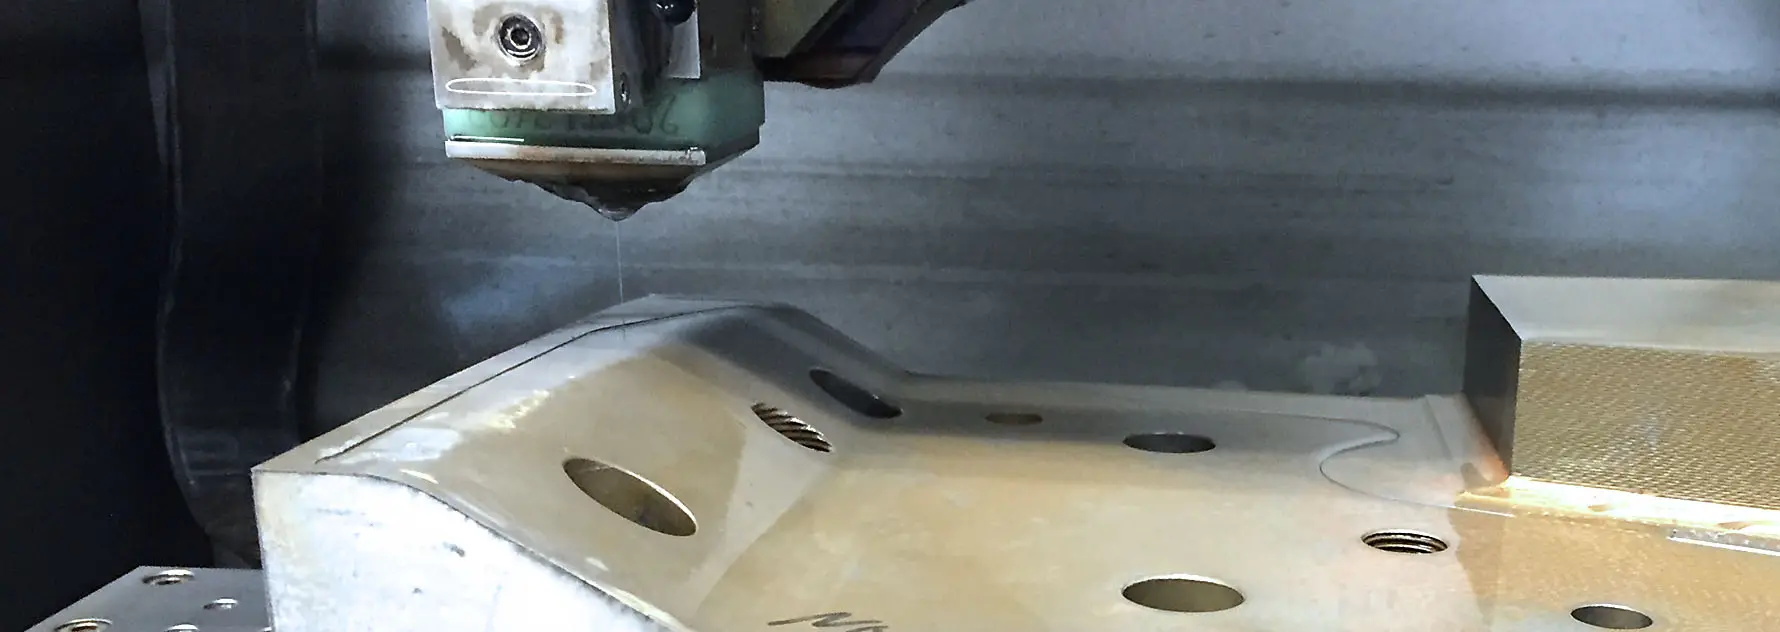
Beim Drahterodieren, auch Drahtschneiden, Drahterosion oder Wire EDM genannt, dient ein dünner Draht als Werkzeug. Zwischen Draht und Werkstück entstehen in schneller Folge elektrische Entladungen, die winzige Mengen Material abtragen. Das Ganze geschieht in einem Dielektrikum, meist entionisiertem Wasser, das den Funkenspalt isoliert, kühlt und die Abtragspartikel ausspült.
Der Draht berührt das Werkstück nie. Deshalb wirken keine Schnittkräfte, und auch filigrane Konturen oder gehärtete Teile verziehen sich nicht durch die Bearbeitung.
Hauptschnitt und Nachschnitte
Der erste Schnitt trennt die Kontur heraus. Jeder weitere Nachschnitt fährt dieselbe Bahn mit weniger Energie ab und verbessert Maßhaltigkeit und Oberfläche. Wie viele Nachschnitte ein Teil braucht, legen wir nach Ihrer Zeichnung fest: nur so viele, wie Toleranz und Oberfläche verlangen.
Oberfläche und Maßgenauigkeit
Unsere Maschinen arbeiten im µm-Bereich. Die feinste Oberfläche von Ra 0,05 µm erreichen wir auf der AGIECUT Vertex 1 mit mehreren Nachschnitten. Auf den beiden größeren Anlagen liegt der Wert bei Ra 0,2 µm.
Welche Toleranz für Ihr Teil wirtschaftlich ist, hängt von Werkstoff, Schnitthöhe und Kontur ab. Wir nennen Ihnen den erreichbaren Wert verbindlich mit dem Angebot.
- Kleinste Konturen und schmale Schlitze mit Draht ab Ø 0,1 mm
- Passungen für Stempel und Matrizen ohne Nacharbeit
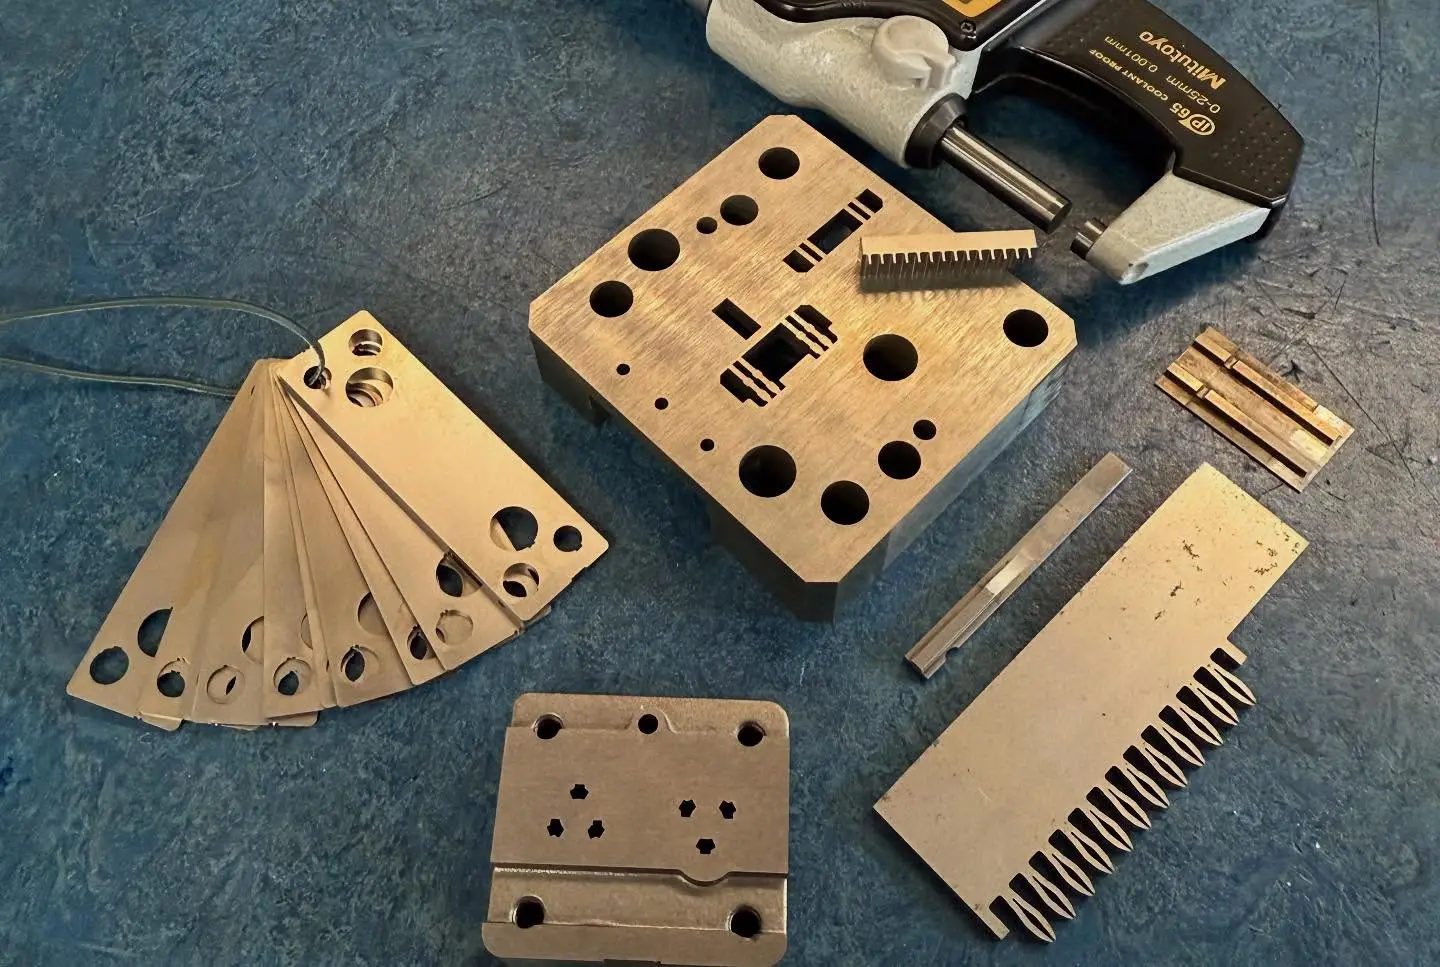
- Endkontrolle mit Höhenmessgerät, Messschrauben und Messprojektor
Mehr dazu im Ratgeber Toleranzen und Oberflächen beim Drahterodieren.
Jeder leitfähige Werkstoff geht
Drahterodieren funktioniert mit allen elektrisch leitfähigen Werkstoffen, unabhängig von ihrer Härte. Genau darin liegt der Vorteil gegenüber dem Fräsen: Teile werden fertig gehärtet erodiert, ein Verzug durch spätere Wärmebehandlung entfällt.
- Gehärteter Werkzeugstahl und pulvermetallurgische Stähle
- Hartmetall
- Edelstahl und Titan
- Kupfer, Messing und Aluminium
Nicht leitfähige Werkstoffe wie Kunststoff, Glas oder technische Keramik lassen sich nicht erodieren.
Einen Überblick mit Hinweisen je Werkstoff finden Sie im Ratgeber Welche Werkstoffe lassen sich erodieren?
Konus bis 30° auf 100 mm Höhe
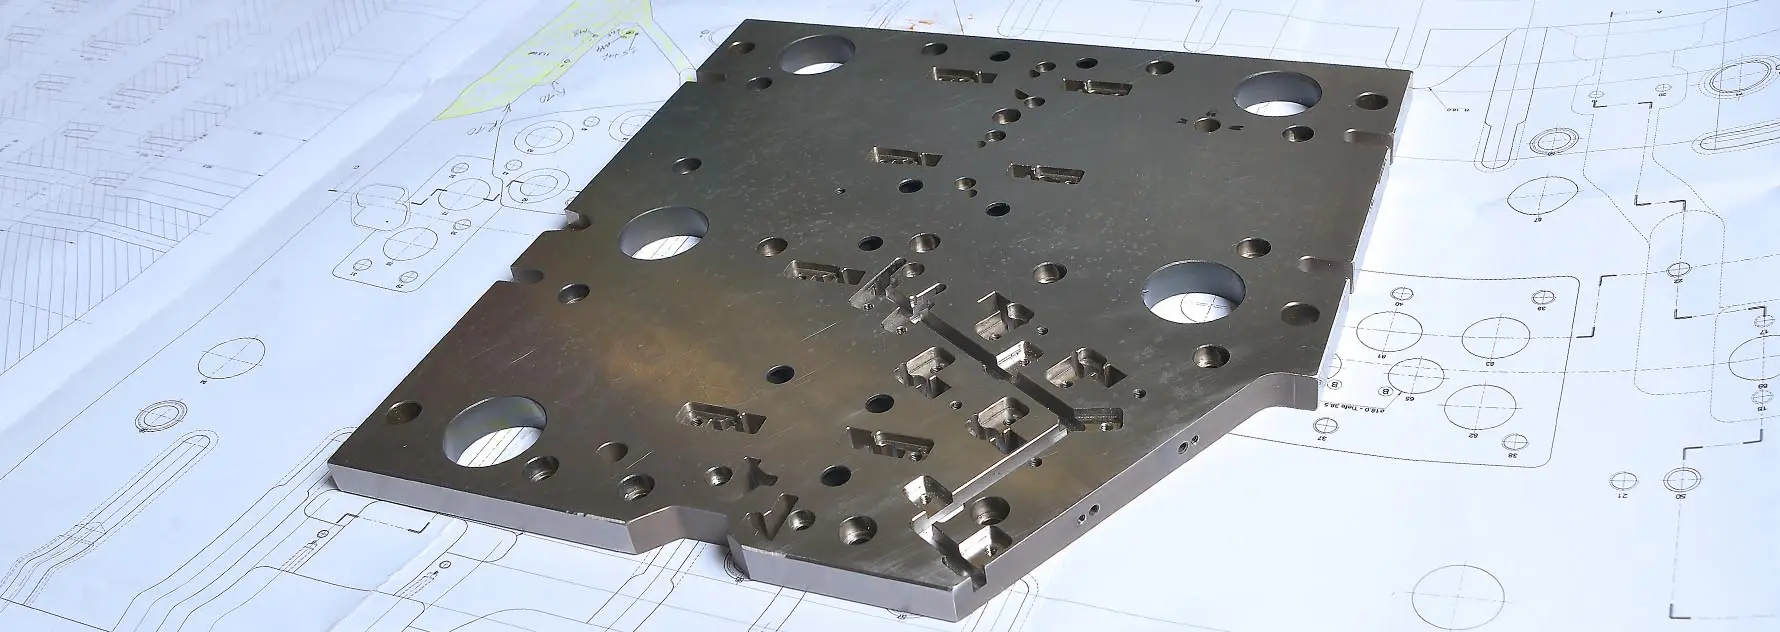
Neben zylindrischen Schnitten fertigen wir konische Konturen, Regelflächen und Teile, deren Kontur oben und unten verschieden ist. Auf der AGIECUT 2000 und der AGIECUT Excellence 2 sind Konusschnitte bis 30° auf 100 mm Werkstückhöhe möglich.
Typische Anwendung sind Freiwinkel an Schneidplatten und Matrizen, damit Stanzteile und Butzen sauber durchfallen. Den Winkel übernehmen wir direkt aus Ihrer Zeichnung oder dem 3D-Modell.
Kosten und Stückzahlen
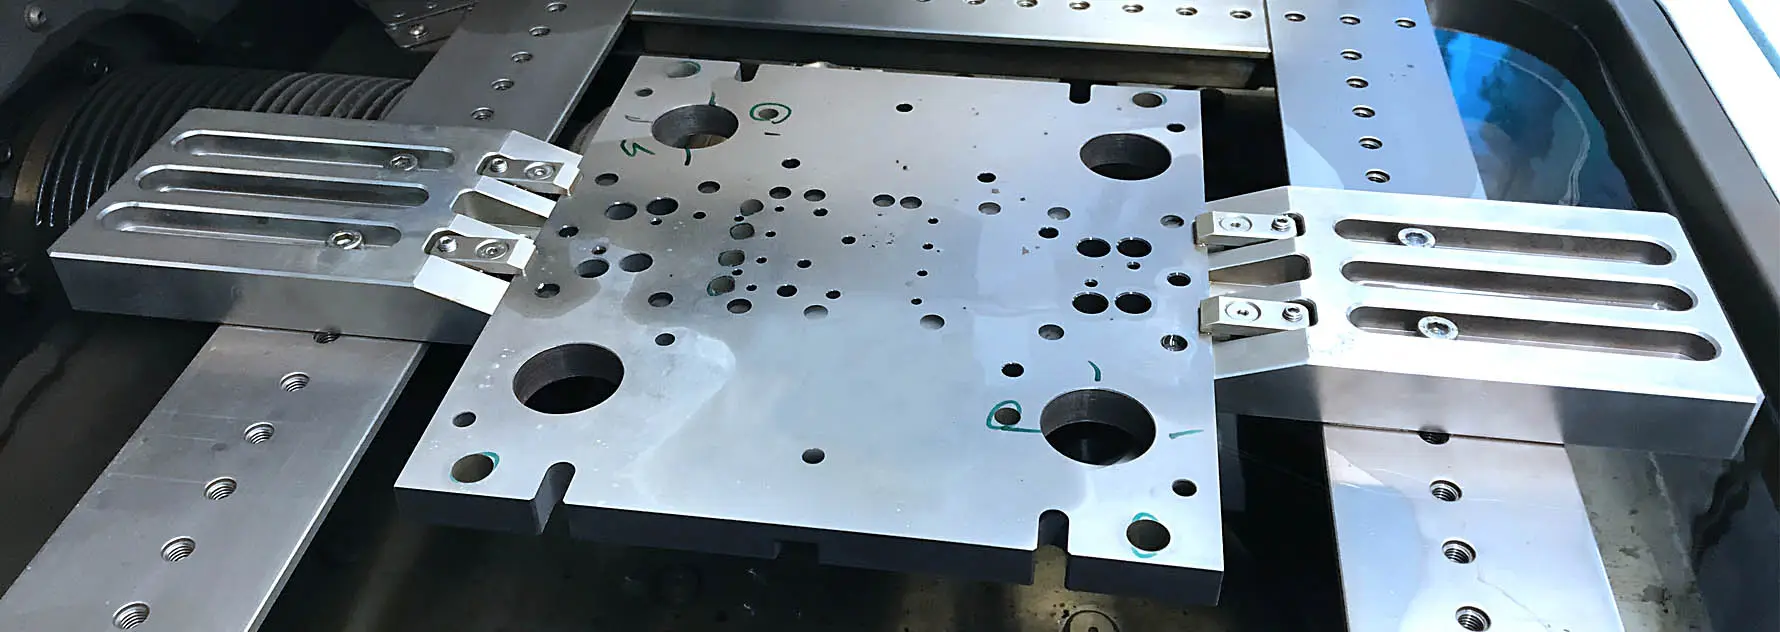
Beim Drahterodieren bestimmt vor allem die Maschinenzeit den Preis. Sie wächst mit der Schnittlänge, der Werkstückhöhe und der Zahl der Nachschnitte. Rüsten, Programmieren und Messen kommen hinzu.
- Einzelteile und Ersatzteile: ab Stückzahl 1, auch kurzfristig
- Kleinserien: gleiche Teile werden gestapelt und in einem Durchgang geschnitten
- Serien: mannlose Laufzeiten über Nacht senken die Kosten je Teil
Wie sich ein Preis zusammensetzt und wo Sie sparen können, erklärt der Ratgeber Was kostet Drahterodieren?
Was wir häufig drahterodieren
Ein Auszug aus dem Alltag in unserer Halle. Kundenteile zeigen wir nur mit Freigabe.
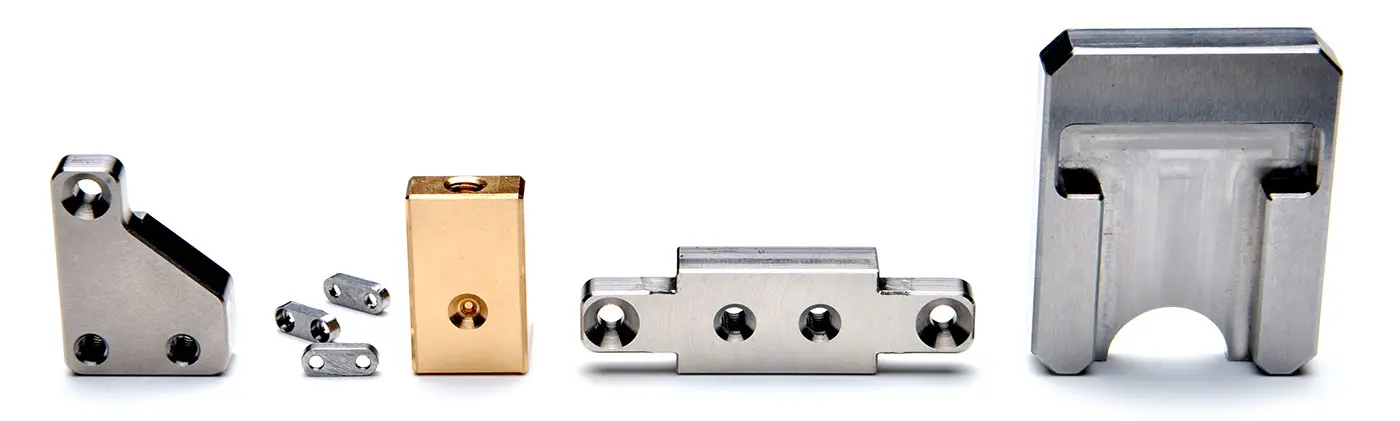
Stempel und Matrizen
Schneidstempel, Matrizen und Einsätze für Stanz- und Folgeverbundwerkzeuge, passgenau zueinander erodiert.
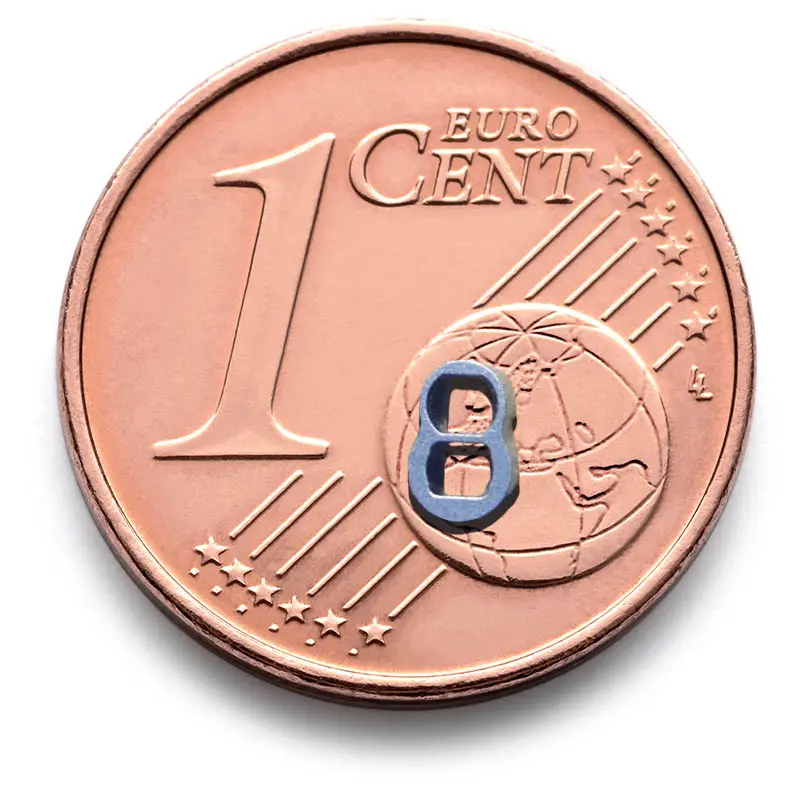
Filigrane Kleinteile
Kleinste Konturen und Schlitze mit Draht ab Ø 0,1 mm, etwa für Medizintechnik und Feinmechanik.
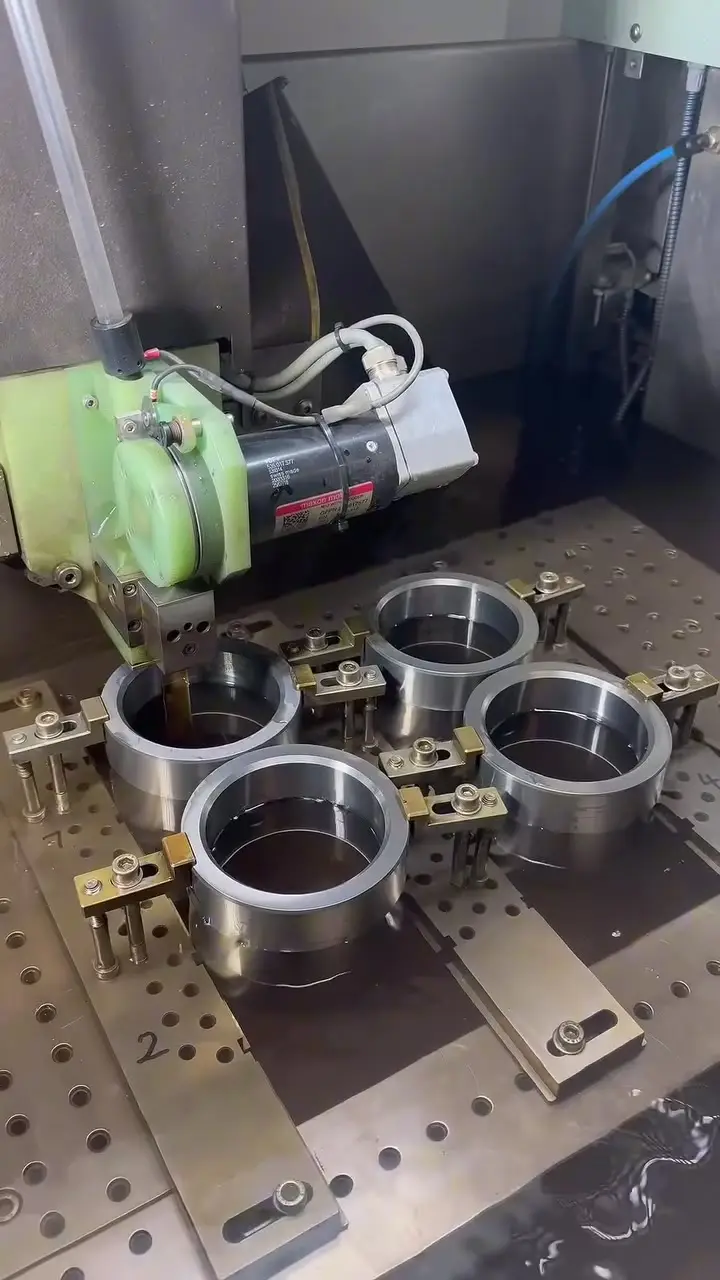
Ringe und Durchbrüche
Mehrere Teile in einer Aufspannung, hier Stahlringe, die in einem Durchgang erodiert werden.
Passende Verfahren
Viele Teile brauchen mehr als ein Verfahren. Bei CSM bleibt alles im Haus, vom Startloch bis zur Endkontrolle.
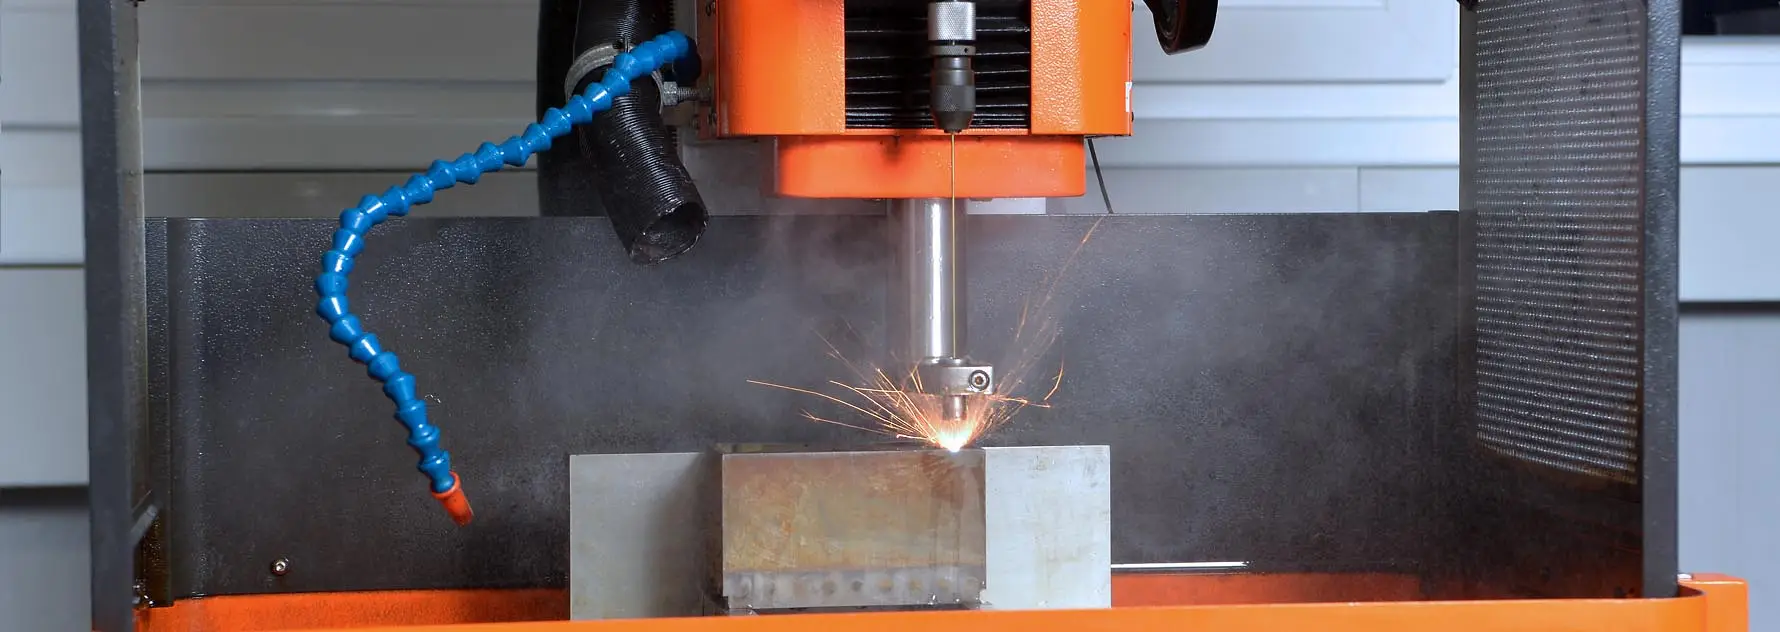
Startlocherodieren
Bohrungen Ø 0,15 bis 3,0 mm, bis 100 mm tief.
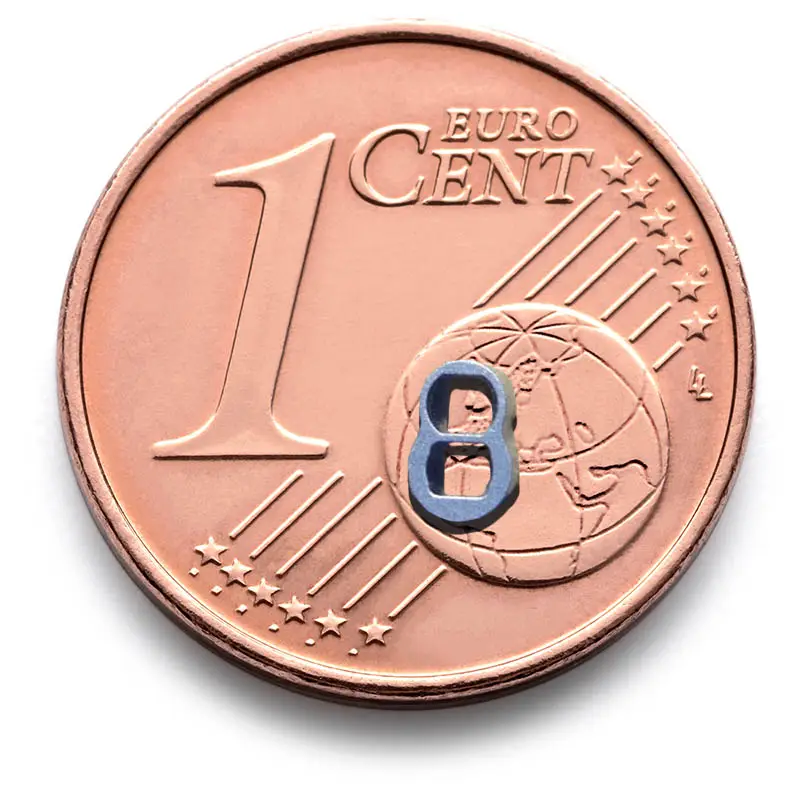
Mikrobearbeitung
Kleinste Konturen für Medizintechnik und Luftfahrt.
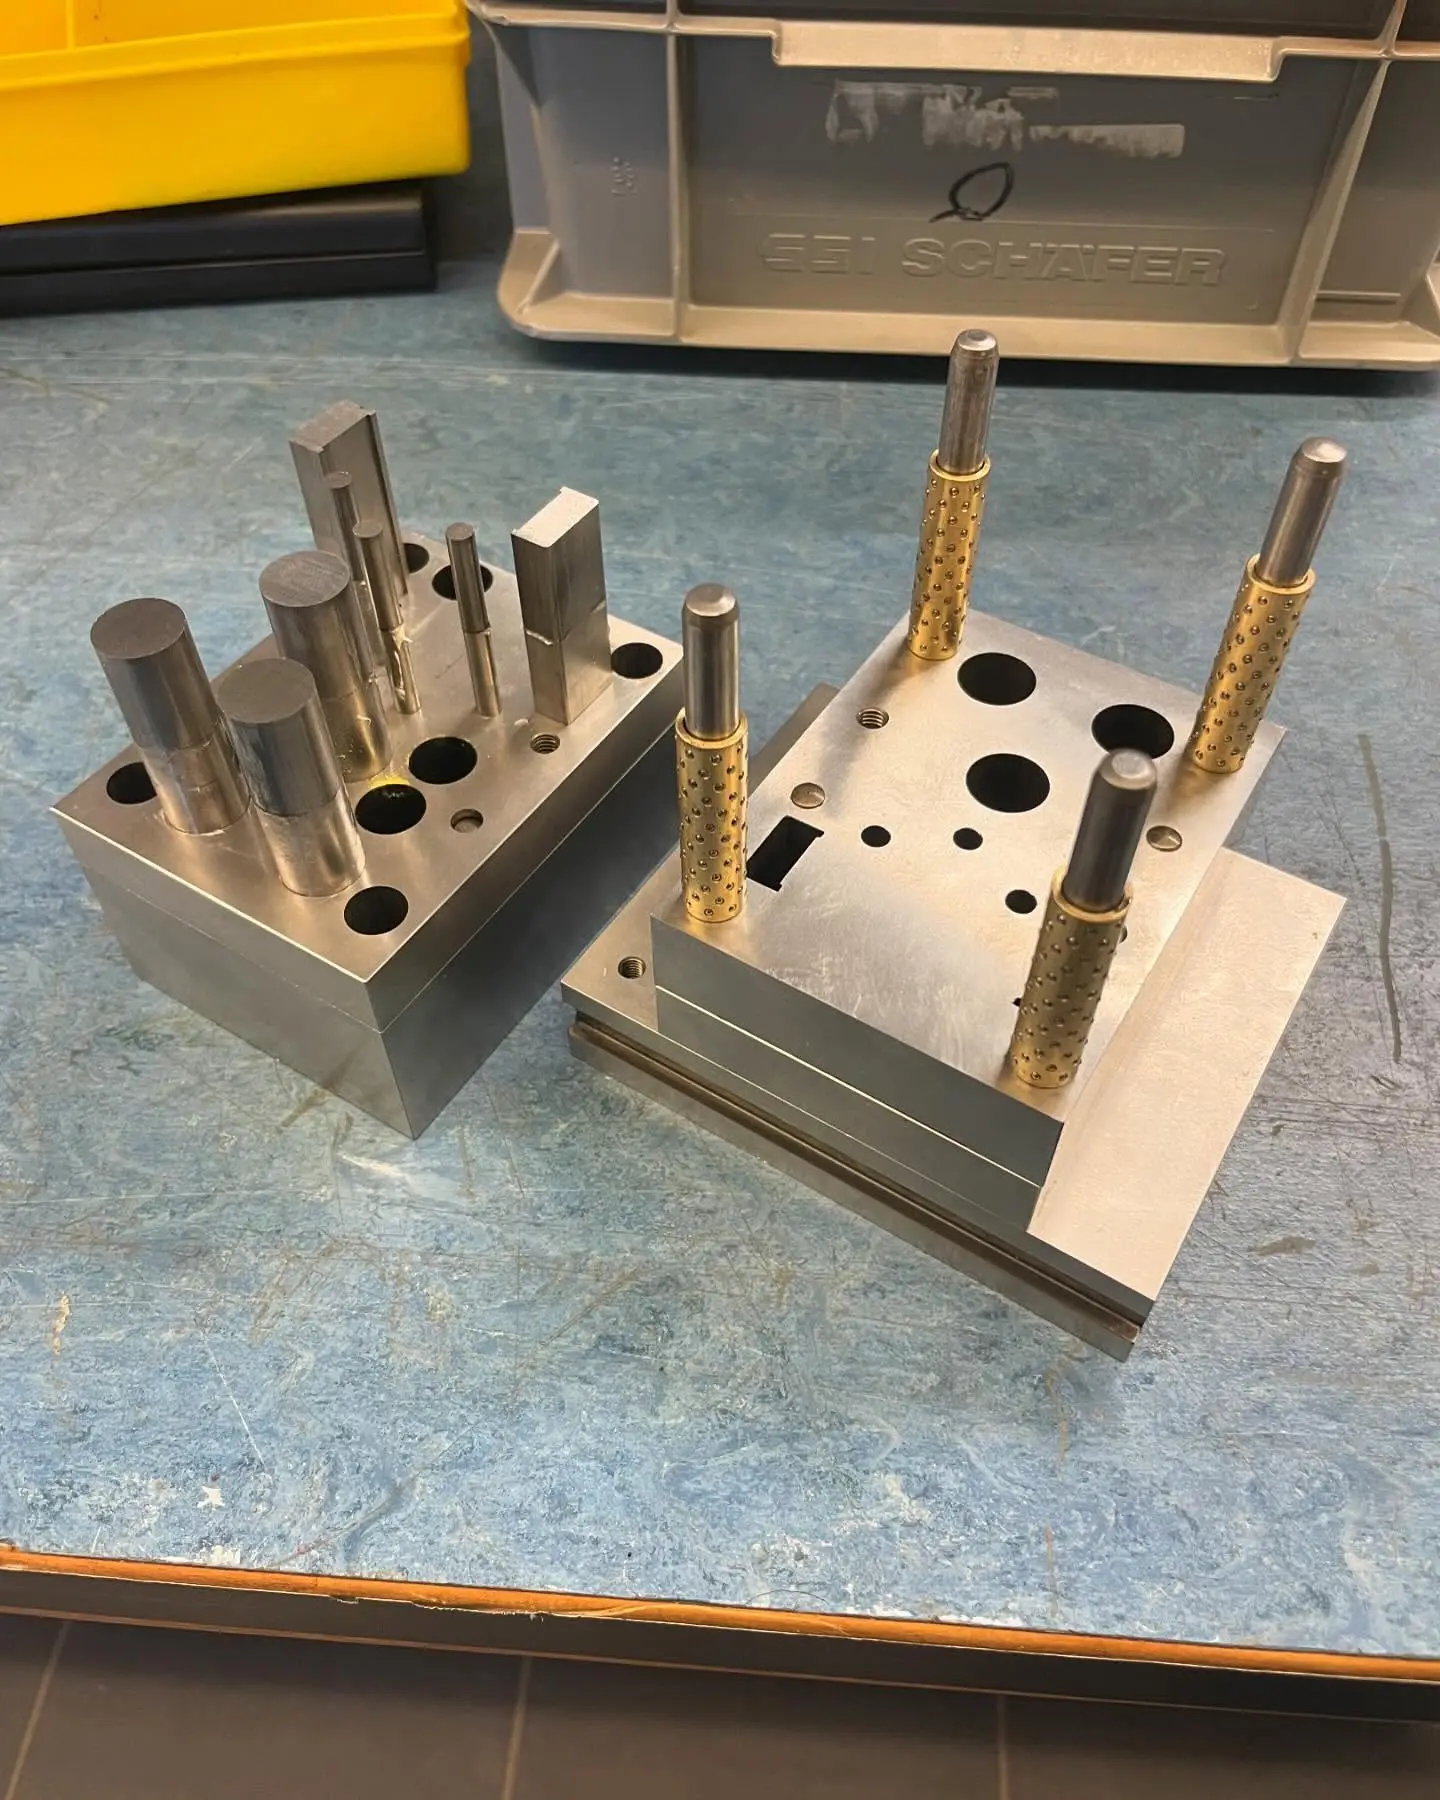
Werkzeugbau
Stanzwerkzeuge, Ersatzteile, Instandhaltung.
Häufige Fragen kurz beantwortet
Ihre Frage ist nicht dabei? Rufen Sie direkt in der Fertigung an oder schreiben Sie uns.
Frage stellenWas ist Drahterodieren?
Welche Genauigkeit kann beim Drahterodieren erreicht werden?
Welche Materialien kann man drahterodieren?
Wie teuer ist Drahterodieren?
Fertigen Sie auch Einzelteile?
Senden Sie uns Ihre Zeichnung
Laden Sie Zeichnung oder 3D-Modell hoch. Angebot in der Regel innerhalb von 24 Stunden.
- Adresse
- Lugwaldstraße 24
75417 Mühlacker - Telefon
- +49 7041 8281260
- Erreichbar
- Mo bis Fr, 7:30 bis 17:00 Uhr
Für ein schnelles Angebot brauchen wir
- Zeichnung als PDF, dazu STEP oder DXF
- Stückzahl und Wunschtermin
- Werkstoff und Härte, falls bekannt
- Toleranzen und Oberflächenangaben
Cemal Murat
Geschäftsführer, prüft jede Anfrage persönlich