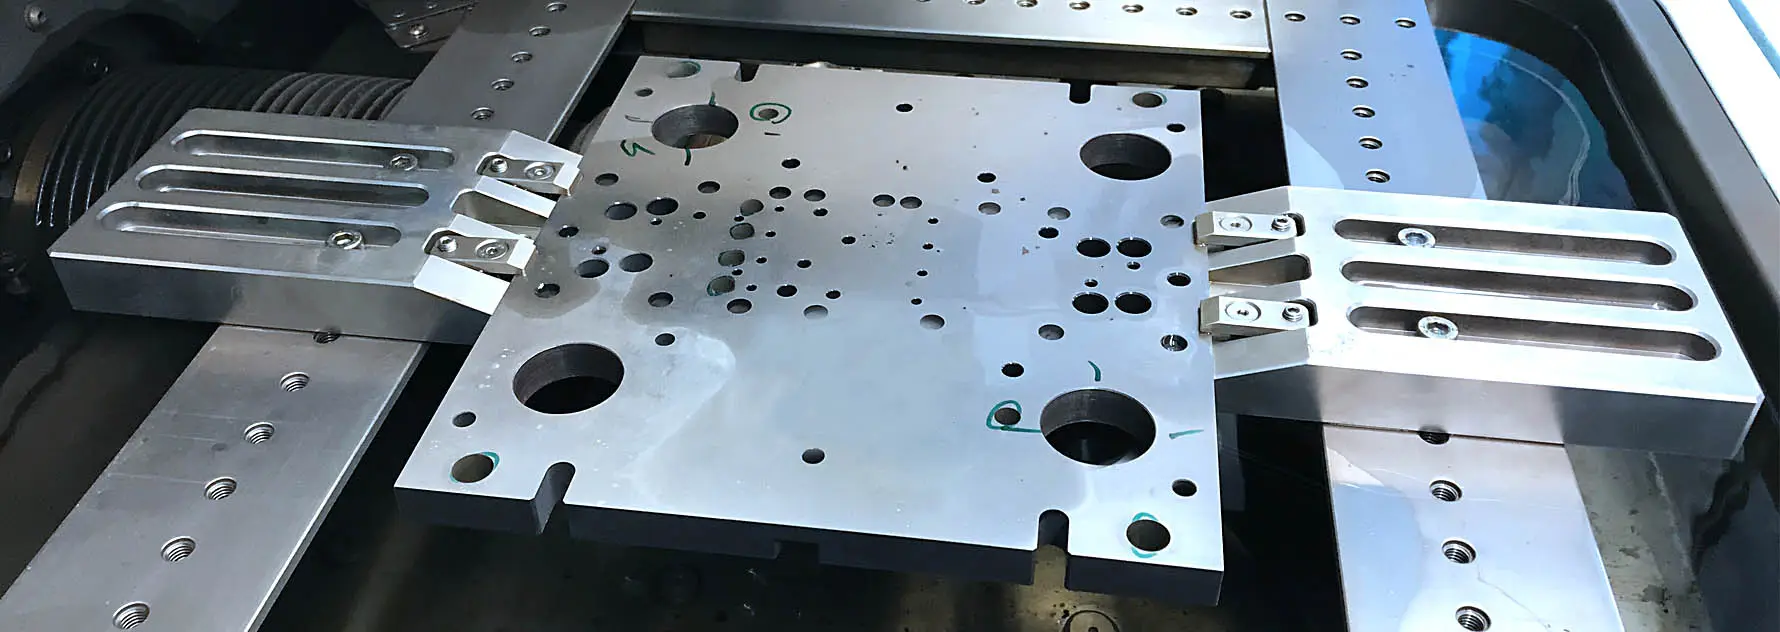
Erodieren lassen sich alle elektrisch leitfähigen Werkstoffe, unabhängig von ihrer Härte: gehärteter Werkzeugstahl, PM-Stahl, Hartmetall, Edelstahl, Titan, Nickellegierungen, Kupfer, Messing, Aluminium und Graphit. Nicht erodierbar sind Werkstoffe ohne ausreichende Leitfähigkeit, also Kunststoffe, Glas und die meisten technischen Keramiken. Die Härte entscheidet beim Erodieren nicht über die Machbarkeit, Schmelzpunkt, Wärmeleitfähigkeit und innere Spannungen des Werkstoffs beeinflussen aber Schnittzeit und Ergebnis.
Werkstoffe im Überblick
Die Tabelle zeigt die allgemeine Eignung für Draht- und Startlocherodieren und worauf es je Werkstoff ankommt. Die erreichbare Toleranz für Ihr Teil nennen wir mit dem Angebot, weil sie neben dem Werkstoff auch von Höhe, Geometrie und Wärmebehandlung abhängt.
| Werkstoff | Drahterodieren | Startlocherodieren | Worauf es ankommt |
|---|---|---|---|
| Werkzeugstahl, gehärtet | sehr gut | sehr gut | Eigenspannungen, Verzug beim Freischneiden |
| PM-Stahl | sehr gut | sehr gut | Gleichmäßiges Gefüge, meist verzugsarm |
| Hartmetall | gut | gut | Kobaltauslaugung, langsamerer Schnitt, Nachschnitte |
| Edelstahl | sehr gut | sehr gut | Beim Erodieren unproblematisch |
| Titan | gut | gut | Randschicht bei Medizin- und Luftfahrtteilen beachten |
| Nickelbasislegierungen | gut | gut | Schwer zerspanbar, Erodieren als Alternative |
| Kupfer | gut | gut | Hohe Wärmeleitfähigkeit, langsamerer Schnitt |
| Messing | sehr gut | sehr gut | Gut erodierbar |
| Aluminium | gut | gut | Weich, sorgfältig spannen, matte Oberfläche |
| Graphit | gut | möglich | Spröde, Kantenausbrüche möglich |
| PKD, leitfähige Keramik | Einzelfall | Einzelfall | Leitfähigkeit prüfen |
| Kunststoff, Glas, Oxidkeramik | nicht möglich | nicht möglich | Nicht leitfähig |
Warum der Werkstoff die Schnittzeit bestimmt
Beim Erodieren schmilzt und verdampft jeder Funke eine winzige Menge Material. Wie viel das ist, hängt nicht von der Härte ab, sondern von drei anderen Eigenschaften:
- Elektrische Leitfähigkeit: Sie ist die Grundvoraussetzung. Ohne leitfähigen Werkstoff entsteht kein Funke zwischen Werkzeug und Werkstück.
- Schmelz- und Verdampfungstemperatur: Je höher sie liegt, desto mehr Energie braucht jeder Funke. Wolframkarbid im Hartmetall schneidet sich deshalb langsamer als Stahl, Aluminium dagegen schnell.
- Wärmeleitfähigkeit: Leitet ein Werkstoff Wärme sehr gut ab, wie Kupfer, verteilt sich die Energie des Funkens, bevor sie Material abträgt. Der Schnitt wird langsamer.
Für Sie als Auftraggeber heißt das: Ein gehärteter Stahl mit 60 HRC ist beim Erodieren kein Problem, ein weicher Kupferblock kann dagegen mehr Maschinenzeit brauchen.
Gehärteter Werkzeugstahl und PM-Stahl
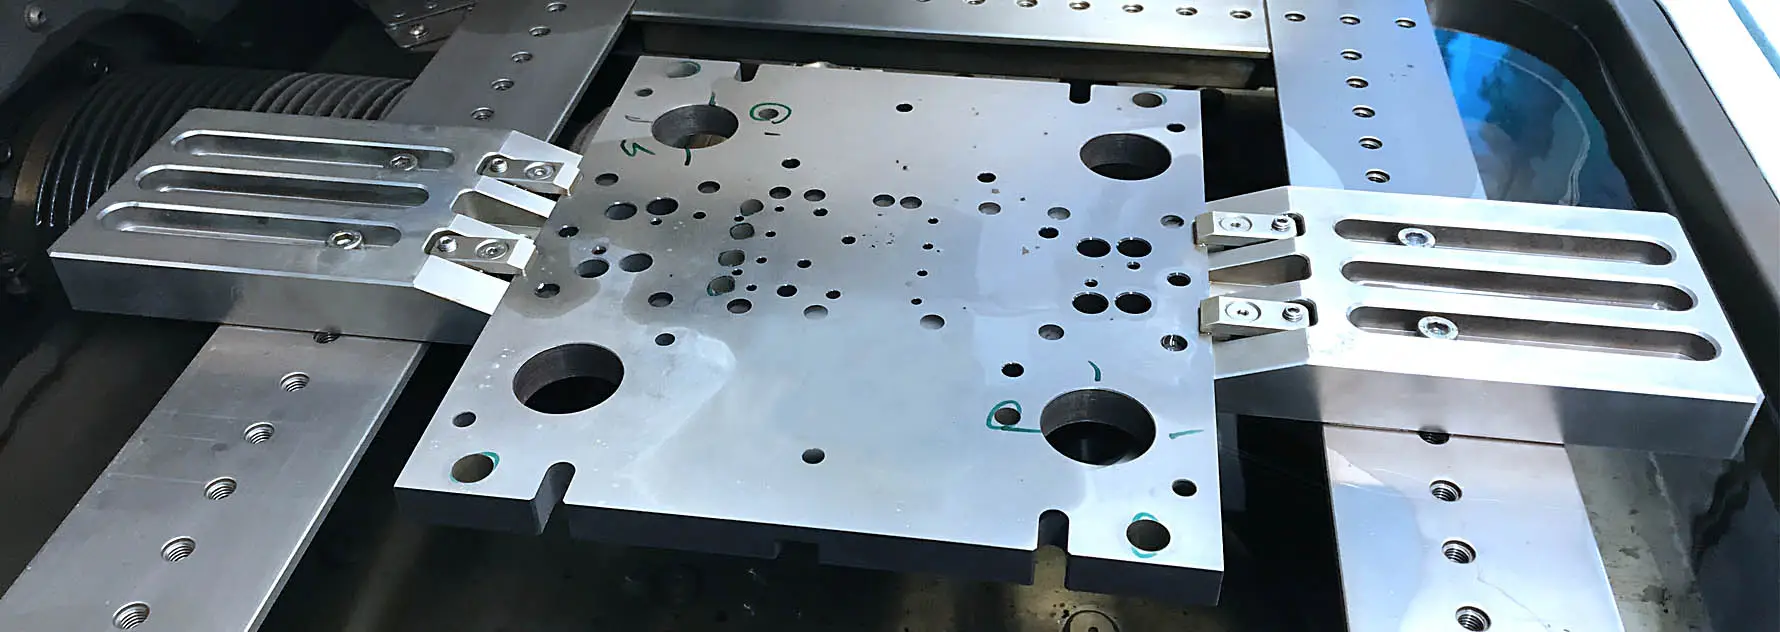
Gehärteter Werkzeugstahl ist der Hauptwerkstoff beim Drahterodieren. Stempel, Matrizen, Schneidplatten und Einsätze für Stanzwerkzeuge werden im fertig gehärteten Zustand erodiert. Damit entfällt der Verzug, den eine Wärmebehandlung nach der Bearbeitung verursachen würde. Typische Vertreter sind ledeburitische Kaltarbeitsstähle wie 1.2379 für Schneidwerkzeuge und Warmarbeitsstähle wie 1.2343 für Formeinsätze.
Die Herausforderung sind innere Spannungen aus dem Härten. Wird eine Kontur freigeschnitten, können sie sich lösen, und das Teil verzieht sich. Bewährt haben sich:
- korrekt angelassene oder spannungsarm geglühte Rohteile,
- ein Vorschnitt mit Aufmaß, danach Fertigschnitt, wenn sich das Teil entspannt hat,
- Innenkonturen aus einem Startloch heraus schneiden, statt vom Rand her einzuschneiden,
- ausreichend Abstand zwischen Kontur und Werkstückrand.
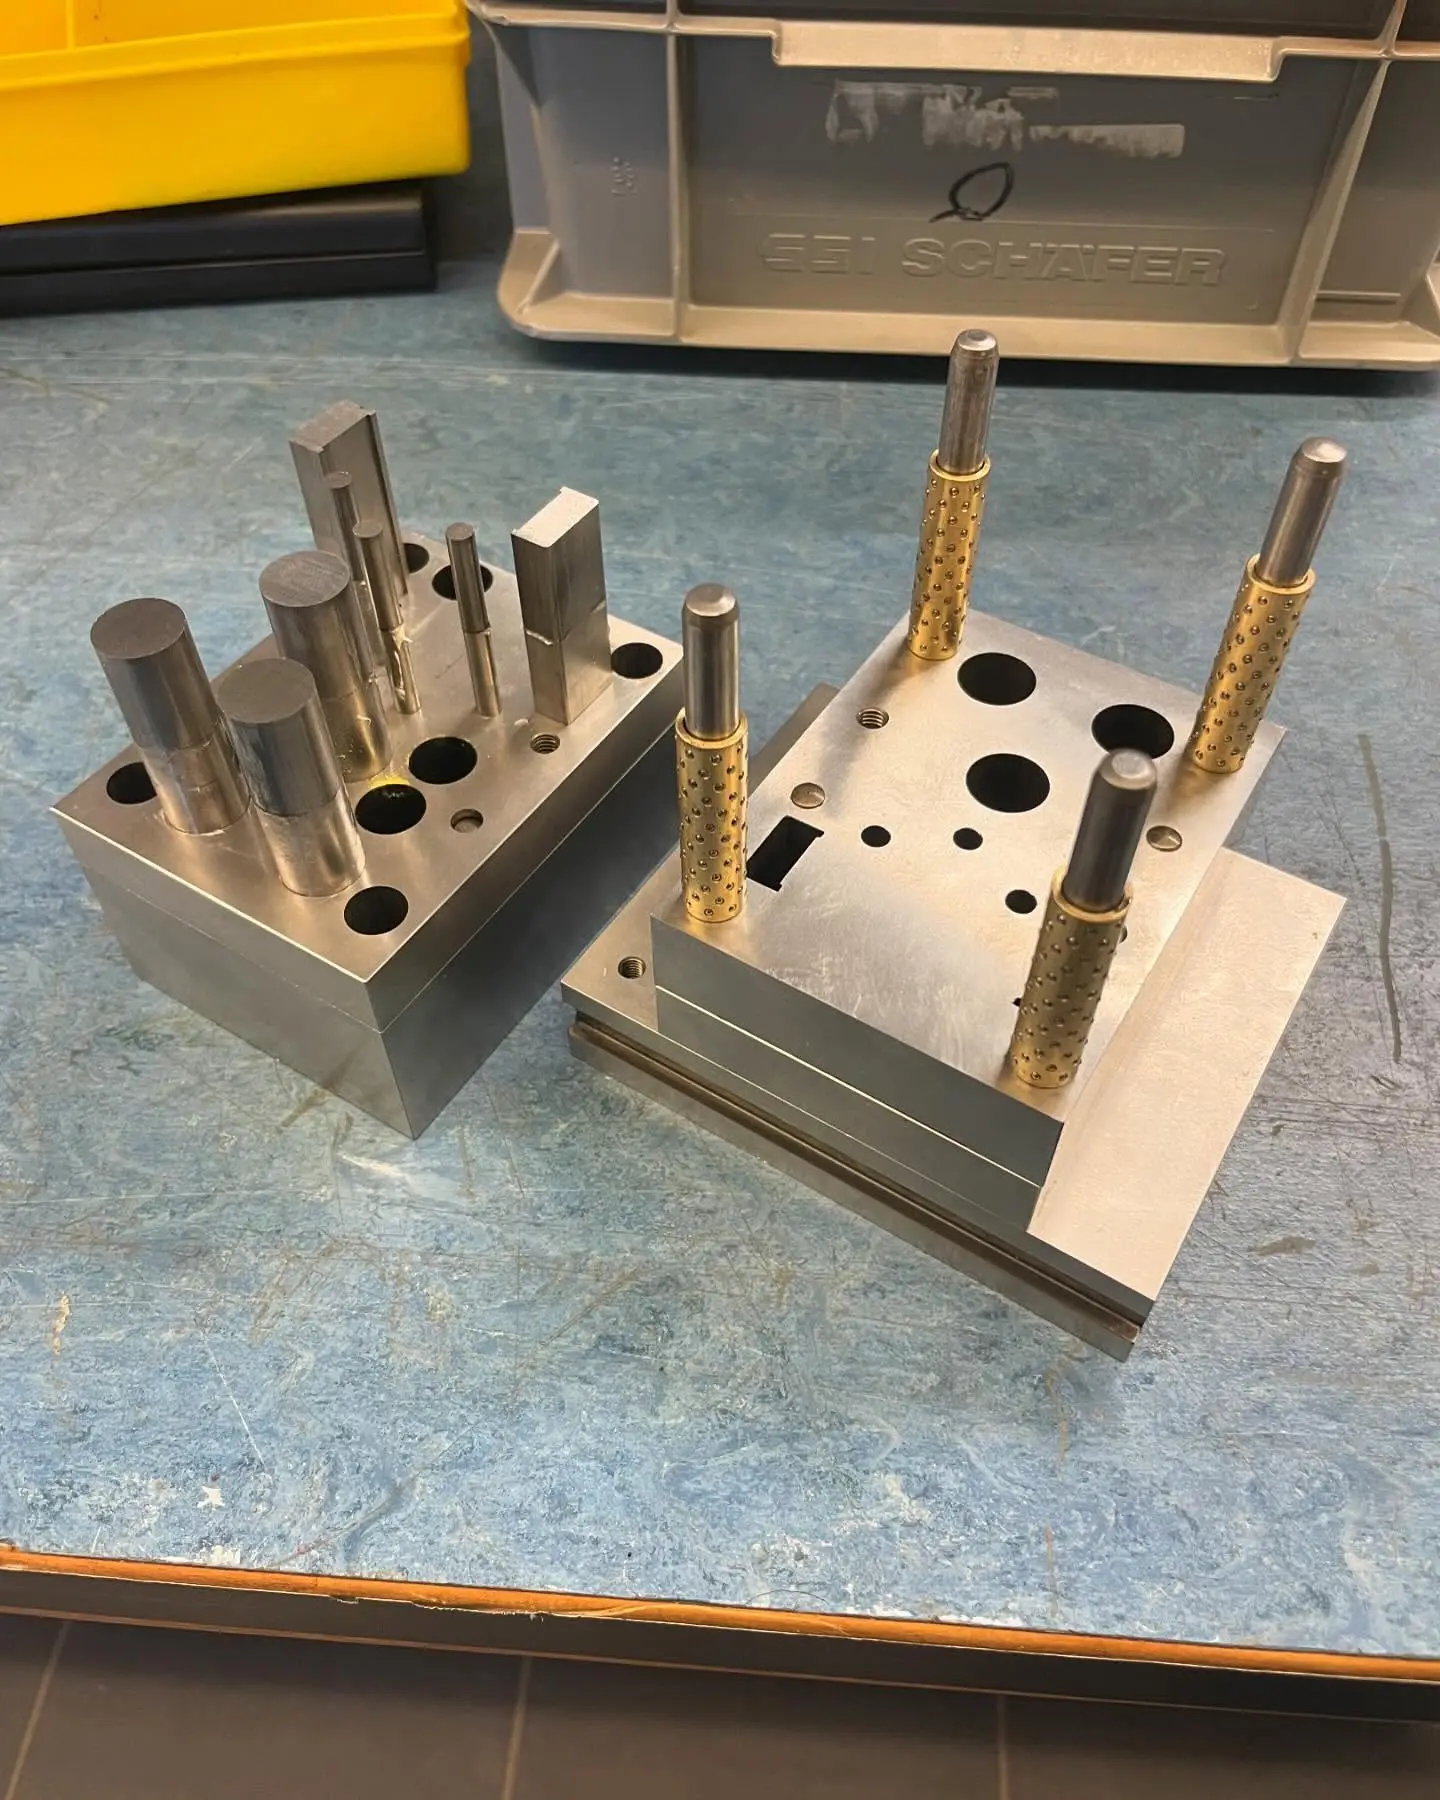
Pulvermetallurgische Stähle haben ein sehr gleichmäßiges Gefüge mit feinen Karbiden. Sie verhalten sich beim Erodieren in der Regel gutmütiger. Beim Hauptschnitt entsteht an der Oberfläche eine dünne Neuschmelzschicht. Für Schneidkanten ist sie unerwünscht, Nachschnitte reduzieren sie deutlich. Stanzwerkzeuge und deren Einzelteile fertigen wir auch komplett, mehr dazu im Werkzeugbau.
Hartmetall
Hartmetall besteht aus Wolframkarbid-Körnern in einem Bindemetall, meist Kobalt. Es lässt sich kaum zerspanen, aber gut erodieren, wenn auch langsamer als Stahl.
Das bekannteste Problem ist die Kobaltauslaugung: In wasserbasiertem Dielektrikum können elektrolytische Vorgänge das Kobalt aus der Oberfläche lösen. Die Karbidkörner verlieren ihren Halt, die Randzone wird geschwächt, eine Schneidkante verschleißt schneller. Moderne Generatoren arbeiten deshalb mit Techniken, die elektrolytische Effekte unterdrücken. Dazu kommen Nachschnitte mit geringer Energie und eine kurze Verweildauer des Teils im Wasser. Wie empfindlich eine Sorte reagiert, hängt auch vom Bindergehalt und der Korngröße ab. Geben Sie deshalb nicht nur „Hartmetall“, sondern die genaue Sorte an. Für Stempel und Matrizen aus Hartmetall sollten Sie außerdem vermerken, welche Kanten Schneidfunktion haben.
Startlocherodieren je Werkstoff
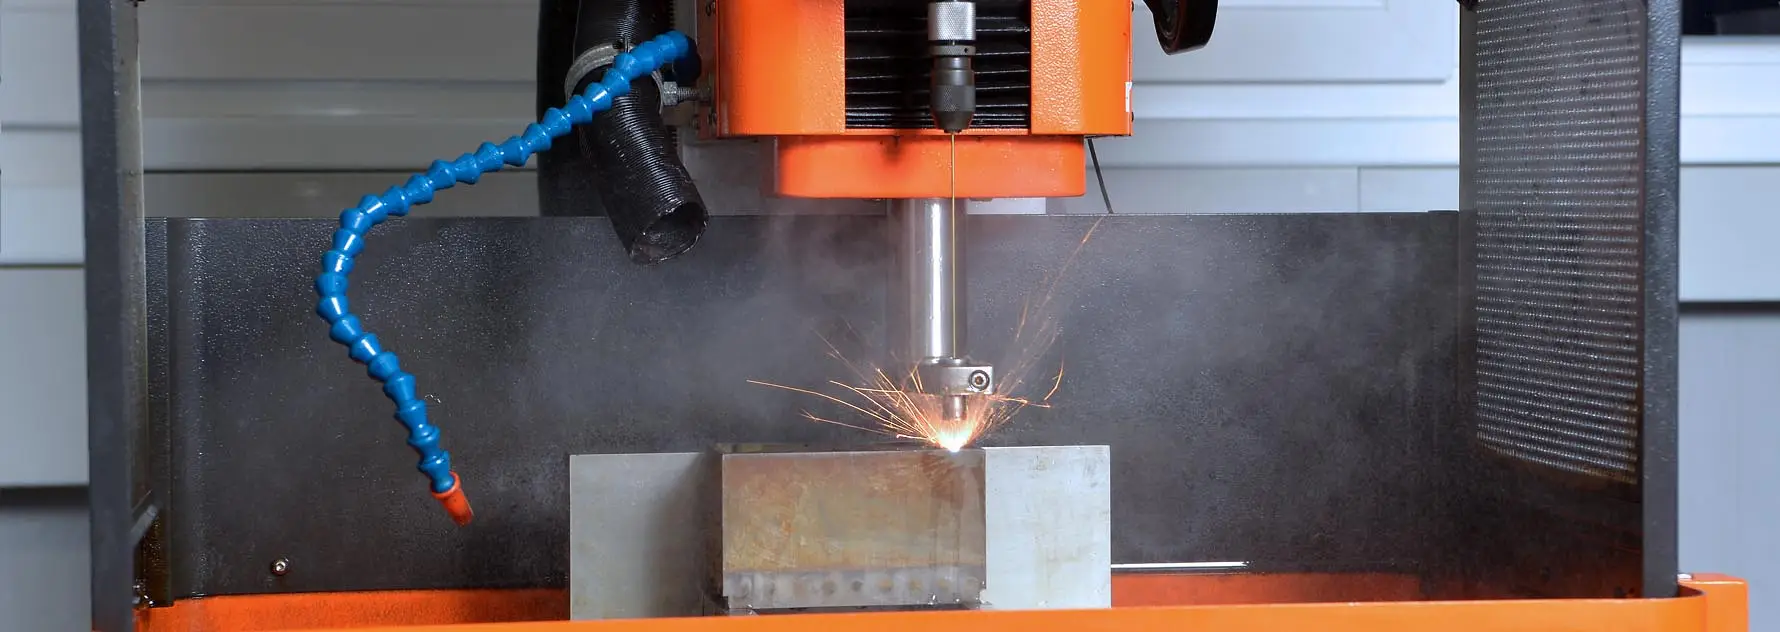
Beim Startlocherodieren arbeitet eine rotierende Rohrelektrode, durch die das Dielektrikum gespült wird. Auch hier gilt: Jeder leitfähige Werkstoff lässt sich bohren, die Härte spielt keine Rolle. Unterschiede zeigen sich in der Bohrgeschwindigkeit und im Elektrodenverschleiß, die bei Hartmetall und Kupfer ungünstiger ausfallen als bei Stahl. Bei CSM erodieren wir Startlöcher und Funktionsbohrungen mit Ø 0,15 bis 3,0 mm bis 100 mm Tiefe, mehr dazu unter Startlocherodieren.
Titan, Nickellegierungen und Edelstahl
Diese Werkstoffe sind in der Luft- und Raumfahrt sowie in der Medizintechnik verbreitet. Titan und Nickelbasislegierungen wie Inconel gelten als schwer zerspanbar: Sie sind zäh, leiten Wärme schlecht und verschleißen Fräswerkzeuge schnell. Beim Erodieren spielen diese Eigenschaften eine geringere Rolle, weil keine Schnittkräfte wirken.
Bei Implantaten, Instrumenten oder dauerfest belasteten Luftfahrtteilen ist die Randschicht wichtig. Hier legen Kundenvorgaben oft fest, wie viele Nachschnitte oder welche Nachbehandlung nötig sind. Edelstahl ist beim Erodieren unproblematisch. Für sehr kleine Teile und feine Konturen lesen Sie auch unsere Seite zur Mikrobearbeitung.
Kupfer, Messing und Aluminium
- Kupfer leitet Wärme sehr gut. Die Energie der Funken verteilt sich schneller, der Schnitt ist deshalb langsamer als bei Stahl. Ein typischer Anwendungsfall sind Elektroden für das Senkerodieren, die aus Kupfer drahterodiert werden.
- Messing erodiert gut und gleichmäßig.
- Aluminium hat einen niedrigen Schmelzpunkt, der Abtrag ist entsprechend hoch. Weil der Werkstoff weich ist, müssen dünne Teile sorgfältig gespannt werden. Erodierte Aluminiumflächen sind matt und oft dunkler als die gefräste Oberfläche.
Allgemein gilt: Erodierte Flächen sind matt und nicht glänzend. Wenn Aussehen oder Farbe der Oberfläche eine Rolle spielen, schreiben Sie das bitte dazu.
Graphit, PKD und leitfähige Keramik
Das sind Grenzfälle. Graphit ist leitfähig und lässt sich erodieren, ist aber spröde, Kanten können ausbrechen. Polykristalliner Diamant (PKD) mit metallischem Binder wird im Werkzeugbau häufig drahterodiert. Bei Keramik kommt es auf die Leitfähigkeit an: Einige technische Keramiken sind leitfähig genug, reines Aluminiumoxid oder Zirkonoxid dagegen nicht. Schicken Sie uns in solchen Fällen das Datenblatt, wir prüfen die Machbarkeit im Einzelfall.
Was Sie bei der Anfrage angeben sollten
- Werkstoff mit Werkstoffnummer oder Handelsname
- Härte in HRC oder der Festigkeitswert
- Wärmebehandlung: Wird im gehärteten Zustand erodiert, oder wird danach noch gehärtet oder beschichtet?
- Rohteilzustand: vorgefräst, geschliffen, Aufmaß, Bezugsflächen
- Randschicht und Oberfläche: Anforderungen an Ra, Neuschmelzschicht oder Aussehen
Angebot anfragen
Für ein Angebot für Drahterodieren oder Startlocherodieren brauchen wir:
- Zeichnung als PDF und Daten als STEP oder DXF
- Stückzahl
- Werkstoff und Härte
- Toleranzen und Oberflächenangaben, siehe auch Toleranzen und Oberflächen beim Drahterodieren
- Ihren Wunschtermin
Laden Sie Ihre Unterlagen über die Anfrage hoch.