Beim Drahterodieren sind auf modernen Anlagen Maßtoleranzen von wenigen Tausendstelmillimetern erreichbar, wenn das Teil mit mehreren Nachschnitten und stabiler Temperatur gefertigt wird. Die Oberfläche reicht von typischerweise Ra 1,5 bis 3 µm nach dem Hauptschnitt bis unter Ra 0,1 µm im Feinstschlichten. Bei CSM erreichen wir auf der AGIECUT Vertex 1 mit Nachschnitten Ra 0,05 µm, auf der AGIECUT 2000 und der AGIECUT Excellence 2 Ra 0,2 µm.
Toleranz und Oberfläche nach Schnittanzahl
Der Hauptschnitt trennt die Kontur mit hoher Energie heraus. Jeder Nachschnitt fährt dieselbe Bahn mit weniger Energie und kleinerem Versatz ab und verbessert Maß und Oberfläche. Die folgende Tabelle zeigt typische Größenordnungen für Werkzeugstahl mittlerer Höhe. Es sind Richtwerte zur Orientierung, keine Zusage für ein konkretes Teil.
| Bearbeitung | Maßgenauigkeit (Richtwert) | Oberfläche Ra (Richtwert) | Zeitbedarf (Hauptschnitt = 1) |
|---|---|---|---|
| Nur Hauptschnitt | ±0,01 bis ±0,02 mm | 1,5 bis 3 µm | 1 |
| Hauptschnitt und 1 Nachschnitt | ±0,005 bis ±0,01 mm | 0,8 bis 1,2 µm | etwa 1,3 bis 1,5 |
| Hauptschnitt und 2 bis 3 Nachschnitte | ±0,003 bis ±0,005 mm | 0,3 bis 0,6 µm | etwa 1,7 bis 2,2 |
| Hauptschnitt und 4 oder mehr Nachschnitte | bis etwa ±0,002 mm | 0,2 µm und feiner | 2,5 und mehr |
| Feinstschlichten auf der AGIECUT Vertex 1 (CSM) | nach Zeichnung | bis Ra 0,05 µm | deutlich höher |
Für die Praxis heißt das: Jede zusätzliche Stelle nach dem Komma kostet Laufzeit. Legen Sie enge Werte deshalb nur dort fest, wo die Funktion sie verlangt. Was das für den Preis bedeutet, erklärt der Ratgeber Was kostet Drahterodieren?
Was die Genauigkeit bestimmt
Maschine und Temperatur
Die Positioniergenauigkeit der Anlage ist die Grundlage, entscheidend im Alltag ist aber die Temperatur. Stahl dehnt sich pro Grad und Meter um rund 0,011 mm aus. Bei einer 200 mm langen Kontur bedeutet ein Grad Temperaturunterschied also schon gut 2 µm. Enge Toleranzen setzen deshalb stabile Temperaturen von Halle, Dielektrikum und Werkstück voraus.
Werkstückhöhe
Je höher das Werkstück, desto schwieriger wird die Spülung und desto stärker wirkt sich die Drahtdurchbiegung aus. Bei 100 mm Höhe sind enge Toleranzen machbar, brauchen aber mehr Nachschnitte und mehr Zeit als bei 20 mm. Die AGIECUT Vertex 1 hat einen Z-Verfahrweg von 100 mm, die beiden größeren Anlagen von 256 mm.
Spannung und Materialspannungen
Gehärtete Teile stehen unter inneren Spannungen. Wird eine Kontur freigeschnitten, können sich diese Spannungen lösen und das Teil verzieht sich um einige µm oder mehr. Bewährt haben sich spannungsarm geglühte Rohteile, ein Vorschnitt mit Aufmaß vor dem Fertigschnitt und Konturen, die aus einem Startloch heraus geschnitten werden, statt von außen.
Drahtwahl
Dünne Drähte ermöglichen kleine Radien, schneiden aber langsamer und sind empfindlicher. Dickere Drähte sind bei hohen Werkstücken stabiler und schneller. Üblich sind Drähte aus Messing oder mit Zinkbeschichtung, für sehr dünne Durchmesser kommen auch Drähte mit höherer Zugfestigkeit zum Einsatz.
Was bei hohen Werkstücken realistisch ist
Bei hohen Teilen ist nicht nur das Maß an einer Stelle entscheidend, sondern die Geradheit der Schnittfläche über die gesamte Höhe. Durch Drahtschwingung und Spülung kann die Fläche in der Mitte leicht bauchig oder tailliert ausfallen. Nachschnitte gleichen das weitgehend aus. Wenn Ihre Funktion eine enge Toleranz über die volle Höhe verlangt, geben Sie das bitte ausdrücklich an, etwa als Geradheits- oder Rechtwinkligkeitstoleranz.
Drahtdurchmesser und kleinster Innenradius
Der kleinste Innenradius ergibt sich aus dem Drahtradius plus dem seitlichen Funkenspalt. Außenecken können dagegen scharfkantig geschnitten werden.
| Draht-Ø | Kleinster Innenradius (etwa) | Typischer Einsatz |
|---|---|---|
| 0,1 mm | 0,06 bis 0,07 mm | Feine Konturen, schmale Schlitze, Mikroteile |
| 0,2 mm | 0,11 bis 0,13 mm | Stempel, Matrizen, allgemeine Konturen |
| 0,25 mm | 0,14 bis 0,16 mm | Hohe Werkstücke, schnelle Hauptschnitte |
| 0,3 mm | 0,17 bis 0,19 mm | Große Höhen, einfache Konturen |
Bei CSM schneiden wir auf der AGIECUT Vertex 1 und der AGIECUT 2000 mit Draht ab Ø 0,1 mm, auf der AGIECUT Excellence 2 ab Ø 0,2 mm. Für sehr kleine Geometrien lesen Sie auch unsere Seite zur Mikrobearbeitung.
Konusschnitte und ihre Genauigkeit
Beim Konusschnitt werden die obere und die untere Drahtführung gegeneinander verschoben, der Draht steht schräg. Mit wachsendem Winkel nehmen die Einflüsse durch Drahtsteifigkeit und Kalibrierung zu, deshalb sind große Winkel langsamer und etwas weniger genau als zylindrische Schnitte. Die AGIECUT 2000 und die AGIECUT Excellence 2 schneiden Konus bis 30° auf 100 mm Werkstückhöhe, die AGIECUT Vertex 1 bis 3° auf 100 mm. Geben Sie in der Zeichnung Winkel und Bezugsebene an, also ob das Maß an der Ober- oder Unterkante gilt.
Normen und Zeichnungsangaben
- Allgemeintoleranzen: Für nicht einzeln tolerierte Maße genügt häufig ein Verweis auf DIN ISO 2768, etwa Klasse m oder f. Enge Toleranzen tragen Sie direkt am Maß ein.
- Ra und Rz: Ra ist der arithmetische Mittenrauwert, Rz die gemittelte Rautiefe. Rz liegt grob beim Vier- bis Siebenfachen von Ra. Geben Sie an, welcher Kennwert gilt und an welcher Fläche.
- VDI 3400: Diese Richtlinie ordnet erodierten Oberflächen Klassen zu. Die Klasse berechnet sich aus Ra: Ra = 0,1 µm × 10^(Klasse/20). VDI 12 entspricht Ra 0,4 µm, VDI 18 Ra 0,8 µm, VDI 24 Ra 1,6 µm, VDI 30 Ra 3,2 µm. Ra 0,05 µm liegt unterhalb der kleinsten Klasse VDI 0 mit Ra 0,1 µm.
- Form und Lage: Rechtwinkligkeit der Schnittfläche zur Auflage, Parallelität oder Positionstoleranzen von Durchbrüchen gehören als Form- und Lagetoleranz auf die Zeichnung.
Wie wir messen
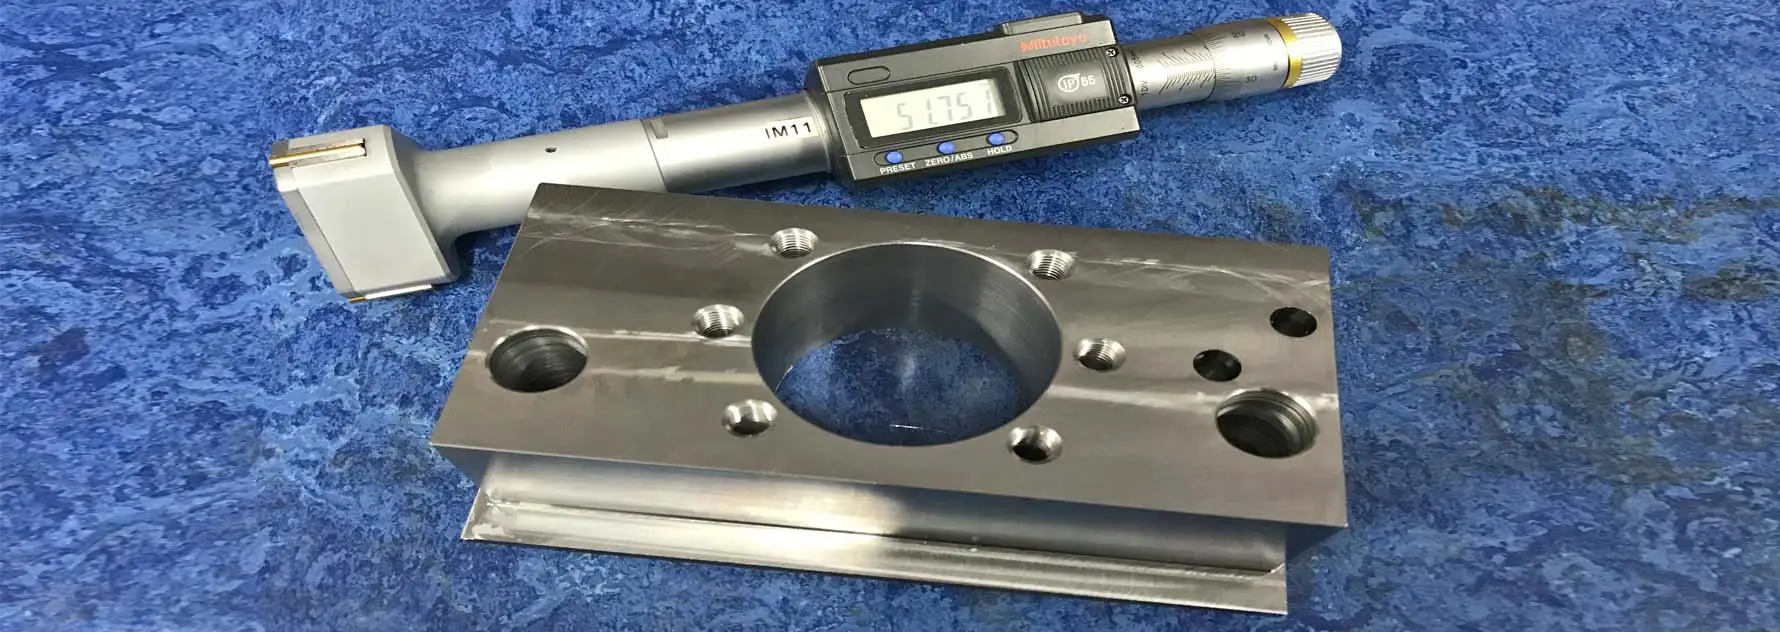
Gemessen wird bei CSM mit TESA-Höhenmessgeräten, einem Messprojektor mit 20- bis 50-facher Vergrößerung und Mitutoyo-Messschrauben. Das Qualitätsmanagement ist nach ISO 9001:2015 zertifiziert. Welche Messmittel für Ihr Teil eingesetzt werden, richtet sich nach Toleranz und Geometrie. Wenn Sie ein Messprotokoll benötigen, geben Sie das bitte in der Anfrage an. Eine Übersicht über Anlagen und Messmittel finden Sie im Maschinenpark.
Und beim Senkerodieren?
Auch Senkerodieren erreicht Genauigkeiten im µm-Bereich. Zusätzlich zu Maschine und Temperatur bestimmt hier die Elektrode das Ergebnis: Ihre Maßhaltigkeit und ihr Verschleiß übertragen sich direkt auf die Form. Für enge Toleranzen arbeitet man deshalb mit getrennten Schrupp- und Schlichtelektroden. Oberflächen werden beim Senkerodieren meist nach VDI 3400 angegeben. Wann welches Verfahren passt, zeigt der Ratgeber Drahterodieren, Senkerodieren oder Laserschneiden?
Angebot anfragen
Damit wir Ihnen die erreichbare Toleranz verbindlich nennen können, brauchen wir:
- Zeichnung als PDF und Daten als STEP oder DXF
- Stückzahl
- Werkstoff und Härte
- Toleranzen und Oberflächenangaben mit Bezug auf die Funktionsflächen
- Ihren Wunschtermin
Senden Sie Ihre Unterlagen über die Anfrage. Mehr zum Verfahren lesen Sie auf der Seite Drahterodieren.