Drahterodieren wählen Sie für Konturen und Durchbrüche, die ganz durch das Werkstück gehen und Toleranzen im µm-Bereich erfordern, auch in gehärtetem Stahl oder Hartmetall. Senkerodieren ist das Verfahren für Kavitäten, Sacklöcher und dreidimensionale Formen, die nicht durchgehen. Laserschneiden lohnt sich bei Blechen und größeren Stückzahlen, wenn Toleranzen im Zehntelmillimeterbereich genügen und eine Wärmeeinflusszone an der Schnittkante nicht stört.
Die drei Verfahren im direkten Vergleich
| Kriterium | Drahterodieren | Senkerodieren | Laserschneiden |
|---|---|---|---|
| Wirkprinzip | Funkenerosion mit durchlaufendem Draht | Funkenerosion mit geformter Elektrode | Schmelzen oder Verdampfen durch fokussierten Laserstrahl |
| Werkzeug | Draht, meist aus Messing oder beschichtet | Elektrode aus Kupfer oder Graphit als Negativ der Form | Laserstrahl und Schneidgas |
| Werkstoffe | Nur elektrisch leitfähige, jede Härte | Nur elektrisch leitfähige, jede Härte | Metalle, viele Kunststoffe und weitere Werkstoffe |
| Geometrie | Durchgehende 2D-Konturen, Konus, Regelflächen | Kavitäten, Sacklöcher, Rippen, 3D-Formen | Durchgehende Konturen in Blechen und Platten |
| Genauigkeit | µm-Bereich | µm-Bereich, abhängig von der Elektrode | Meist Zehntelmillimeterbereich |
| Oberfläche | Sehr fein möglich, mit Nachschnitten | Nach VDI 3400, von strukturiert bis fein | Riefen, je nach Blechdicke rauer |
| Wärmeeinfluss | Sehr dünne Randschicht, durch Nachschnitte reduzierbar | Dünne Randschicht | Ausgeprägte Wärmeeinflusszone |
| Kostenstruktur | Maschinenzeit nach Schnittfläche | Elektroden plus Maschinenzeit | Niedrige Kosten je Teil bei Blech und Serie |
| Typische Teile | Stempel, Matrizen, Schneidplatten, Präzisionsteile | Spritzguss- und Druckgussformen, Gesenke, Gravuren | Blechzuschnitte, Gehäuseteile, Rohteile |
Senkerodieren erklärt
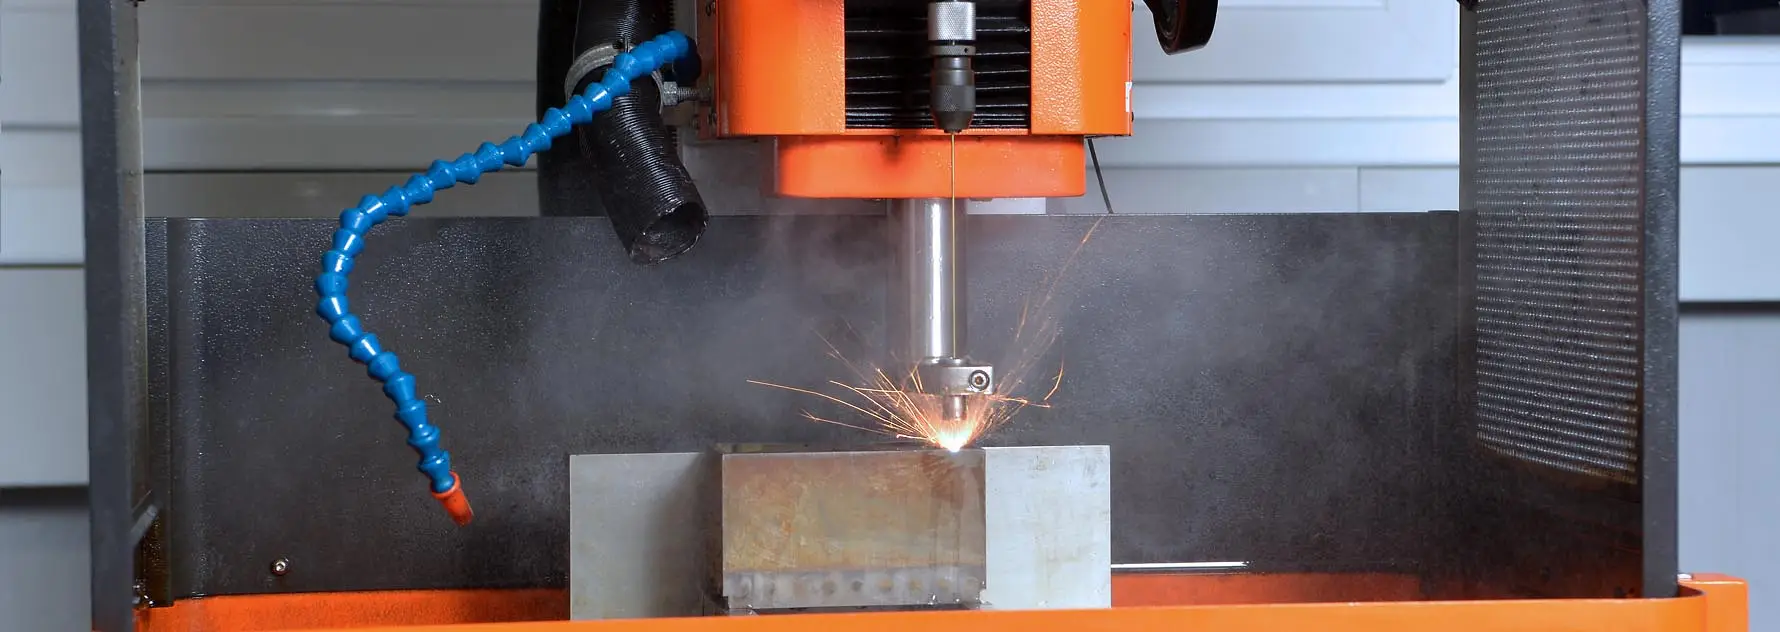
Beim Senkerodieren wird eine Elektrode, meist aus Kupfer oder Graphit, als Negativ der gewünschten Form gefertigt. Die Maschine senkt sie in einem Dielektrikum, in der Regel einem Öl auf Kohlenwasserstoffbasis, langsam in das Werkstück ab. Zwischen Elektrode und Werkstück springen Funken über, die das Material schmelzen und verdampfen. Die Form der Elektrode bildet sich so Schritt für Schritt im Werkstück ab.
Die Stärke des Verfahrens liegt dort, wo Fräser nicht hinkommen: tiefe, schmale Rippen, scharfe Innenecken in Kavitäten, feine Gravuren und Innenkonturen in Sacklöchern. Deshalb ist Senkerodieren im Werkzeug- und Formenbau verbreitet, etwa für Spritzguss- und Druckgussformen oder Schmiedegesenke. Über die Einstellung der Entladungen lässt sich auch gezielt eine Oberflächenstruktur nach VDI 3400 erzeugen.
Der Kostentreiber ist die Elektrode: Sie muss erst gefräst oder erodiert werden, und für enge Toleranzen braucht man oft mehrere Elektroden zum Schruppen und Schlichten. Dazu kommt, dass Senkerodieren im Vergleich zum Fräsen langsam abträgt. Große Volumen werden deshalb meist vorher ausgefräst, und nur die Bereiche, die der Fräser nicht erreicht, werden erodiert. Wie sich beim Drahterodieren ein Preis zusammensetzt, erklärt der Ratgeber Was kostet Drahterodieren?
Drahterodieren erklärt
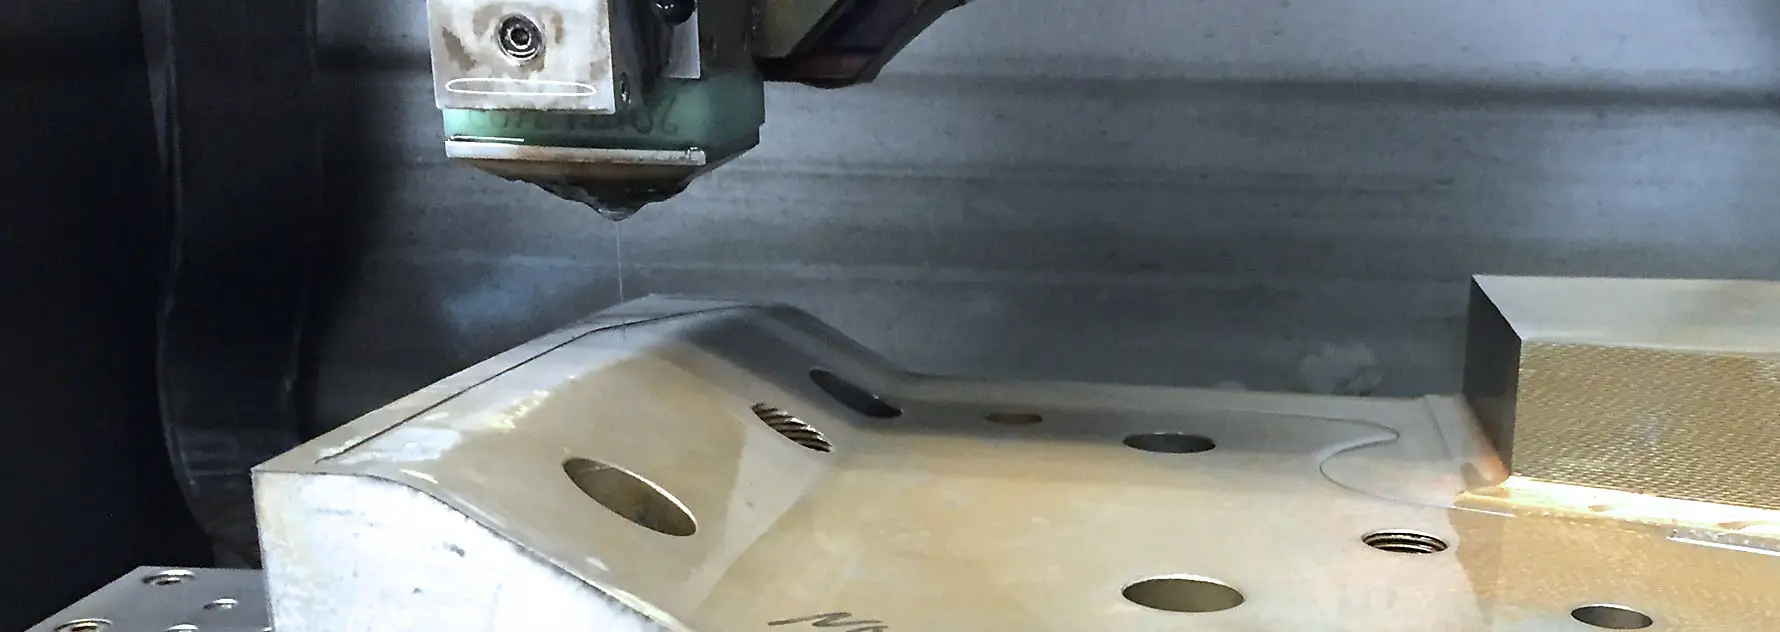
Beim Drahterodieren dient ein dünner, ständig nachlaufender Draht als Elektrode. Er schneidet wie eine Bandsäge, nur ohne Berührung und ohne Schnittkräfte, durch das Werkstück. Das Dielektrikum ist hier meist entionisiertes Wasser. Weil der Draht durch das Werkstück laufen muss, entstehen immer durchgehende Konturen. Innenkonturen brauchen dafür ein Startloch.
Bei CSM schneiden wir auf drei AGIECUT-Anlagen mit Draht ab Ø 0,1 mm, erreichen mit Nachschnitten Oberflächen bis Ra 0,05 µm und fertigen Konusschnitte bis 30° auf 100 mm Höhe. Mehr dazu auf der Seite Drahterodieren.
Das dritte Erodierverfahren: Startlocherodieren
Neben Draht und Senkelektrode gibt es das Start- oder Bohrerodieren. Eine rotierende Rohrelektrode aus Messing oder Kupfer bohrt dabei funkenerosiv, das Dielektrikum wird durch die Elektrode gespült. So entstehen kleine, tiefe Bohrungen in gehärtetem Stahl oder Hartmetall, ohne Grat und ohne mechanischen Druck. Hauptanwendung sind die Startlöcher für den Draht, dazu kommen Kühl- und Entlüftungsbohrungen. Bei CSM erodieren wir Bohrungen mit Ø 0,15 bis 3,0 mm bis 100 mm Tiefe, siehe Startlocherodieren.
Laserschneiden: wann es reicht und wann nicht
Laserschneiden ist schnell, flexibel und bei Blechen in größeren Stückzahlen meist das günstigste der drei Verfahren. Es hat aber physikalische Grenzen:
- Wärmeeinflusszone: Der Laser bringt viel Wärme in die Schnittkante. Bei härtbaren Stählen kann die Randzone aufhärten oder anlassen, das Gefüge ändert sich. Für Schneidkanten oder dauerfeste Bauteile ist das oft nicht akzeptabel.
- Schnittkante: Die Schnittfuge ist leicht konisch, je nach Werkstoff und Dicke bleiben Riefen, Schlacke oder Grat.
- Dicke und Genauigkeit: Mit wachsender Blechdicke sinken Kantenqualität und Maßhaltigkeit. Toleranzen im µm-Bereich sind mit dem Laser nicht erreichbar.
Laserschneiden reicht für Blechzuschnitte, Gehäuseteile, Halter und Rohteile. Es reicht nicht für Stempel und Matrizen mit Passung, für Hartmetall oder für Funktionskanten mit engen Toleranzen. Wirtschaftlich ist oft die Kombination: Rohteil lasern, Funktionskontur drahterodieren.
Und Fräsen?
Fräsen ist bei weichen Werkstoffen, großem Zerspanvolumen und dreidimensionalen Freiformflächen meist die erste Wahl. Zwei Grenzen führen trotzdem oft zum Erodieren: Jeder Innenradius ist mindestens so groß wie der Fräserradius, scharfe Innenecken sind nicht möglich. Und gehärtete Werkstoffe lassen sich zwar hartfräsen, aber mit hohem Werkzeugverschleiß und begrenzter Genauigkeit an filigranen Stellen. Hartmetall ist für das Fräsen in den meisten Fällen ungeeignet.
Bei CSM fräsen wir in 3 und 5 Achsen, drehen und flachschleifen im selben Haus. Ein Teil kann so vorgefräst, gehärtet und anschließend erodiert werden, ohne dass es den Betrieb verlässt. Mehr auf der Seite CNC-Zerspanung.
Entscheidungshilfe in fünf Fragen
- Ist der Werkstoff elektrisch leitfähig? Nein: Laser oder Fräsen. Ja: alle Verfahren sind möglich.
- Geht die Kontur ganz durch das Werkstück? Ja: Drahterodieren, bei Blech auch Laser. Nein: Senkerodieren oder Fräsen.
- Ist das Teil gehärtet oder aus Hartmetall? Dann spricht vieles für Erodieren, weil die Härte keine Rolle spielt.
- Gelten Toleranzen im µm-Bereich oder Passungen? Dann Draht- oder Senkerodieren, nicht Laser.
- Sind scharfe Innenecken oder sehr kleine Radien gefragt? Bei Durchbrüchen Drahterodieren, bei Kavitäten Senkerodieren.
Kombinationen aus der Praxis
In der Werkstatt sind die Verfahren selten Konkurrenten, meist greifen sie ineinander:
- Schneidwerkzeug: Rohteil fräsen, härten, Startlöcher erodieren, Kontur drahterodieren, Flächen schleifen.
- Spritzgussform: Durchbrüche und Einsätze drahterodieren, Kavitäten und Rippen senkerodieren.
- Senkelektrode: Die Kupfer- oder Graphitelektrode selbst wird häufig gefräst oder drahterodiert.
- Blechhalter mit Passung: Zuschnitt lasern, Passkontur drahterodieren.
Welche Werkstoffe sich im Einzelnen eignen, zeigt der Ratgeber Welche Werkstoffe lassen sich erodieren?
Was CSM anbietet
CSM ist auf Draht- und Startlocherodieren spezialisiert und ergänzt das um Fräsen, Drehen und Flachschleifen im eigenen Haus. Senkerodieren und Laserschneiden gehören nicht zu unserem Maschinenpark. Wenn Ihr Teil eine Senkerodierung braucht, sprechen Sie uns trotzdem an: Wir klären im Einzelfall, wie sich die Aufgabe lösen lässt, zum Beispiel ob sich die Geometrie auch mit Draht, Startloch oder Fräsen umsetzen lässt.
Angebot anfragen
Für ein Angebot brauchen wir:
- Zeichnung als PDF und Daten als STEP oder DXF
- Stückzahl
- Werkstoff und Härte
- Toleranzen und Oberflächenangaben
- Ihren Wunschtermin
Laden Sie Ihre Unterlagen über die Anfrage hoch. Wir sagen Ihnen, welches Verfahren für Ihr Teil sinnvoll ist, und nennen Preis und Termin.