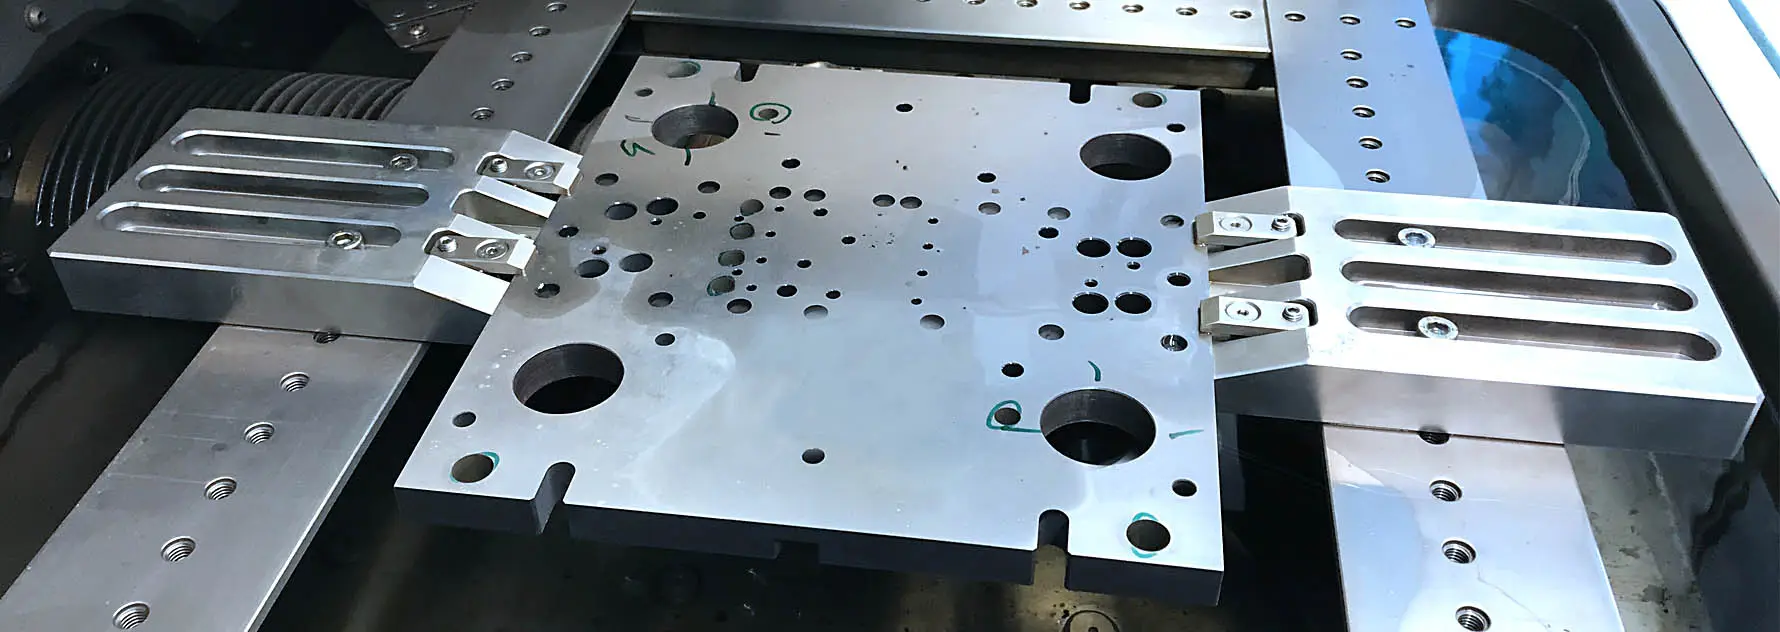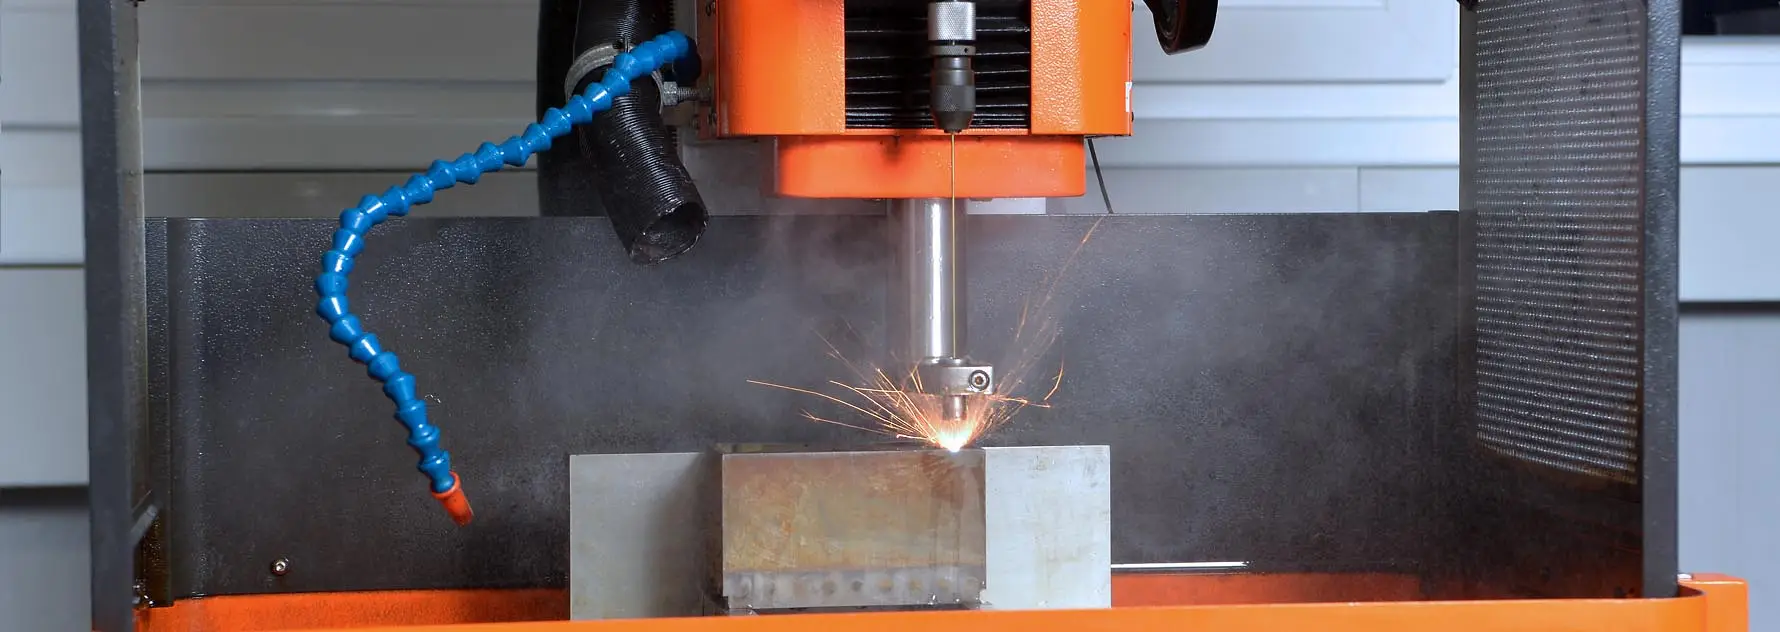
Beim Drahterodieren bezahlen Sie in erster Linie Maschinenzeit: Marktübersichten wie der Erodieren Marktplatz nennen für Lohnerodieren Stundensätze von etwa 50 bis 120 € pro Maschinenstunde. Der Preis eines Teils hängt aber weniger vom Stundensatz ab als davon, wie lange die Maschine braucht, und das bestimmen vor allem Schnittlänge, Werkstückhöhe und die Zahl der Nachschnitte. Hinzu kommen Programmieren, Rüsten und Messen, die bei Einzelteilen einen großen Anteil ausmachen.
Wie ein Preis beim Drahterodieren entsteht
Jedes Angebot für ein drahterodiertes Teil setzt sich aus vier Blöcken zusammen:
- Programmieren und Rüsten: Die Kontur wird aus den CAD-Daten übernommen, die Schnitttechnologie festgelegt, das Werkstück gespannt und ausgerichtet. Dieser Aufwand fällt einmal pro Auftrag an, egal ob Sie ein Teil oder zwanzig bestellen.
- Maschinenzeit: Hauptschnitt und Nachschnitte. Sie ist fast immer der größte Posten.
- Material und Verbrauch: Rohteil, sofern nicht beigestellt, außerdem Draht, Filter, Dielektrikum und gegebenenfalls Startlochbohrungen.
- Messen und Dokumentation: Prüfung der Maße und bei Bedarf ein Messprotokoll.
Stundensätze verschiedener Anbieter sind deshalb nur bedingt vergleichbar. Eine neuere Anlage mit höherem Satz kann ein Teil schneller und damit günstiger fertigen als eine ältere mit niedrigerem Satz. Vergleichen Sie Angebote am besten über den Preis je Teil.
Die Zeitlogik: Schnittfläche in mm²
Die Leistung einer Drahterodiermaschine wird üblicherweise als Schnittrate in mm² pro Minute angegeben. Die Schnittfläche ergibt sich aus Konturlänge mal Werkstückhöhe. Eine Kontur mit 200 mm Umfang in einer 40 mm hohen Platte ergibt also 8.000 mm². Wie schnell die Maschine diese Fläche schneidet, hängt von Drahtdurchmesser, Werkstoff, Höhe und Spülbedingungen ab. Jeder Nachschnitt fährt dieselbe Kontur ein weiteres Mal ab, mit weniger Energie und höherem Vorschub, kostet aber jedes Mal zusätzliche Laufzeit.
Die sechs wichtigsten Kostenfaktoren
| Faktor | Wirkung auf die Kosten | Tipp für Konstruktion und Anfrage |
|---|---|---|
| Schnitthöhe | Die Schnittfläche wächst linear mit der Höhe, bei großen Höhen wird zudem die Spülung schwieriger | Nur so hoch erodieren wie nötig, Aufmaß vorher abfräsen |
| Konturlänge und Radien | Lange Konturen erhöhen die Schnittfläche, sehr kleine Innenradien erfordern dünneren Draht und langsamere Technologie | Innenradien so groß wählen, wie die Funktion es erlaubt |
| Nachschnitte (Toleranz, Oberfläche) | Jeder Nachschnitt verlängert die Laufzeit | Enge Toleranzen und feine Ra-Werte nur an Funktionsflächen |
| Werkstoff | Hartmetall und Kupfer schneiden sich in der Regel langsamer als Werkzeugstahl, die Härte selbst spielt kaum eine Rolle | Werkstoff und Wärmebehandlungszustand angeben |
| Konus | Schräge Schnitte brauchen aufwendigere Programmierung und laufen langsamer | Winkel und Bezugsebene eindeutig bemaßen |
| Stückzahl und Stapeln | Rüst- und Programmierzeit verteilt sich auf mehr Teile, flache Teile lassen sich gestapelt schneiden | Wiederkehrende Teile bündeln |
Schnitthöhe und Kontur
Die Höhe wirkt doppelt: Sie vergrößert die Schnittfläche, und bei hohen Werkstücken muss die Maschine langsamer schneiden, damit die Abtragspartikel sicher aus dem Spalt gespült werden. Wer ein Teil mit viel Aufmaß anliefert, bezahlt diese Höhe mit. Kleine Innenradien sind beim Drahterodieren zwar möglich, erzwingen aber dünne Drähte. Bei CSM schneiden wir mit Draht ab Ø 0,1 mm, das ist für feine Konturen richtig, für einfache Durchbrüche aber unnötig langsam.
Toleranz und Oberfläche
Der Hauptschnitt trennt die Kontur heraus, die Nachschnitte bringen Maß und Oberfläche. Ein Stempel mit Passung zur Matrize braucht mehrere Nachschnitte, eine Freimachung daneben nicht. Wenn nur die Funktionsflächen eng toleriert sind und der Rest nach Allgemeintoleranz gefertigt werden darf, sinkt die Laufzeit spürbar. Welche Werte bei welcher Schnittzahl realistisch sind, zeigt der Ratgeber Toleranzen und Oberflächen beim Drahterodieren.
Stückzahl, Stapeln und mannlose Laufzeit
Bei Einzelteilen und Ersatzteilen machen Programmieren und Rüsten oft einen großen Teil des Preises aus. Bei Kleinserien stapeln wir gleiche, flache Teile und schneiden sie in einem Durchgang. Bei Serien laufen die Anlagen auch mannlos über Nacht, was die Kosten je Teil zusätzlich senkt.
Beispielrechnung: Zeiten statt Euro
Das folgende Beispiel ist bewusst anonymisiert und mit angenommenen Werten gerechnet. Es ist keine Kalkulation von CSM, sondern zeigt, wie sich die Zeit auf die einzelnen Schritte verteilt. Angenommen wird eine Schneidplatte aus gehärtetem Werkzeugstahl, 40 mm hoch, mit einer inneren Kontur von 200 mm Umfang und Passung zum Stempel.
| Schritt | Annahme | Zeit |
|---|---|---|
| Programmieren | Kontur aus STEP oder DXF übernehmen, Technologie wählen | 20 bis 40 min |
| Startloch | eine Bohrung durch 40 mm | wenige Minuten |
| Rüsten und Ausrichten | Platte spannen, Bezüge antasten | 20 bis 30 min |
| Hauptschnitt | 8.000 mm² bei angenommenen 80 bis 120 mm²/min | 65 bis 100 min |
| Drei Nachschnitte | je nach Technologie und Werkstoff | 45 bis 90 min |
| Messen | Kontur, Lage und Passung prüfen | 15 bis 20 min |
In Summe ergeben sich rund 3 bis 5 Stunden, davon etwa 2 bis 3 Stunden reine Maschinenlaufzeit. Zwei Dinge fallen auf: Die Nachschnitte können fast so lange dauern wie der Hauptschnitt, und Programmieren, Rüsten und Messen machen bei einem Einzelteil gut ein Drittel der Zeit aus. Wird dieselbe Platte zehnmal bestellt, fällt das Programmieren nur einmal an, und der Preis je Teil sinkt deutlich.
So senken Sie die Kosten
- Toleranzen gezielt vergeben: Enge Maße nur an Funktionsflächen, alles andere nach Allgemeintoleranz, zum Beispiel DIN ISO 2768.
- Innenradien großzügig wählen: Jeder Zehntelmillimeter mehr Radius erlaubt einen dickeren Draht und schnellere Schnitte.
- Startlöcher vorsehen: Wird das Teil erst nach dem Bohren gehärtet, können Startlöcher vorher konventionell gebohrt werden. Im gehärteten Zustand erodieren wir sie mit Startlocherodieren im Bereich Ø 0,15 bis 3,0 mm bis 100 mm Tiefe.
- Werkstück vorbereiten: Plane Auflageflächen, definierte Bezugskanten und wenig Aufmaß verkürzen Rüsten und Schnitt. Fräsen und Schleifen erledigen wir bei Bedarf im selben Haus.
- Teile bündeln: Mehrere Positionen in einem Auftrag teilen sich Rüstzeit, gleiche flache Teile lassen sich stapeln.
- Saubere Daten schicken: Eine maßstäbliche DXF- oder STEP-Datei spart Programmierzeit. Unser CAD/CAM-System PEPS übernimmt alle gängigen Formate direkt.
Drahterodieren, Fräsen oder Laser: was ist günstiger?
Drahterodieren ist nicht immer die billigste Lösung, aber oft die einzige, die das Teil in einem Schritt fertig macht. Als Faustregel gilt:
- Laserschneiden ist bei dünnen Blechen und hohen Stückzahlen meist günstiger, solange Toleranzen im Zehntelmillimeterbereich genügen und die Wärmeeinflusszone an der Schnittkante nicht stört.
- Fräsen lohnt sich bei weichen Werkstoffen, offenen Konturen und viel Zerspanvolumen.
- Drahterodieren ist im Vorteil bei gehärteten Werkstoffen, Hartmetall, engen Toleranzen, scharfen Außenecken, kleinen Innenradien und hohen Werkstücken mit durchgehender Kontur.
Oft ist die Kombination am wirtschaftlichsten: Das Rohteil wird gefräst, gehärtet und danach nur die Funktionskontur erodiert. Einen ausführlichen Vergleich finden Sie im Ratgeber Drahterodieren, Senkerodieren oder Laserschneiden?
Angebot anfragen
Für ein schnelles und belastbares Angebot für Drahterodieren brauchen wir:
- Zeichnung als PDF und 3D- oder 2D-Daten als STEP oder DXF
- Stückzahl, bei Serien auch den voraussichtlichen Jahresbedarf
- Werkstoff und Härte, bei beigestellten Rohteilen den Zustand
- Toleranzen und Oberflächenangaben an den Funktionsflächen
- Ihren Wunschtermin
Laden Sie Ihre Unterlagen über unsere Anfrage hoch. Wir melden uns mit Preis, Liefertermin und dem Hinweis, wo sich an Ihrem Teil gegebenenfalls noch Kosten sparen lassen.